Whatsapp
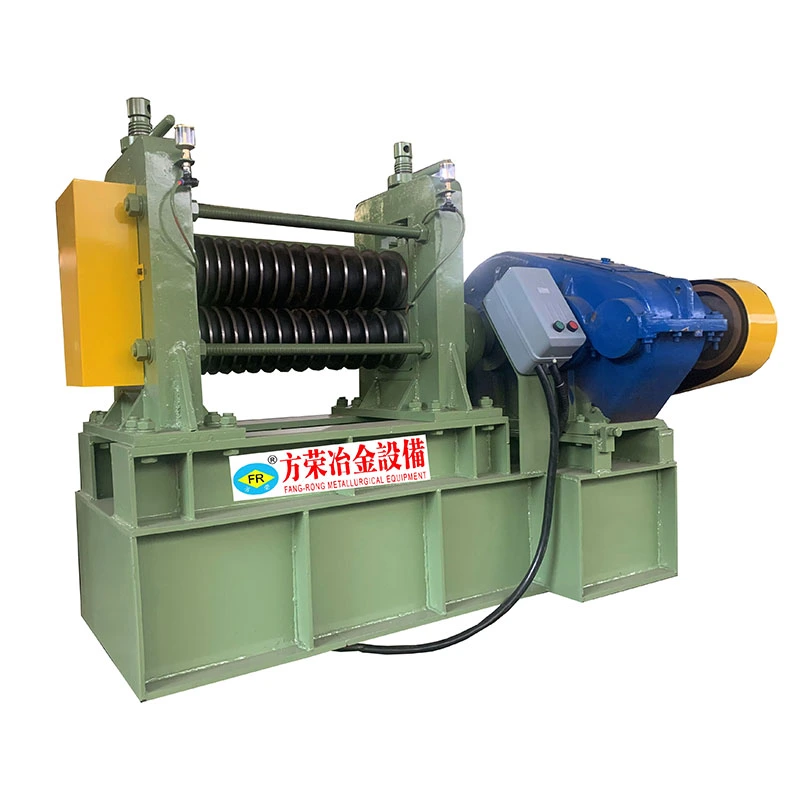
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
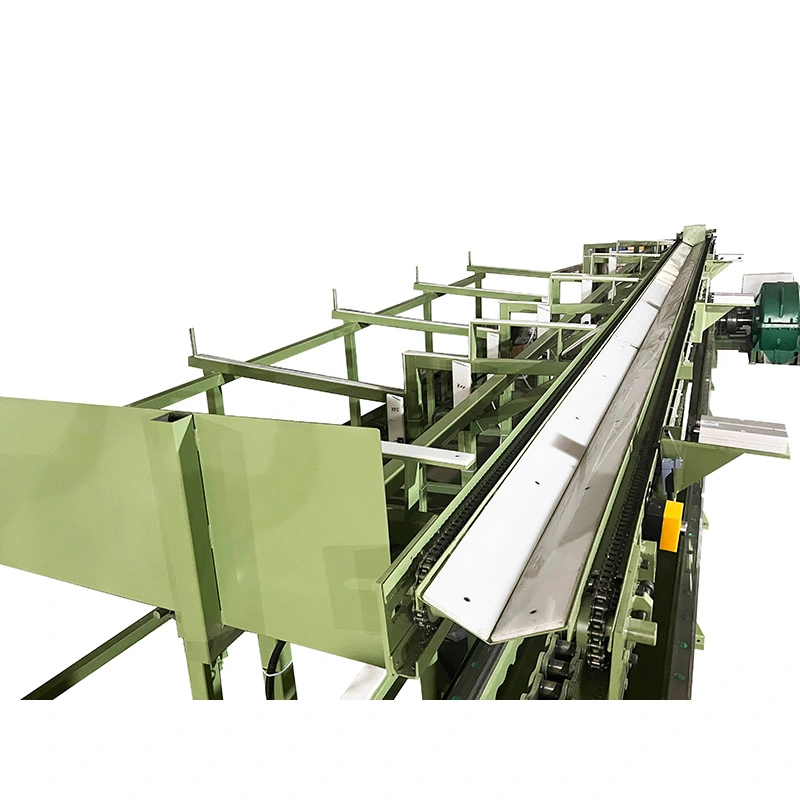
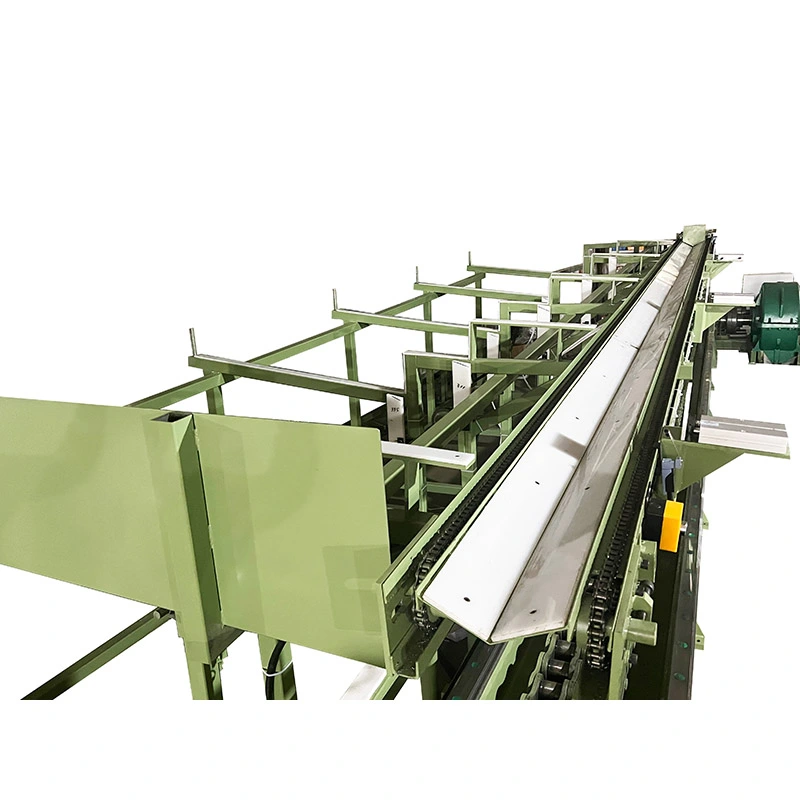
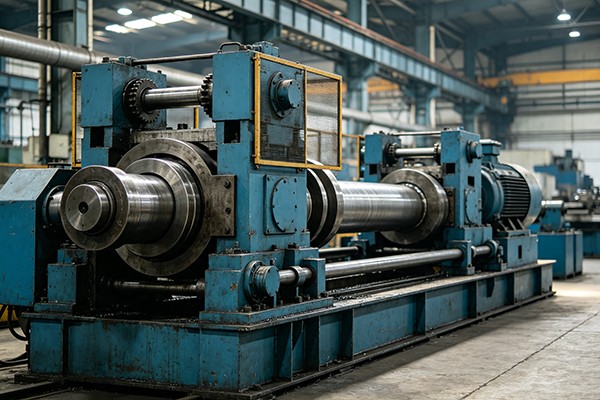
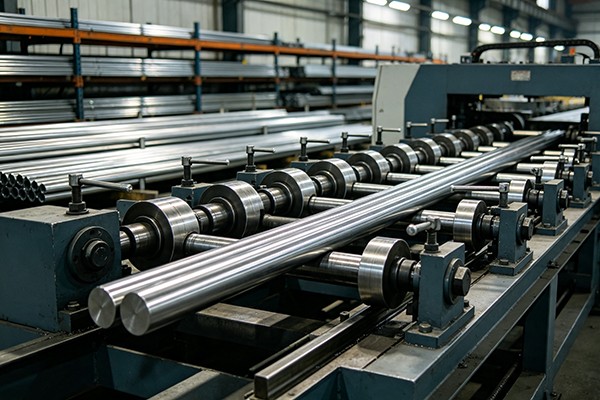
IngRod Chain Cold Drawing Machinepunika drawbench mechanical dirancang kanggo narik ngalangi babak bar liwat die tliti ing suhu kamar. Seri FR nggunakake chain, gearbox lan gerbong gambar kanggo nyedhiyakake daya tarik sing dikontrol tanpa unit daya hidrolik sing dibutuhake dening drawbenches hidrolik.
Range standar kalebuFR-16 kanggo FR-250, panutup teken pasukan saka7 nganti 1000 kN. Gumantung ing materi, ukuran bar, jadwal abang lan noto perkakas, siji mesin bisa tarik1 kanggo 5 rod ing podo karo. Kadhaptar maksimum kacepetan drawing tekan28 m/min, nggawe konfigurasi chain utamané cocok kanggo produksi bar bola-bali ngendi wektu siklus duwe efek langsung ing output.
Sadurunge nggambar, ujung rod ditunjuk utawa dikurangi supaya bisa ngliwati die. Bar sing disiapake dipanggonke ing sisih feed, ujung sing runcing ngliwati die, lan kreta gambar nyekel garis kasebut. Motor utama nyopir gearbox lan chain, mindhah kreta ing sadawane ril guide lan narik rod liwat mati.
Ing pungkasan stroke, kreta bali menyang posisi wiwitan kanthi nggunakake drive bali sing kapisah. Bar sing digambar banjur bisa dibusak kanthi manual utawa ditransfer menyang operasi sabanjure kanthi sistem panampa opsional.
Jarak chain, gearbox lan motor dipilih miturut gaya gambar sing dibutuhake. Iki penting nalika ngolah bar sing luwih gedhe utawa luwih dhuwur: drive sing ukurane kurang bisa mbatesi kekuwatan sing bisa digunakake, dene kapasitas mesin sing gedhe banget nambah biaya peralatan sing ora perlu.
Gambar kadhemen biasane dipilih nalika panas-mbalek, palsu utawa extruded bar Simpenan ora nyedhiyani konsistensi dimensi utawa kondisi lumahing dibutuhake dening produk rampung. Die nyuda bagean salib nalika nambah konsistensi dimensi lan nyebabake hardening kerja.
Kanggo aplikasi kayata shafts, pin lan stock fastener tliti, diameteripun lan roundness asring luwih penting saka kacepetan drawing maksimum. Kanggo produksi bar komoditas volume dhuwur, wektu siklus lan jumlah rod sing ditarik saben stroke dadi faktor pilihan sing luwih penting.
Perbaikan permukaan uga gumantung marang materi sing mlebu. Drawing kadhemen bisa nambah lumahing final dening ngurangi bar liwat die, nanging ora kudu dianggep minangka cara dijamin kanggo njabut retak jero, jugangan utawa cacat subsurface. Kualitas bar mlebu lan kondisi mati tetep penting.
FR-seri Rod Chain Cold Drawing Machines tekan nganti28 m/mining model cilik. Iki migunani nalika produser bar mbukak akeh siklus drawing bola-bali lan pemanfaatan mesin luwih penting saka pasukan drawing individu maksimum. Kanggo bar wesi abot, gaya tarik sing kasedhiya lan pengurangan sing diidini biasane dadi faktor sing mbatesi, saengga kacepetan maksimal ora penting.
Mesin bisa diatur kanggo1 kanggo 5 rod bebarengan, tundhuk ukuran bar, materi lan susunan die-holder. Gambar multi-rod utamane migunani kanggo produk diameter cilik kanthi bahan sing stabil amarga sawetara potongan bisa diproses sajrone gerakan gerbong. Kanggo bar diameter gedhe utawa dhuwur-kekuatan, drawing single-rod bisa uga luwih praktis amarga pasukan drawing dibutuhake lan spasi perkakas mundhak.
Kekuwatan gambar ditularake kanthi mekanis liwat chain lan gearbox pengurangan. Range FR nggunakake konfigurasi chain lan gearbox sing beda amarga kapasitas mesin mundhak, saka pengaturan rantai tunggal ing mesin cilik nganti konfigurasi rantai kaping pindho lan telung ing model sing luwih dhuwur.
Konfigurasi iki migunani kanggo tanduran sing luwih seneng sistem transmisi mekanik sing langsung lan ora pengin nginstal unit daya hidrolik sing gedhe. Ketegangan rantai, pelumasan, kondisi sprocket lan pangopènan gearbox isih kudu dilebokake ing rencana pangopènan pencegahan pabrik.
A motor bali kapisah ndadekke carriage drawing bali sawise saben stroke. Iki ora nambah pasukan drawing, nanging bisa nyuda wektu non-produktif antarane siklus. Kauntungan kasebut paling katon ing pesenan produksi sing bola-bali ing ngendi mesin nindakake atusan stroke sing padha saben shift.
Opsionaldipakani otomatis, nglereni lan peralatan nampabisa Integrasi nalika specification bar padha diprodhuksi terus-terusan. Otomasi kurang kritis kanggo produksi batch cilik kanthi owah-owahan ukuran sing kerep, ing ngendi loading manual bisa nyedhiyakake keluwesan sing luwih gedhe lan investasi awal sing luwih murah.
Aja milih mesin mung saka diameteripun wiwitan lan rampung. Kekuwatan teken sing dibutuhake gumantung saka bahan materi, pengurangan bagean salib sing nyata, hardening kerja, gesekan, geometri mati, pelumasan lan jumlah rod sing ditarik bebarengan.
Minangka titik wiwitan praktis, nyedhiyanibahan bahan, diameteripun wiwitan, diameteripun target, dawa bar dibutuhake, output samesthine lan nomer rod saben stroke. Parameter kasebut ngidini kapasitas mesin lan susunan perkakas dipriksa sadurunge pesen.
| Model | Maks. Gaya tarik (kN) | Maks. Lelungan (m) | Kacepetan Gambar (m/min) | Penggerak Motor (kW) | Reducer | rante | Motor Utama (kW) | Ukuran L × W × H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" dobel | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" dobel | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dobel | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" triple | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" triple | 132 | 23000×2500×2000 |
Konfigurasi sing kasedhiya:1-5 rod saben stroke, stroke gambar sing disesuaikan, feeder otomatis, pemotong otomatis lan rak panampa. Perkakas Tube-gambar kayata mandrels uga bisa diwenehake ngendi konfigurasi drawbench padha dibutuhake kanggo aplikasi tabung.
Bar bunder sing ditarik kadhemen biasane digunakake minangka bahan baku kanggo baut, stud, pin, rivet lan komponen liyane sing diuripake utawa dituju. Diameter konsisten utamané migunani nalika mesin hilir sensitif ukuran bar mlebu. Kanggo pabrik pengikat sing ngasilake batch gedhe kanthi diameter sing padha, gambar multi-rod bisa menehi kauntungan produktivitas praktis.
Aplikasi kalebu poros tliti, rod piston, batang tutup lan komponen bunder liyane sing mbutuhake diameter sing dikontrol lan permukaan sing konsisten. Ing kene, paramèter mesin sing penting biasane nggambar gaya, stabilitas dimensi lan bisa diulang tinimbang mung kacepetan gambar sing paling dhuwur.
Roller bantalan, poros panuntun, pin dowel lan pin lokasi bisa entuk manfaat saka dimensi bar sing dikontrol sadurunge mecah, ngowahi utawa ngrampungake. Yen mecah tetep dadi bagéan saka rute produksi, toleransi gambar banget nggoleki bisa dadi kurang penting saka ukuran Simpenan stabil lan repeatable.
Baja alat, baja spring lan baja paduan mbutuhake perhatian sing luwih gedhe kanggo kekuatan material, pengurangan saben pass lan pelumasan. model FR tugas abot kasedhiya kanggo pasukan drawing luwih, nalika jadwal pass nyata kudu ditetepake saka bahan bahan lan dimensi final dibutuhake tinimbang nglamar siji persentasi abang kanggo saben kelas baja.
Paduan baja tahan karat, aluminium, tembaga, kuningan, titanium lan nikel bisa diproses nalika materi lan sistem die cocok. Bahan kasebut ora tumindak kanthi cara sing padha nalika nggambar: hardening kerja, gesekan lan pelumasan bisa beda-beda sacara signifikan, saengga mesin kudu dipilih saka materi lan jadwal gambar sing nyata.
Proses teknik FangRong diwiwiti kanthi materi, dimensi lan syarat produksi pelanggan. Konfigurasi wadhah die, pengaturan carriage, stroke, gaya teken lan otomatisasi opsional ditemtokake sadurunge manufaktur. Iki penting amarga diameter bar nominal sing padha bisa mbutuhake kapasitas mesin sing beda-beda nalika kekuatan material lan pengurangan beda.
Proses produksi kalebu inspeksi baja lan komponen, mesin, gearbox lan perakitan rantai, perakitan gerbong, integrasi mekanik lan listrik pungkasan, pemrograman PLC lan tes mesin. Rel panuntun diproses miturut spesifikasi produksi kasebut, kanthi target straightness sing kadhaptar ≤0.3 mm / m.
Mesin dites sadurunge dikirim, kalebu nganggur lan tes beban. Ing ngendi conto pelanggan kasedhiya, materi nyata bisa digunakake kanggo mriksa siklus gambar lan operasi mesin. Iki menehi referensi acceptance luwih migunani tinimbang nyoba sistem mechanical piyambak, utamané nalika asil final gumantung ing materi customer lan specification mati.
FangRong wis melu ing chain-jinis peralatan drawing kadhemen wiwit 1998. seri FR sawijining wis dikembangaké watara pasukan drawing beda, aransemen chain, kapasitas gearbox lan syarat produksi tinimbang nggunakake siji konfigurasi mesin kanggo saben ukuran bar.
Produksi digawa metu liwat Dongguan Fangrong Metallurgical Equipment Co., Ltd. lan Yangjiang Fangrong Machinery Co., Ltd. Ing loro-site Manufaktur noto ndhukung produksi drawbenches standar uga mesin luwih gedhe lan konfigurasi selaras.
Kontrol kualitas kalebu bahan sing mlebu, mesin, perakitan, integrasi listrik, tes mesin lan inspeksi pungkasan. Cathetan inspeksi lan penanganan non-conformance digunakake kanggo nglacak masalah manufaktur sadurunge peralatan dikempalken kanggo ekspor.
ISO 9001:2015- Sertifikasi sistem manajemen mutu, No. Sertifikat UQ231211R1.
CE- Konfigurasi mesin sing ditrapake bisa diwenehake kanggo ngatasi syarat safety mesin Eropa, kalebu fungsi perlindungan lan mandeg darurat sing relevan.
SGS inspeksi- Inspeksi independen bisa diatur yen dibutuhake dening kontrak tuku utawa prosedur kualitas pelanggan.
Paten- Perusahaan nglaporake 32 paten penemuan lan luwih saka 100 paten model sarana sing nyakup peralatan lan mekanisme sing gegandhengan.
Paket Rod Chain Cold Drawing Machine kalebu struktur drawbench utama, motor utama, reduksi gearbox, chain drive, drawing carriage, die holder lan sistem kontrol PLC karo HMI. Perkakas standar kalebu miturut konfigurasi sing dikonfirmasi; mati kanggo materi tartamtu customer lan ukuran rampung dipetik miturut requirement drawing nyata.
Sadurunge dikirim, pelanggan kudu ngonfirmasi papan instalasi, pasokan listrik, pengaturan penanganan materi, syarat dhasar utawa jangkar, persiapan bar sing mlebu lan peralatan hilir. Gambar pondasi lan informasi jangkar-bolt bisa diwenehake kanggo perencanaan instalasi.
MOQ: 1 set.Rega dipetik miturut model mesin lan konfigurasi. Kanggo tuku macem-macem mesin, rega adhedhasar kuantitas kasedhiya ing ngisor iki:
1 set:kutipan proyek standar adhedhasar model lan konfigurasi FR sing dipilih.
2-4 set:Kutipan diskon adhedhasar jumlah sing kasedhiya miturut model lan pilihan sing dikonfirmasi.
5+ set:proyek utawa kutipan volume kasedhiya sawise konfirmasi dhaftar peralatan lengkap lan jadwal pangiriman.
Pesenan standar:kira-kira 30-60 dina kanggo FR-16 kanggo FR-100 sawise nampa pembayaran mudhun sarujuk lan konfirmasi technical.
Pesenan gedhe utawa khusus:udakara 90-120 dina kanggo FR-150 lan ndhuwur, utawa mesin sing mbutuhake otomatisasi khusus utawa teknik khusus.
Pesenan cepet:produksi prioritas bisa dievaluasi miturut kapasitas pabrik, kasedhiyan komponen lan konfigurasi sing dibutuhake. Sembarang tanggal pangiriman shortened kudu dikonfirmasi ing nulis sadurunge pesenan diselehake.
Syarat pembayaran standar yaiku30% simpenan lan 70% sadurunge kiriman sawise testing acceptance pabrik. Periode garansi standar yaiku12 sasi saka commissioning, miturut kontrak dodolan pungkasan.
Kisaran aplikasi sing kadhaptar kira-kiraØ5 nganti Ø250 mmkanggo ngalangi babak bar. Jangkoan praktis gumantung saka kekuatan materi, ukuran wiwitan, ukuran rampung lan pengurangan sing dibutuhake, mula diametere ora bisa digunakake kanggo milih mesin kasebut.
Rod Chain Cold Drawing Machines bisa dikonfigurasi kanggo baja karbon, baja paduan, baja tahan karat, baja alat, baja pegas, aluminium, tembaga, kuningan, titanium, paduan nikel lan logam liyane sing cocog. Materi die, pelumas lan jadwal gambar kudu dicocogake karo materi kasebut.
Nganti5 rod saben strokebisa diatur ing ngendi ukuran bar, gaya tarik lan tata letak die-holder ngidini. Operasi multi-rod paling mupangati kanggo produksi sing stabil lan bola-bali tinimbang ngganti batch cilik.
Kanggo gambar bar konvensional, ujung rod biasane kudu dikurangi supaya bisa mlebu ing die lan dicekel karo kreta gambar. A mesin pointing kapisah utawa peralatan pointing terpadu mulane bisa dibutuhake gumantung ing kahanan bar mlebu customer lan baris produksi.
Mulai karo bahan bahan, diameteripun wiwitan, diameteripun rampung, abang saben pass lan output dibutuhake. Mesin banjur kudu dicenthang marang gaya drawing diwilang, stroke lan nomer rod saben siklus. Mesin sing luwih gedhe ora kanthi otomatis luwih apik yen syarat produksi ora mbutuhake kapasitas pasukan tambahan.
ya wis. Loading manual bisa digunakake kanggo produksi fleksibel kanthi owah-owahan produk sing kerep. Dipakani lan nampa otomatis dadi luwih terkenal nalika diameteripun padha lan materi diprodhuksi terus-terusan lan abang pegawe utawa wektu siklus punika badhan utama.
Mesin standar kalebu perkakas miturut konfigurasi pasokan sing dikonfirmasi. Dies kanggo dimensi customer tartamtu kudu kasebut kanthi kapisah amarga geometri mati lan materi gumantung ing bahan rod, abang lan ukuran rampung.
Ya, conto sing diwenehake pelanggan bisa digunakake kanggo tes pabrik nalika diatur luwih dhisik. Nyediakake materi rod nyata lan dimensi target dianjurake nalika kinerja dimensi lan jadwal drawing kritis kanggo project.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp