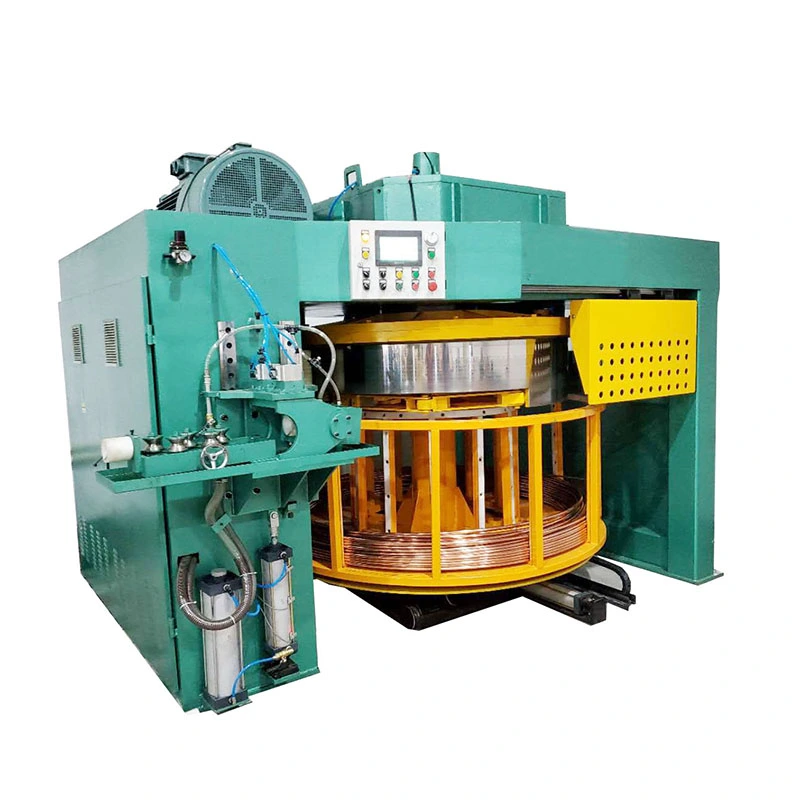
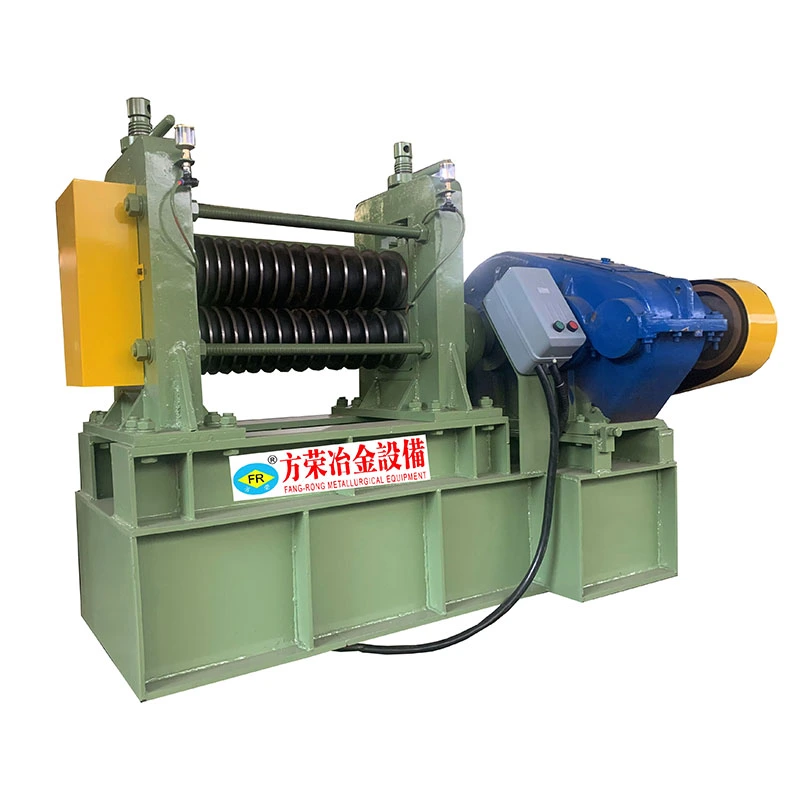
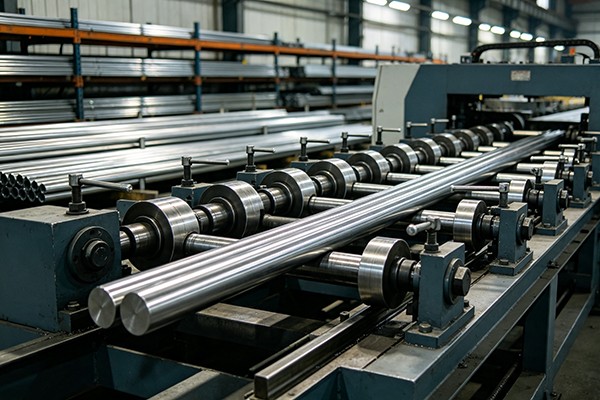
Rolling lan drawing nindakake proyek beda ing proses mbentuk padha. Ing sirah rolling pisanan nyuda lan reshapes bagean, nalika drawing die ndadekke materi menyang dimensi final. FangRongMesin Rolling Drawingnggabungke loro operasi iki kanggo produk baja sing perlu ewah-ewahan bentuk kontrol sadurunge pass drawing final, utamané S55C, 20CrMo lan steels padha karo kekuatan tensile nganti 900MPa.
Napa Gulung Sadurunge Nggambar?
A die drawing conventional performs paling saka abang bagean ing siji zona deformasi. Kanthi sistem papat rol, bagean saka pengurangan diameter ditindakake dening sirah gulung sadurunge materi tekan mati. Pengurangan rolling biasane5–15%, kang ngganti bagean maju tinimbang gumantung tanggung ing die drawing final.
Pengaturan iki bisa mbantu ngontrol deformasi baja sing luwih angel lan menehi operator variabel proses liyane nalika nggarap produk sing angel digambar langsung. Proses gabungan uga bisa nambah konsistensi saka bagean rampung lan kontribusi kanggo tingkat straightness saka≤1mm/ming kahanan produksi sing cocog.
Roller Kepala Nemtokake Apa Die kudu Rampung
Kepala papat rol ora mung minangka unit pengurangan tambahan. Geometri roller, materi lan permukaan rampung kudu cocog karo workpiece. Yen lumahing roller ora cocog kanggo kelas baja utawa kondisi lubrication, tandha roller bisa ditransfer menyang produk sadurunge tekan drawing mati.
FangRong mulane ngatur bahan rol lan Rampung permukaan miturut bahan sing diproses. Iki cocog utamane kanggo ril panuntun, slider lan profil gerakan linier, ing ngendi kondisi permukaan minangka bagean saka syarat fungsional tinimbang mung masalah penampilan.
FR-30, FR-45 lan FR-65 Nutupi Beban Drawing Beda
| Model |
Drawing Force |
Konfigurasi Khas |
| FR-30 |
300kN / 30T |
Kanggo beban drawing ngisor ing seri |
| FR-45 |
450kN / 45T |
Kapasitas penengah |
| FR-65 |
650–750kN / 65–75T |
Konfigurasi tugas berat dual-chain |
IngFR-65nggunakake drive dual-chain karo 200mm-pitch heavy-tugas chain straight-plate, a ZFY560 reducer karo rasio 112, lan Z4-280-41 DC motor dirating ing 166kW. Sistem drive nggunakake controller Siemens 6RA80, nalika Inovance PLC / HMI nyedhiyakake kontrol mesin.
Bagean Long Mbutuhake Luwih saka Tonnage Dhuwur
FR-65 nduweni kacepetan gambar sing dirating kira-kira 13m/menit, kanthi kisaran kacepetan variabel 0–37m/menit, dawa gambar efektif 12m lan dawa amben nganti 16m. Ukurane kira-kira 31 × 4.1m.
Kanggo ril panuntun dawa lan profil struktural, stroke lan tata letak mesin sing kasedhiya minangka penting minangka gaya tarik nominal. Bahan kerja kudu didhukung kanthi bener lan didadekake siji ing saindhenging urutan rolling lan drawing; yen ora, kapasitas narik tambahan ora bakal menehi ganti rugi kanggo panuntun dhumateng materi miskin.
Ngendi Rolling Drawing Cocog karo Rute Produksi
mesin iki dimaksudaké kanggo aplikasi ngendi kombinasi rolling kontrol lan drawing final menehi kauntungan praktis liwat drawing piyambak. Produk khas kaleburil guide, panggeser, presisi komponen gerakan linear lan profil strukturaldigawe saka medium- lan dhuwur-kekuatan steels.
Proses iki paling migunani nalika produk mbutuhake akurasi bagean lan deformasi mekanik sing dikontrol. Kanggo prodhuk murah sing prasaja, nambahake tataran gulung bisa uga entuk manfaat sethithik; kanggo steels harder utawa profil mbutuhake wangun liyane kontrol, tataran ewah-ewahan bentuk tambahan bisa nggawe proses drawing luwih gampang kanggo ngatur.


 Whatsapp