Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
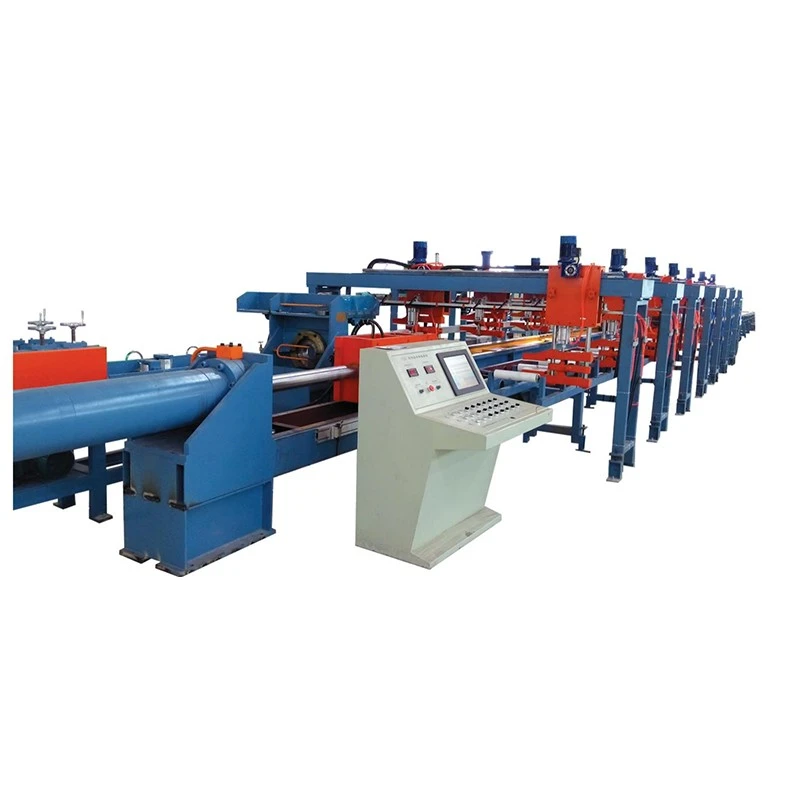
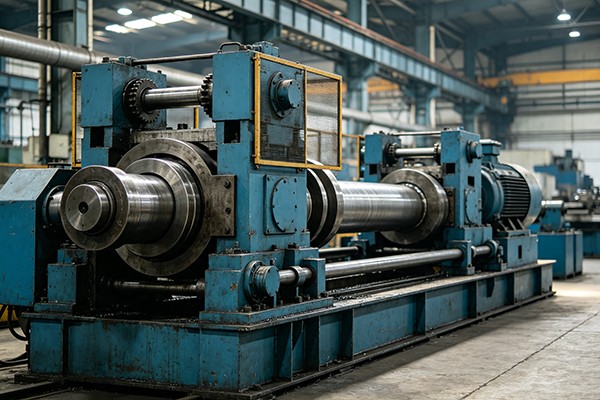
IngMesin Gambar Hidrolik Busbardirancang kanggo drawing kadhemenbusbar tembaga lan aluminium, nambah akurasi dimensi, Rampung lumahing, lan atose. Drawing pasukan sawetara saka10–100 ton, karo teken dawa saka6–12 mlan kacepetan saka2–12 m/min. Nangani busbars tembaga saka40 × 2 mm nganti 400 × 30 mm. Kontrol gaya hidrolik lan kacepetan variabel nyedhiyakake gambar sing stabil kanthi cacat permukaan sing suda. Cocog kanggodistribusi daya, trafo, switchgear, lan peralatan listrik.
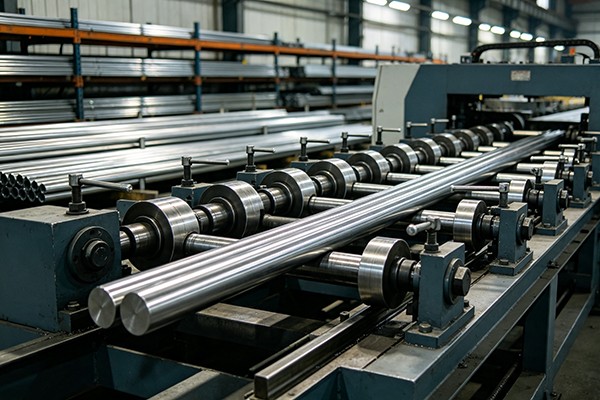
IngMesin Gambar Hidrolik Busbar, uga disebut drawbench busbar tembaga utawa mesin drawing busbar hydraulic, dirancang kanggo kadhemen drawing tembaga lan aluminium flat bar sawise extrusion utawa casting. Silinder hidrolik narik benda kerja liwat die presisi kanggo nyuda jembar lan kekandelan, nambah konsistensi dimensi, nyaring permukaan, lan nambah kekuatan liwat kerja sing adhem.
FangRong kang FR-seri kalebuFR-10T, FR-20T, FR-30T, FR-50T lan FR-100T, nutupi pasukan tarik saka 10 kanggo 100 ton. Gumantung ing model, mesin nangani busbars saka15 nganti 400 mm ing jembaré, 2 kanggo 30 mm ing kekandelan, lan 6 kanggo 12 m dawa drawing efektif. Utamane digunakake kanggo busbar tembaga lan aluminium kanggo switchgear, peralatan distribusi, trafo, konektor listrik lan aplikasi daya liyane.
Mesin Drawing Hidraulik Busbar nggunakake proses tarik hidraulik. Desain die nyata, pengurangan saben pass lan gaya tarik kudu ditemtokake saka bagean wiwitan, bagean target, kondisi material lan sifat sing dibutuhake tinimbang saka ukuran busbar mung.
1. Workpiece loading
The extruded utawa cast tembaga utawa aluminium busbar dipanggonke ing rak feed. Ing mburi anjog nuding utawa suda supaya bisa mlebu drawing die.
2. Die mlebu
Pungkasan sing disiapake ngliwati die sing dirancang kanggo bagean salib pungkasan sing dibutuhake. Kanggo profil busbar non-standar, wadhah die lan perkakas bisa diatur kanggo cocog bagean.
3. Gambar hidrolik
Silinder hidrolik narik busbar liwat die kanthi gaya sing dikontrol. Ukuran bolongan silinder antarane FR-seri sawetara saka125 kanggo 280 mm, karo diameteripun rod piston saka70 kanggo 140 mm.
4. Drawing kontrol kacepetan
kacepetan Drawing luwes saka2 nganti 12 m / min. Kacepetan sing luwih murah luwih disenengi kanggo nyuda gedhe, bagean sing angel utawa kahanan proses sing mbutuhake kontrol sing luwih cedhak, dene jalur produksi sing stabil bisa nggunakake setelan sing luwih dhuwur ing ngendi sistem perkakas lan pelumasan ngidini.
5. Wangsul stroke
Sawise stroke drawing, kreta bali kanggo siklus sabanjuré ing nganti 20 m / min ing model cilik lan nganti 15 m / min ing FR-100T.
6. Straightening nalika dibutuhake
Unit straightening opsional bisa ditambahake nalika proses hilir mbutuhake kontrol busur utawa corak sing luwih kenceng.
PLC bisa ngontrol gambar lan urutan bali, nalika HMI ngidini operator nyetel lan ngawasi paramèter operasi kayata kacepetan drawing lan dawa stroke.
Toleransi dimensi sing longgar sawise ekstrusi
Ekstrusi mung ora bisa menehi toleransi jembar lan kekandelan sing dibutuhake kanggo komponen listrik sing presisi. Drawing liwat die nyelarasake menehi abang kontrol ing salib-bagean lan mbenakake konsistensi dimensi bebarengan bar.
Cacat lumahing saka proses sadurunge
Lumahing extruded bisa ngemot tandha utawa irregularities sing dadi ora ditrima kanggo busbars kapapar utawa komponen kontak tliti. Perkakas lan lubrikasi gambar sing dipilih kanthi bener bisa nambah permukaan sing wis rampung.
Kekuwatan sing kurang utawa kekuwatan sing ora cukup
Gambar kadhemen ngenalake hardening karya. Iki bisa nambah atose lan kekuatan tensile lan bantuan busbar njaga sawijining wangun sak sakteruse mlengkung, perakitan utawa nduwurke tumpukan. Owah-owahan mekanik-properti sing tepat gumantung saka pengurangan lan kondisi material.
Variasi cross-section
A gambar tliti die kontrol bagean rampung luwih konsisten saka gumantung ing extrusion piyambak, kang penting nalika busbars kudu pas clearances tetep, terminal, insulators utawa kumpulan electrical.
Operasi gambar manual sing bola-bali
Aktuasi hidrolik nyedhiyakake siklus narik lan bali sing bisa diprogram, nyuda intervensi manual dibandhingake karo peralatan sing dikontrol kanthi manual utawa mekanik.
Kontrol cross-section presisi
Nilai utama proses gambar yaiku koreksi dimensi tinimbang mung nambah gaya tarik. Iku paling migunani nalika bagean extruded cedhak karo ukuran final dibutuhake nanging ora terus-terusan ketemu toleransi needed kanggo perakitan utawa komponen electrical.
2-12 m / min kacepetan drawing luwes
Kacepetan variabel ngidini operator cocog proses karo materi, geometri bagean, reduksi lan kondisi perkakas. kacepetan maksimum ora otomatis setelan produksi paling; kualitas lumahing, suhu mati lan lubrication uga mengaruhi kacepetan iso digunakke.
10-100 ton gaya tarik
Tonnage sing dibutuhake gumantung saka kekuatan material, reduksi, kondisi kontak lan geometri bagean. Busbar sing luwih akeh ora mbutuhake gaya sing padha karo garis sing luwih sempit saka area cross-sectional sing padha, mula pilihan model kudu adhedhasar pitungan gaya tarik sing nyata.
6-12 m dawa drawing efektif
Range iki nyakup akeh aplikasi produksi busbar lurus. Stroke sing luwih dawa bisa dianggep nalika dawa produk rampung utawa tata letak produksi mbutuhake.
Kontrol gaya hidrolik
Sistem hidrolik nyedhiyakake gaya tarik sing dikontrol ing saindhenging stroke. Iki utamané migunani kanggo bagean tembaga gedhe lan pangolahan ngendi owah-owahan dadakan ing gaya narik bisa mengaruhi kualitas lumahing utawa perkakas urip.
Kontrol PLC lan HMI
Kontrol sing bisa diprogram bisa ngatur stroke gambar, stroke bali lan urutan siklus. Migunani kanggo produksi baleni amarga operator bisa nggarap setelan proses sing ditetepake tinimbang ngontrol saben stroke kanthi manual.
Straightening opsional lan integrasi garis
Kanggo tetanduran ngolah busbar liwat sawetara operasi hilir, mesin drawing bisa diatur karo dipakani, straightening utawa peralatan nangani liyane kanggo nyuda nangani penengah.
Pilihan model kudu diwiwiti karojembaré wiwitan lan kekandelan, jembaré target lan kekandelan, tembaga utawa aluminium bahan, abang saben pass, dawa drawing dibutuhake lan output produksi samesthine. Tonnage sing dirating banjur kudu dicenthang nglawan gaya tarik sing diwilang.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Gaya tarik (ton) | 10 | 20 | 30 | 50 | 100 |
| Jembar Busbar (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Ketebalan busbar (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Dawane Gambar Efektif (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Diameter Bore Silinder (mm) | 125 | 150 | 180 | 200 | 280 |
| Diameter Batang Piston (mm) | 70 | 80 | 90 | 100 | 140 |
| Kacepetan Gambar (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Kacepetan bali (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Daya Motor Utama (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Tekanan Sistem (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Kabeh model FR-seri dirancang utamané kanggo busbars tembaga lan aluminium. Pemegang mati khusus, stroke gambar sing luwih dawa, kisaran jembar / kekandelan khusus, sistem pakan lan peralatan straightening bisa dianggep miturut jalur produksi.
Aja milih drawbench hydraulic mung dening dimensi busbar maksimum kadhaptar ing katalog. Kanggo rekomendasi engineering, nyedhiyanibahan bahan, bagean wiwitan, bagean rampung, dawa drawing, nomer liwat lan target output. Paramèter kasebut ngidini gaya tarik sing dibutuhake lan jadwal pengurangan sing cocog kanggo dievaluasi sadurunge mesin kasebut ditemtokake.
Mesin Drawing Hidrolik Busbar kanthi tonase keluwihan bisa nambah biaya peralatan tanpa nambah proses yen gaya tarik sing dibutuhake luwih murah. Kosok baline, operasi terus-terusan ing watesan pasukan mesin ninggalake wates kurang kanggo owah-owahan ing kondisi materi, lubrication utawa perkakas. Range kerja sing cocog mulane kudu ditemtokake saka proses nyata tinimbang mung saka tonase.
Busbar tembaga kanggo switchgear, panel distribusi lan saluran bus mbutuhake jembar lan kekandelan sing konsisten amarga bagean rampung kudu pas karo sistem insulasi, terminal lan dhukungan mekanik. Mesin kelas FR-30T nganti FR-50T bisa dianggep kanggo aplikasi bagean medium sawise pitungan pasukan.
Masalah produksi khas:bar extruded punika dimensionally cedhak target nanging mbutuhake mesin tambahan sadurunge perakitan. Nggambar bisa nggawa bagean nyedhaki dimensi sing ditemtokake nalika nambah konsistensi permukaan.
Konduktor tembaga datar sing digunakake ing rakitan trafo mbutuhake dimensi sing dikontrol lan sifat mekanik sing cocog kanggo mbentuk utawa nggulung. Drawing kadhemen bisa nyedhiyakake hardening karya saliyane pengurangan dimensi.
Masalah produksi khas:konduktor sing alus banget utawa ora konsisten dimensi bisa deform nalika nduwurke tumpukan. Jadwal gambar bisa dipilih kanggo entuk bagean pungkasan sing dibutuhake lan kondisi materi sadurunge operasi nduwurke tumpukan.
Bagean tembaga cilik sing digunakake kanggo terminal, konektor lan komponen grounding entuk manfaat saka dimensi cross-sectional sing konsisten amarga variasi bisa mengaruhi pas perakitan lan kontak listrik.
Masalah produksi khas:variasi ing kekandelan bar nggawe sangu mesin inconsistent utawa pas Déwan. Die gambar sing dikalibrasi nyedhiyakake bagean pungkasan sing bisa diulang.
Konduktor tembaga gedhe lan busbar elektroda sing digunakake ing elektrolisis lan sistem arus dhuwur liyane mbutuhake kapasitas cross-sectional sing akeh. IngFR-100Tnyedhiyakake nganti 100 ton saka dirating gaya tarik lan ndhukung busbars nganti 400 mm sudhut lan 30 mm nglukis ing sawetara model nyatakake.
Busbar tembaga digunakake ing lemari inverter solar, sistem panyimpenan energi lan peralatan konversi daya. Drawing migunani ing ngendi konduktor kudu ketemu dimensi kontrol sadurunge punching, mlengkung, plating utawa perakitan pungkasan.
Konduktor tembaga datar digunakake ing sistem baterei, konektor arus dhuwur lan rakitan distribusi daya. Kanggo aplikasi kasebut, konsistensi dimensi penting amarga busbar asring ngliwati mlengkung, insulasi, punching utawa perakitan terminal sawise digambar.
Teknik drawbench hidrolik wiwit 1998
FangRong wis melu manufaktur peralatan drawing kadhemen wiwit 1998. Pengalaman engineering sawijining nyakup drawbenches hydraulic, desain mati, pitungan drawing-gaya, jadwal abang lan otomatis proses kanggo non-ferrous lan produk logam liyane.
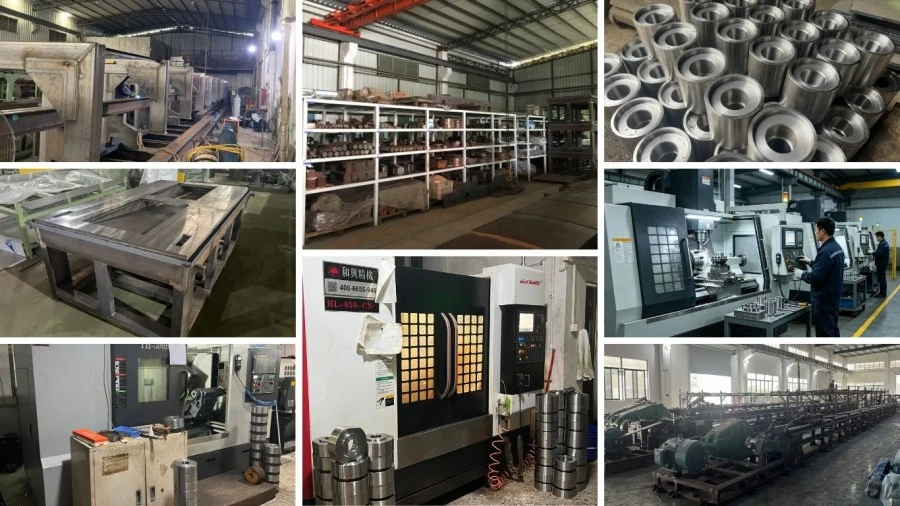
Loro fasilitas manufaktur
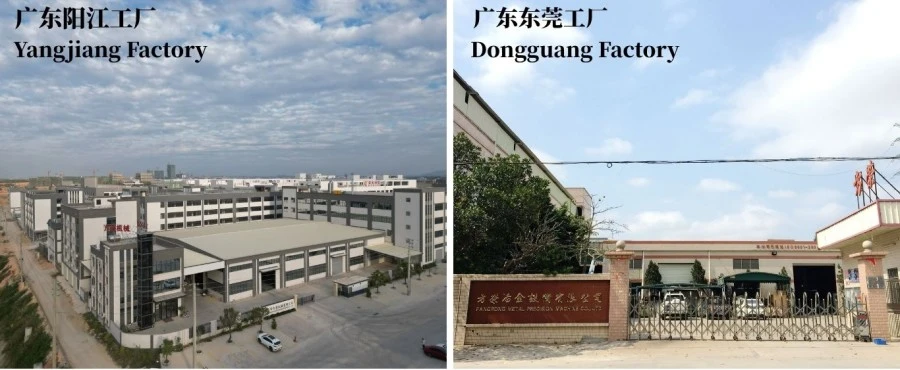
FangRong ngoperasikake fasilitas manufaktur ing Dongguan lan Yangjiang. Pengaturan produksi rong situs nyedhiyakake kapasitas manufaktur tambahan kanggo peralatan gambar standar lan khusus.
Instalasi internasional
Peralatan FangRong wis disedhiyakake kanggo pelanggan ing luwih saka 70 negara lan digunakake ing tembaga, aluminium, baja, stainless steel lan aplikasi pangolahan logam liyane.
Rekayasa spesifik proses
Kanggo proyek busbar, karya teknik sing penting ora mung kanggo milih silinder hidrolik. FangRong bisa bantuan karo petungan teken-pasukan, konfigurasi mati, jadwal abang, paramèter hydraulic, gambar tata lan automation opsional adhedhasar dimensi busbar nyata pelanggan.
Pengujian acceptance pabrik
Sadurunge dikirim, mesin bisa ngalami operasi nganggur, banjur uji coba sing dirating. Yen conto pelanggan kasedhiya, materi nyata bisa digunakake kanggo mriksa operasi gambar, stabilitas hidrolik, gerakan mesin lan syarat produk rampung sadurunge dikirim.
1. Order engineering- Dimensi busbar, materi, gaya tarik, konfigurasi mati, paramèter hidrolik lan syarat otomatisasi dideleng sadurunge produksi.
2. Inspeksi komponen- Komponen utama kalebu tabung silinder, rod piston, segel lan baja struktural dipriksa sadurunge dipasang.
3. Mesin presisi- Bore silinder, rod piston lan komponen pandhuan mesin lan rampung miturut toleransi dimensi sing dibutuhake.
4. Déwan hidrolik- Unit daya hidrolik, katup, pipa lan komponen kontrol dirakit lan dipriksa kanggo stabilitas tekanan lan bocor.
5. Alignment mekanik- Silinder utama, carriage tarik lan sistem panuntun dipasang lan didadekake siji kanggo njaga gerakan sing stabil sajrone nggambar.
6. Integrasi Listrik lan PLC- Sistem kontrol diprogram miturut konfigurasi mesin lan siklus gambar sing dibutuhake.
7. Nguji beban- Operasi mesin dicenthang ing kahanan beban sing ditemtokake, kanthi uji coba bahan pelanggan ing ngendi conto diwenehake.
8. pengawasan pungkasan- Tekanan hidrolik, gerakan, fungsi listrik, piranti safety, dimensi lan kondisi mesin umum dipriksa sadurunge dikirim.
9. Kemasan ekspor- Komponen dilindhungi saka kelembapan, karat lan karusakan transportasi sadurunge dimuat.
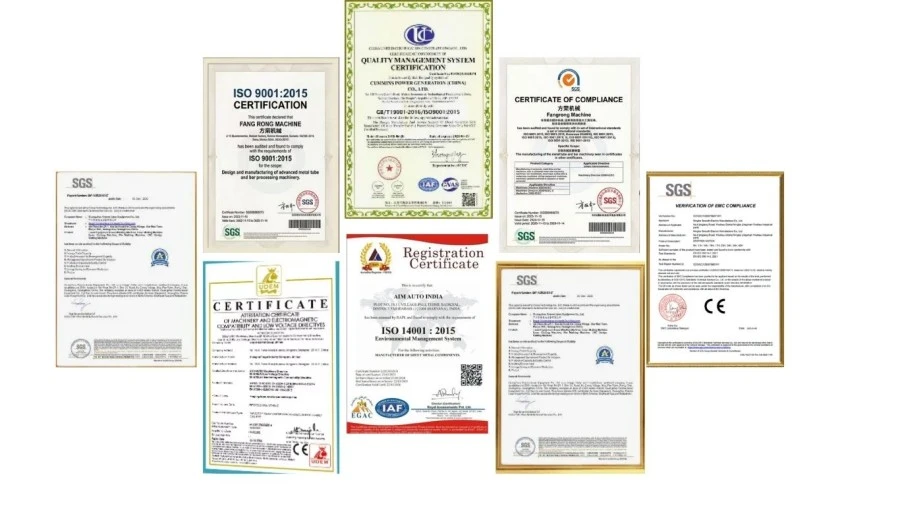
ISO 9001:2015- Sistem manajemen kualitas sing nyakup kegiatan desain, manufaktur, instalasi lan layanan sing relevan. No. SertifikatUQ231211R1.
CE- Konfigurasi mesin standar bisa diwenehake karo dokumentasi kesesuaian CE kanggo syarat safety mesin sing ditrapake. Pranyatan sing tepat lan konfigurasi safety kudu dikonfirmasi kanggo mesin sing dipesen lan pasar tujuan.
SGS inspeksi- Pemriksaan pihak katelu bisa diatur kanggo pelanggan sing mbutuhake verifikasi independen sadurunge dikirim.
Paten- Laporan FangRong 32 paten penemuan lan luwih saka 100 paten model sarana, kalebu paten sing ana hubungane karo komponen peralatan teken lan sistem perkakas.
Mesin disiapake kanggo transportasi ekspor kanthi proteksi karat, proteksi kelembapan lan kemasan kayu sing cocog kanggo komponen utama. Rakitan hidrolik lan mekanik sing gedhe bisa dikirim kanthi kapisah miturut syarat muatan wadhah lan instalasi situs.
Kanggo kutipan, cara pengiriman pungkasan, konfigurasi pengepakan, port departure lan Incoterm kudu dikonfirmasi miturut tujuan, dimensi mesin lan konfigurasi pesenan.
Aplikasi standar yaikubusbar tembaga lan aluminium. Wesi tembaga, wesi aluminium lan bahan non-ferrous liyane bisa uga dianggep nalika kondisi materi, gaya tarik lan perkakas cocok. Kelas materi kudu diwenehake sadurunge milih model.
Rentang model kasebut kalebu jembar saka15 nganti 400 mmlan kekandelan saka2 nganti 30 mm, kanthi kisaran pas gumantung model. FR-100T isine 30-400 mm jembaré lan 3-30 mm kekandelan.
Ora ana nilai pengurangan siji sing ditrapake kanggo saben busbar tembaga utawa aluminium. Pengurangan praktis gumantung saka bahan lan kondisi materi, wiwitan lan bagean pungkasan, geometri mati, pelumasan lan sifat mekanik sing dibutuhake. Kanggo pangurangan total sing luwih gedhe, bisa uga dibutuhake sawetara pass drawing lan annealing intermediate.
ya wis. Deformasi kadhemen umume nambah kekerasan lan kekuatan liwat hardening karya. Tingkat owah-owahan gumantung saka pengurangan lan kondisi materi wiwitan. Yen kekuatan tensile tartamtu, atose utawa elongation dibutuhake, jadwal drawing kudu dirancang watara situs mechanical target.
Drawing bisa Ngartekno nambah kondisi lumahing, nanging asil Final uga gumantung ing lumahing mlebu, kualitas mati, geometri mati lan lubrication. Mesin gambar ora bisa mbusak cacat jero sing wis ana ing sangisore permukaan asli.
Bandingake pasukan drawing dibutuhake tinimbang milih mung dening jembaré busbar rampung. Nyedhiyakake dimensi wiwitan lan target, bahan bahan lan jadwal pengurangan. FangRong bisa ngetung pasukan drawing kira-kira lan menehi rekomendasi model cocok.
Ora. The2-12 m/minsawetara iku sawetara operasi luwes, ora kacepetan produksi prentah. Setelan sing cocok gumantung ing geometri bagean, abang, materi, lubrication, kondisi mati lan kualitas lumahing dibutuhake. Kacepetan sing luwih dhuwur mung migunani nalika proses lengkap bisa njaga kahanan gambar sing stabil.
ya wis. Unit straightening opsional bisa digabungake nalika busbar rampung mbutuhake kontrol tambahan saka busur utawa corak. Pakan lan peralatan penanganan hilir liyane uga bisa dianggep miturut tata letak produksi.
Konfigurasi mesin standar kalebu sistem gambar hidrolik, silinder utama, gerbong tarik, wadhah mati, unit daya hidrolik lan sistem kontrol PLC / HMI. Piranti kanggo ukuran busbar tartamtu kudu dikonfirmasi kanthi kapisah amarga dimensi die gumantung ing bagean wiwitan lan rampung pelanggan.
Nyedhiyanibahan bahan, jembaré wiwitan lan kekandelan, jembaré lan kekandelan rampung, dawa drawing dibutuhake, nomer pass, output target lan kasedhiya sumber daya pabrik. Diagram gambar utawa cross-sectional uga migunani kanggo profil non-standar.
FR-seri nggunakake dawa drawing efektif saka6-12 meter. Dawane gambar sing luwih dawa utawa khusus kanggo aplikasi bisa dievaluasi sajrone desain teknik.
Model standar umume mbutuhake kira-kira30-60 dina, nalika mesin luwih gedhe utawa selaras mbutuhake60-90 dina. Wektu timbal sing dikonfirmasi kudu kasebut ing kutipan amarga perkakas, otomatisasi, ukuran mesin lan beban kerja pabrik bisa mengaruhi wektu produksi. Pangiriman sing cepet kudu dikonfirmasi saben kasus tinimbang dianggep.
Tatanan komersial standar yaiku30% simpenan nalika konfirmasi pesenan lan 70% sadurunge kiriman sawise testing acceptance pabrik. Istilah alternatif bisa dibahas kanggo proyek tartamtu.
Periode garansi standar yaiku12 sasi saka commissioning. Jangkoan garansi lan pengecualian kudu dikonfirmasi ing kontrak penjualan pungkasan.
ya wis. FangRong nyedhiyakake pengawasan instalasi, dhukungan komisi lan pelatihan operator. Latihan ing situs biasane nyakup operasi mesin, ganti mati, pangopènan rutin lan diagnosis kesalahan dhasar. Gambar pondasi lan tata letak jangkar-bolt bisa diwenehake sadurunge instalasi.
ya wis. Yen praktis, conto pelanggan bisa digunakake kanggo tes pabrik. Iki utamané migunani nalika bagean busbar gedhe, non-standar, utawa nalika customer wis dimensi tartamtu, lumahing utawa syarat mechanical-properti.
Dokumentasi CE bisa diwenehake kanggo konfigurasi mesin standar sing ditrapake. Amarga kesesuaian mesin gumantung saka konfigurasi mesin lan pasar tujuan sing nyata, deklarasi, piranti safety lan dokumentasi sing ditrapake kudu dikonfirmasi sadurunge pesenan.
ya wis. Nyedhiyani bahan tembaga utawa aluminium, bagean wiwitan, bagean target lan proses sing dibutuhake. FangRong bisa nggunakake paramèter iki kanggo ngira-ngira gaya drawing, pilih model FR-seri cocok lan menehi rekomendasi abang cocok lan konfigurasi perkakas.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp