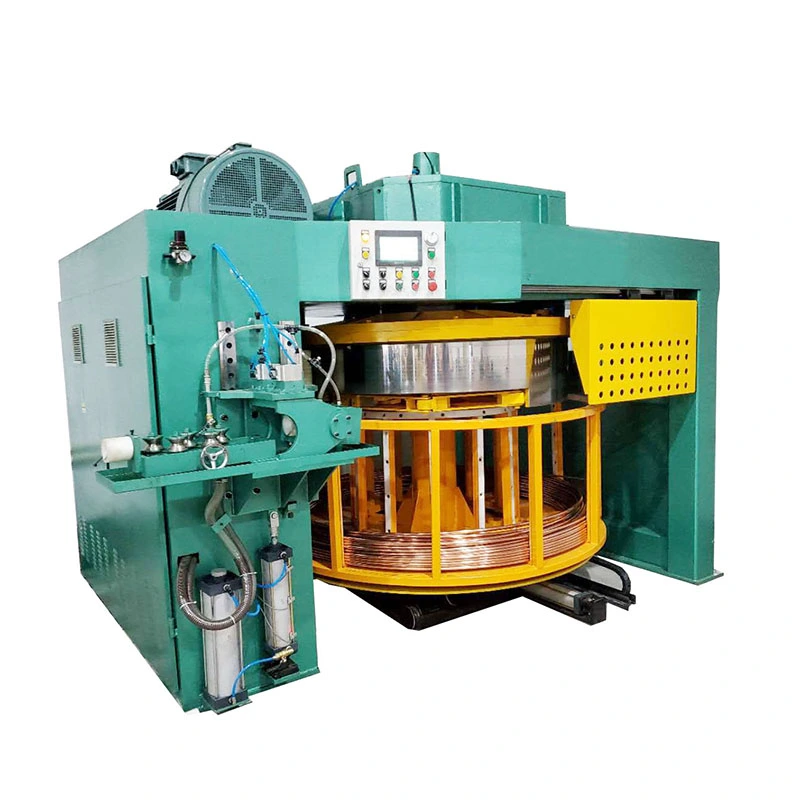
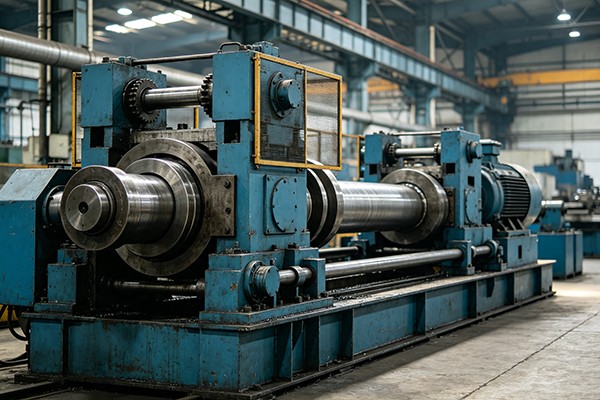
FangRongLine kanthi otomatisnggabungke pointing, drawing kadhemen, straightening, nglereni lan chamfering menyang siji baris produksi disambungake. Tinimbang mindhah bar setengah rampung ing antarane mesin sing kapisah, materi kasebut mlebu ing mburi pakan lan ngliwati proses sing dibutuhake kanthi urutan. Konfigurasi iki utamané migunani kanggo pabrik-pabrik sing mrodhuksi bar utawa tabung dawa tetep akeh ing ngendi transfer manual lan posisi bola-bali dadi kemacetan.
Siji Baris, Saka Raw Bar nganti Rampung
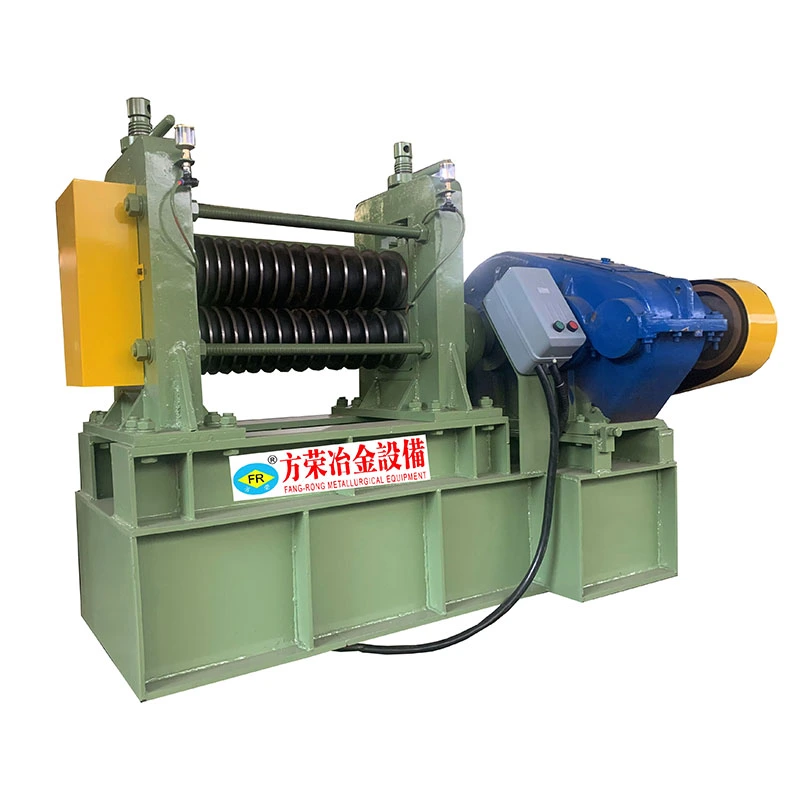
Proses kasebut diwiwiti kanthi kepala push hydraulic sing nyiapake materi kanggo nggambar, ngiring dening unit gambar utama, straightener multi-roller, geser mabur lan stasiun chamfering otomatis. Saben tataran duwe proyek tartamtu: sirah push nemu materi liwat die, drawing nyuda bagean, straightening mbenerake lengkungan ampas, nglereni netepake dawa rampung, lan chamfering nyiapake ends kanggo Déwan sabanjuré utawa operasi mesin.
Nuding → Gambar Dingin → Straightening → Cutting → Chamfering
Njaga operasi kasebut disambungake bisa nyudapenanganan penengah, alignment manual lan panyimpenan karya-ing-proses. Iki dadi luwih katon nalika siji produk wis bola-bali diprodhuksi kanggo specification padha lan operator digunakake bakal nglampahi jumlah pinunjul saka wektu nransfer lan ngreset materi antarane mesin.
Keuntungan ora mung mesin sing luwih sithik ing lantai bengkel. Rute produksi sing disambungake uga bisa nyuda jumlah penanganan materi ing antarane proses lan nggawe alur kerja sakabèhé luwih gampang diatur.
Dibangun Ngubengi Beban Drawing
Range Line Otomatis:FR-5T kanggo FR-200T
Gaya Push-Head Hydraulic:10T kanggo 300T
Silinder Push-Head:φ63×200mm nganti φ300×300mm
Daya Motor Gambar Utama:22 kW kanggo 400 kW
Daya Pompa Minyak Hidrolik:5,5 kW kanggo 160 kW
Diameter bar sing ditrapake:kira-kira 13-100mm, gumantung konfigurasi
Angka kasebut dudu pilihan mandiri. Dhiameter wiwitan, bahan bahan, pengurangan gambar, ukuran rampung lan siklus produksi nemtokake daya tarik sing dibutuhake, kapasitas hidrolik lan daya motor. Baris sing dirancang kanggo bar presisi sing luwih cilik, contone, ora mbutuhake konfigurasi sing padha karo gambar bagean baja sing luwih gedhe.
Mulane FangRong mbangun garis ing proses drawing nyata tinimbang milih saben modul kanthi kapisah kanthi kapasitas mesin nominal. Iki mbantu cocog peralatan kanggo bahan lan syarat produksi tanpa nambah kapasitas sing ora dibutuhake.
Sinkronisasi luwih penting tinimbang nambahake otomatisasi
Sawise sawetara mesin disambungake, bagean sing angel yaiku supaya bisa dadi siji proses. Unit drawing, straightener, cutter lan stasiun chamfering ora bisa operate independen yen materi kudu teka ing saben stasiun ing wektu lan posisi sing bener.
FangRong nggunakake tengahSistem kontrol Mitsubishi PLCkanggo koordinasi drive servo, unit hidrolik lan penanganan otomatis. Sistem kontrol ngatur urutan operasi antarane stasiun, nalika kacepetan lan tension dikoordinasi kanggo nyuda mandeg sing ora perlu, akumulasi materi lan gerakan sing ora cocog.
Kanggo produksi sing nglibatake owah-owahan produk sing kerep, setelan proses sing disimpen uga bisa nyuda jumlah pangaturan bola-bali sing dibutuhake operator. Iki utamané migunani nalika baris padha nangani sawetara specifications produksi diadegaké.
Ngendi Line Kanthi Otomatis Nggawe Pangertèn
Jinis garis iki paling cocok nalika rute produksi bola-bali lan produk rampung mbutuhake sawetara operasi consecutive. Aplikasi khas kalebushaft drive otomotif, tabung pigura mancal, sikil Furnitur lan saluran listrik.
Kanggo produksi volume cilik kanthi macem-macem ukuran, garis sing terintegrasi ora mesthi dadi pilihan sing paling apik. Mesin sing kapisah bisa nyedhiyakake keluwesan sing luwih gedhe nalika produk kerep diganti. Garis otomatis dadi luwih atraktif nalika specifications stabil, output dhuwur lan suda penanganan manual luwih penting saka keluwesan proses maksimum.
Napa Pilih FangRong kanggo Garis Lengkap
FangRong ora mung nyedhiyakake mesin individu ing baris kasebut. Pengalaman kita nyakup urutan lengkappointing, drawing, straightening, nglereni lan chamfering, ngidini tata letak peralatan lan logika kontrol bisa dianggep bebarengan saka wiwitan.
Kanggo pelanggan, siji proyek Line Otomatis Lengkap bisa nutupi pilihan peralatan, tata letak baris, koordinasi listrik lan hidrolik, instalasi, komisioning lan pelatihan operator. Yen syarat produksi diganti mengko, stasiun individu uga bisa dievaluasi minangka bagéan saka proses sing ana tinimbang dianggep minangka peralatan sing ora ana hubungane.
Kanthi luwih saka 30 taun pengalaman ing peralatan mbentuk logam lan pabrik ing Guangdong, FangRong fokus ing bangunan drawing lan pagawean garis watara materi customer, dimensi, output lan syarat hilir.
Tujuane langsung:kurang nangani antarane pangolahan lan rute luwih konsisten saka materi mlebu kanggo bagean rampung.


 Whatsapp