Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
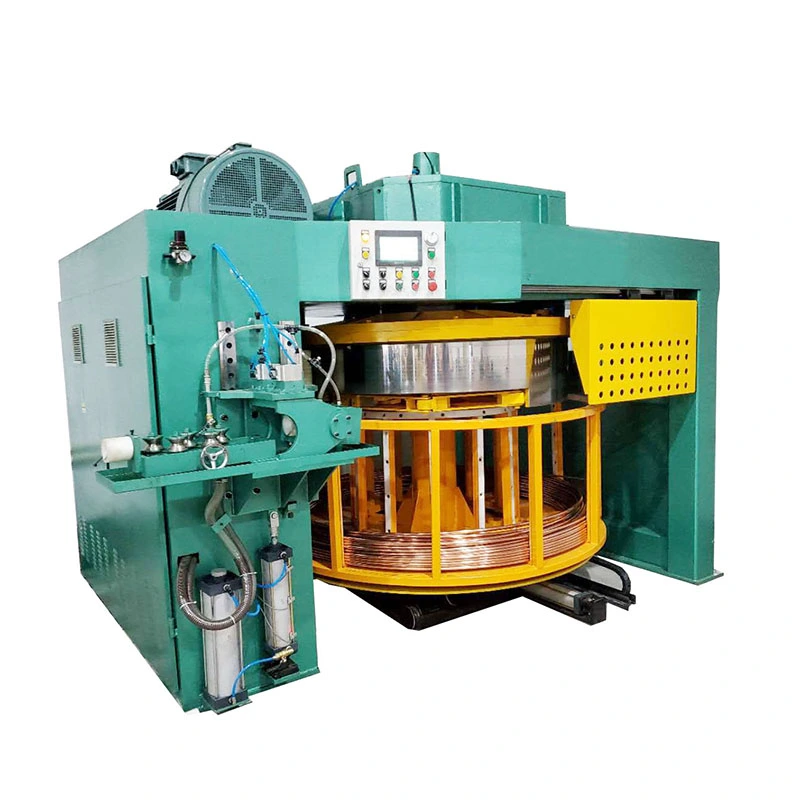
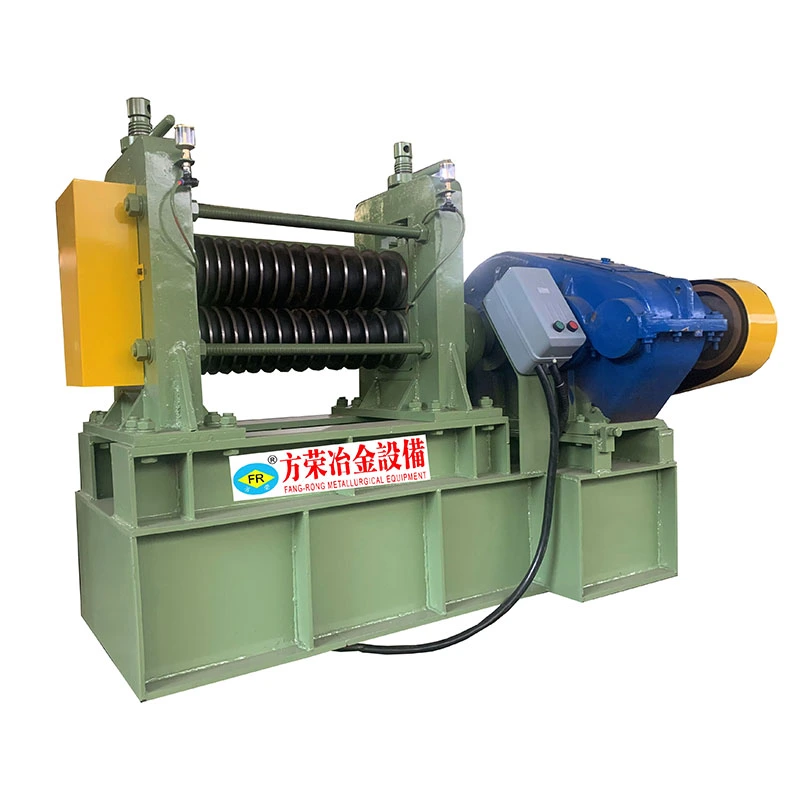
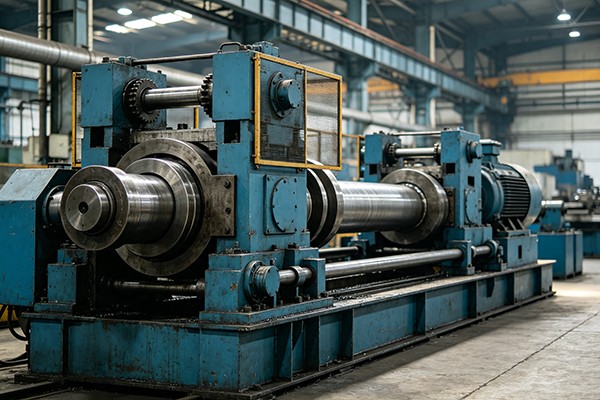
IngFour-Roller Rolling Machine Drawingdirancang kanggo drawing kadhemenril guide, panggeser, lan bagean baja wangun khusus. Kanthi teken pasukan saka300–750 kNlan kacepetan nganti13 m/min, proses S55C, 20CrMo, lan baja padha karo kekuatan tarik nganti 900 MPa. Ingdrive dual-chain, kreta clamping pneumatik, wadhah mati sing bisa diatur, lan pigura C sing kaku njamin gambar sing stabil lan lurus.≤1 mm/m. Kontrol layar demek PLC ndhukung pangaturan kacepetan sing tepat. Cocog kanggomesin konstruksi, peralatan otomasi, lan bagean baja presisi.
IngFour-Roller Rolling Machine Drawingpunika drawbench kadhemen chain-mimpin dirancang kanggo gambar tliti saka bagean baja khusus-shaped, kalebu ril guide, panggeser, profil asimetris, lan bagean non-babak liyane. Workpiece wis wis nuding ing mburi anjog lan ditarik liwat tliti drawing die utawa rolling die, ngurangi area cross-sectional nalika ngontrol profil rampung, dimensi, lan straightness.
Boten kados mesin drawing bar conventional digunakake utamané kanggo produk babak, mesin iki diatur kanggo profil ngendi mati Alignment, narik stabilitas, lan straightness rampung kritis. Wadah die bunder ngidini sudut die diatur sajrone persiyapan, nyedhiyakake sarana tambahan kanggo mbenerake straightness bagean sing digambar.
Rentang standar kalebu model FR-30, FR-45, lan FR-65 kanthi gaya tarik 300 kN, 450 kN, lan 650 kN. FR-65 nggunakake drive dual-chain kanggo aplikasi sing luwih dhuwur, nalika FR-30 lan FR-45 nggunakake konfigurasi rantai tunggal.
Mesin kasebut nggabungake gaya tarik sing dikontrol, pandhuan die presisi, lan penanganan materi otomatis ing siji siklus gambar.
1. Loading materi- Bar baja utawa bagean berbentuk khusus kayata S55C lan 20CrMo dimuat ing meja tumpukan, biasane nganggo crane overhead. Workpiece banjur ditransfer menyang meja roller feed lan dipanggonke kanggo drawing.
2. Persiapan workpiece lan entri mati- Ing mburi anjog saka workpiece wis wis nuding supaya bisa liwat bukaan mati. Die dipasang ing lengen die bunder. Bore tapered, biasane watara 6 °, ngidini wadhah die diatur kanggo ngontrol arah gambar.
3. Nggambar- Gerbong nyekel ujung sing runcing nggunakake mekanisme clamping pneumatik tipe wedge. Drive utama, kalebu motor DC, gearbox, lan sistem rantai tugas abot, narik gerbong ing sadawane rel panuntun mesin presisi.
4. Kontrol unloading- Sawise stroke drawing rampung, jaws kreta ngeculake workpiece. Bagean rampung ditransfer menyang piranti panampa sing dilengkapi rol nilon kanggo nyuda karusakan kontak. Mekanisme transfer lateral banjur mindhah produk saka garis gambar.
5. Angkot bali- Carriage drawing bali menyang posisi wiwitan, saéngga workpiece sabanjuré kanggo ngetik siklus produksi.
Dimensi longgar sawise proses panas- Bagean sing digulung panas lan diekstrusi bisa duwe variasi dimensi sing ora cocog kanggo perakitan presisi. Gambar kadhemen nyuda bagean salib liwat bukaan die sing dikontrol lan menehi dimensi rampung sing luwih konsisten.
Variasi straightness- Rel pandhuan dawa lan profil asimetris sensitif kanggo mlengkung sajrone operasi manufaktur lan penanganan sadurunge. Wadah die bundher sing bisa diatur ngidini operator ngimbangi penyimpangan arah teken sajrone persiyapan.
Kondisi lumahing sawise mbentuk panas- Drawing bisa nambah kondisi lumahing workpiece disiapake mlaku kanthi nggawa materi menyang kontak kontrol karo die. Nanging, gambar kadhemen ora kanthi otomatis mbusak kabeh cacat lumahing, supaya ukuran abot, pit, lapisan, utawa retak kudu ditangani sadurunge nggambar.
Beban narik dhuwur ing profil dawa- Bagean baja kanthi bentuk khusus bisa mbutuhake gaya tarik sing akeh, utamane nalika nggarap paduan sing luwih dhuwur utawa pengurangan sing luwih gedhe. Seri FR nyedhiyakake kapasitas gaya sing beda-beda, kanthi FR-65 nggunakake drive rantai ganda kanggo aplikasi tugas abot.
Nangani karusakan sawise nggambar- Bagean tliti dawa bisa gores utawa dentted nalika unloading yen tiba langsung menyang permukaan logam. Rol nilon lan sistem transfer lateral digunakake kanggo nyuda impact lan kontak lumahing nalika nangani produk.
FR-30, FR-45, lan FR-65 nyakup syarat gaya tarik sing beda. Pilihan model kudu adhedhasar kekuatan materi, wiwitan lan rampung salib-bagean, abang saben pass, lan output produksi dibutuhake tinimbang tonase piyambak.
FR-65 nggunakake rong garis rantai tugas abot kanggo nyebarake beban sing narik luwih merata ing gerbong. Rantai utama nggunakake konstruksi lempeng lurus 200 mm. Konfigurasi iki dimaksudaké kanggo aplikasi ngendi pasukan drawing dhuwur lan transmisi mbukak stabil penting.
Wadah die nggunakake susunan lengen bunder sing ngidini pangaturan sudut die. Iki ngidini operator nyempurnakake arah gambar lan rampung straightness tanpa bola-bali mbusak lan nginstal mati.
Carriage nggunakake mekanisme clamping pneumatik wedge-jinis kanggo nyekel ujung runcing saka workpiece. Sawise stroke gambar, jaws ngeculake kanthi otomatis kanggo unloading lan bali kreta.
Pigura C-jinis dilas saka baja struktural lan stress-relief sadurunge mesin. Pandhuan lumahing, soyo tambah pasuryan, lan pesawat basa cocog sing machined kanggo netepake Alignment dibutuhake kanggo gerakan carriage lan posisi mati.
Carriage drawing didorong dening motor DC lan gearbox tugas abot. Gumantung ing model, Parker utawa Siemens DC drive digunakake. Kontrol variabel-kacepetan ngidini kacepetan drawing diatur miturut workpiece lan syarat proses.
Sawise nggambar, benda kerja ditransfer menyang piranti panampa sing dilengkapi roller nilon. Mekanisme transfer lateral chain-jinis banjur mindhah bagean rampung adoh saka mesin, ngurangi penanganan manual antarane siklus drawing.
Dasar mesin nggabungake piring las sing disegel sing bisa ngumpulake pelumas gambar lan nyegah nyebar langsung menyang lantai bengkel. Pangaturan kasebut uga nyederhanakake reresik ing sekitar garis gambar.
Sistem listrik nggunakake kontrol basis PLC kanthi layar demek HMI kanggo operasi mesin, setelan parameter, pemantauan, lan sinyal sing gegandhengan karo safety. Mode operasi manual lan otomatis bisa dikonfigurasi miturut proses produksi.
Wadah die bisa nampung mati tungsten karbida lan mati rolling, saéngga konfigurasi perkakas bisa dicocogake karo materi workpiece, geometri profil, lan syarat pengurangan.
Pilih mesin drawing miturut pasukan drawing nyata tinimbang mung ukuran bagean nominal. Gaya sing dibutuhake dipengaruhi dening bahan material, kekuatan tarik, dimensi wiwitan lan rampung, pengurangan saben pass, gesekan, pelumasan, lan geometri mati.
Kanggo produksi terus-terusan, umume luwih becik supaya ora operasi terus-terusan kanthi gaya maksimal sing mutlak. Beban kerja sing diidini kudu dikonfirmasi liwat pitungan pasukan lan penilaian teknik pabrikan mesin.
| Paramèter | FR-65 | FR-30 | FR-45 |
| Konfigurasi | Dual-chain, siji-line | Single-chain, single-line | Single-chain, single-line |
| Rated Drawing Force | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Maksimum Drawing Force | 750 kN ing 0–13 m/min | 350 kN ing 0–13 m/min | 550 kN ing 0–12 m/min |
| Rated Drawing Speed | Kira-kira 13 m / min | Kira-kira 13 m / min | Kira-kira 12 m / min |
| Range Kacepetan | 0–37 m/min | 0–19 m/min | 0–18 m/min |
| Dawane Drawing Efektif | 12 m | 12 m | 12 m |
| Dawane amben | ≤16 m | 25 m sakabèhé | 25 m sakabèhé |
| Motor Utama | Z4-280-41, 166 kW, 675/1900 rpm, DC | 75 kW, 1000/2000 rpm, DC | 110 kW, 1000/2000 rpm, DC |
| Gearbox Utama | ZFY560, rasio 112, 185 kW input | ZFY400-112 | ZFY500-160 |
| Rantai Utama | 200 mm pitch, heavy-duty straight-plate chain | Jarak 180 mm, rantai lurus, 2 × 2 | Jarak 240 mm, rantai lurus, 2 × 2 |
| Penggerak DC | Siemens 6RA80 | Parker | Parker |
| PLC/HMI | Inovasi | Inovasi | Inovasi |
| Kira-kira. tapak sikil | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Bahan:Nyedhiyani kelas baja sing tepat, kondisi perawatan panas, kekuatan tarik, lan kekuatan ngasilake yen kasedhiya. S55C, 20CrMo, lan baja paduan liyane tumindak kanthi beda sajrone deformasi kadhemen.
Ukuran wiwitan lan rampung:Kanggo bagean khusus-shaped, nyedhiyani gambar nuduhake kabeh dimensi kritis tinimbang mung jeneng profil nominal.
Ngurangi saben pass:Pengurangan kudu dievaluasi bebarengan karo kekuatan material lan geometri mati. Pengurangan sing luwih dhuwur umume nambah gaya tarik lan mbutuhake sawetara pass utawa perawatan panas menengah.
Ketepatan sing dibutuhake:Nyatakake syarat straightness bebarengan karo cara pangukuran lan dawa produk. Nilai straightness sing diklaim mung migunani yen cara inspeksi lan kondisi produk ditetepake.
Kacepetan produksi:Kacepetan gambar sing cocog gumantung saka materi, jinis mati, pelumasan, pengurangan, lan syarat permukaan. Kacepetan mesin maksimal ora kudu dianggep kanthi otomatis minangka kacepetan produksi sing disaranake.
Tipe Die:Nemtokake manawa proses kasebut nggunakake die tungsten carbide, rolling die, utawa susunan perkakas liyane. Jinis die mengaruhi loro gaya tarik lan kondisi permukaan.
Mesin kasebut cocog kanggo nggambar ril panuntun baja, slider, lan bagean gerakan linier liyane sing penting banget lan konsistensi dimensi.
Kanggo produksi ril panuntun, profil die kudu dirancang ing salib-bagean nyata. Dimensi kritis kayata jembar rel, dhuwur, geometri alur, radius pojok, lan permukaan referensi kudu dilebokake ing gambar die.
Mesin Gambar Rolling Four-Roller bisa dikonfigurasi kanggo bagean baja sing ora bunder, kalebu profil asimetris, bagean T, profil jinis saluran, bagean sudut, lan wujud khusus pelanggan sing cocog karo gambar kadhemen.
Profil sing ditarik kadhemen bisa digunakake kanggo komponen struktural, sasis, suspensi, lan mekanik sing dipilih ing ngendi dimensi lan straightness sing dikontrol. Kesesuaian proses kasebut gumantung saka kelas baja lan pengurangan sing dibutuhake.
Aplikasi kalebu profil khusus sing digunakake ing peralatan konstruksi, sistem pandhuan, rakitan struktural, lan komponen mesin liyane ing ngendi bagean dawa kudu dimensi sing dikontrol sawise rolling panas utawa ekstrusi.
Mesin kasebut uga bisa digunakake kanggo stok bar presisi lan profil industri sing disesuaikan nalika bagean salib lan sifat materi sing dibutuhake ana ing kisaran gaya tarik mesin.
S55C Pandhuan Rel:FR-65 bisa diatur kanggo heavy-tugas guide alur drawing ngendi pasukan drawing dibutuhake kanggo drive dual-chain. Wadah die bunder nyedhiyakake titik pangaturan kanggo ngontrol straightness rampung sajrone persiyapan.
Profil Slider 20CrMo:FR-45 bisa dianggep minangka profil baja paduan sing luwih dhuwur nalika gaya tarik sing diwilang tetep ing kapasitas mesin. Pengurangan nyata lan asil permukaan kudu diverifikasi miturut kondisi material pelanggan, desain die, lan sistem pelumasan.
FangRong miwiti bisnis peralatan gambar kadhemen ing 1998 liwat joint venture karo spesialis peralatan drawing Taiwanese lan dadi kabèh diduweni ing 2013. Perusahaan wis terus fokus ing drawing kadhemen, straightening, lan peralatan mbentuk logam related.
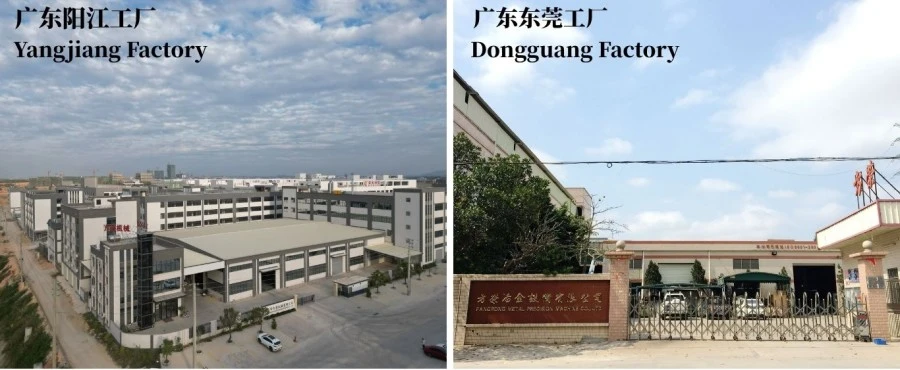
Dongguan Fangrong Metallurgical Equipment Co., Ltd. lan Yangjiang Fangrong Machinery Co., Ltd. ndhukung manufaktur lan perakitan peralatan. Kapasitas produksi taunan gabungan luwih saka 650 mesin.
Peralatan FangRong wis diekspor menyang luwih saka 70 negara lan wis digunakake dening pelanggan sing nggarap baja, stainless steel, tembaga, kuningan, aluminium, lan paduan khusus.
Kanggo proyek gambar sing lengkap, pilihan mesin mung minangka bagean saka karya teknik. FangRong bisa ndhukung pilihan mati, perencanaan pondasi, pengawasan instalasi, komisioning, pelatihan operator, pasokan suku cadang, lan ngatasi masalah remot.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.- Dumunung ing Kutha Dalang, Kutha Dongguan, fasilitas kasebut fokus ing mesin gambar sing adhem, peralatan straightening, mesin gulung benang, lan peralatan pembentuk logam sing gegandhengan.
Yangjiang Fangrong Machinery Co., Ltd.- Dumunung ing Distrik Yangdong, Kutha Yangjiang, fasilitas kapindho ngembangake kapasitas manufaktur lan ndhukung proyek peralatan sing luwih gedhe.
1. pengawasan materi- Plat baja struktural lan bagean dicenthang sadurunge pabrikan.
2. Cut lan mbentuk- Komponen pigura lan struktur dipotong lan disiapake miturut gambar teknik.
3. Welding pigura- Rangka lan pangkalan C-jinis dilas lan dipriksa sadurunge ngilangi stres.
4. Stress relief- relief kaku post-weld dileksanakake kanggo ngurangi kaku welding ampas sadurunge mesin tliti.
5. mesin integral- Lumahing guide, pasuryan soyo tambah, lan pesawat basa kritis sing machined kanggo netepake Alignment dibutuhake.
6. perakitan mekanik- Kothak gear, sistem rantai, gerbong, wadhah mati, lan mekanisme panrima dipasang.
7. Integrasi listrik lan pneumatik- Motor, drive, PLC, HMI, sensor, lan komponen pneumatik disambungake lan diuji.
8. Pemrograman PLC- Logika kontrol, urutan operasi, fungsi ngawasi, lan sinyal sing gegandhengan karo safety dikonfigurasi.
9. Testing mesin- Gerakan mesin, sistem gambar, operasi carriage, unloading, transfer, lan fungsi kontrol wis dicenthang.
10. Pemriksaan pungkasan- Alignment mekanik, safety listrik, fungsi kontrol, lan kinerja mesin sing cocog dipriksa sadurunge dikirim.
11. Kemasan ekspor- Mesin kasebut dilindhungi saka karat, impact, lan karusakan transportasi sadurunge dimuat.
Sadurunge dikirim, mesin bisa dipriksa liwat operasi tanpa beban lan tes gambar miturut spesifikasi teknis sing disepakati. Yen pelanggan nyedhiyakake conto workpiece sing nyata, tes produksi bisa digunakake kanggo verifikasi gaya gambar, gerakan gerbong, kacepetan, instalasi mati, unloading, lan syarat produk rampung.
Kanggo aplikasi kanthi syarat straightness utawa dimensi sing ketat, kritéria sing ditampa kudu ditetepake luwih dhisik, kalebu kondisi materi, dawa produk, toleransi, cara pangukuran, lan jumlah tes.
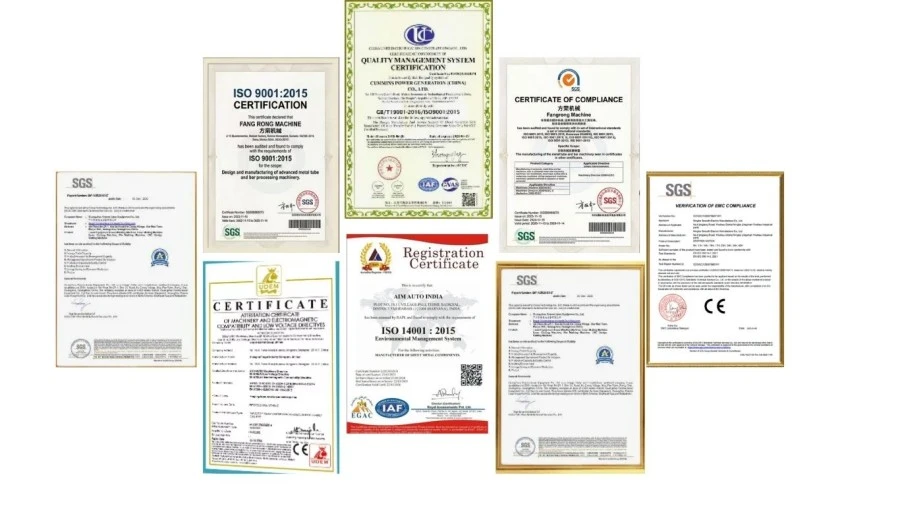
ISO 9001:2015- Sistem manajemen kualitas sing nyakup kegiatan desain, manufaktur, instalasi, lan layanan sing relevan. No. Sertifikat UQ231211R1.
Tandha CE- Peralatan seri FR standar sing ditrapake diwenehake karo dokumentasi CE kanggo syarat safety mesin sing relevan.
Inspeksi SGS- Layanan inspeksi independen bisa diatur miturut syarat proyek.
Paten Nasional- FangRong duwe 32 paten penemuan lan luwih saka 100 paten model sarana sing nyakup struktur peralatan lan teknologi sing gegandhengan.
Mesin Gambar Rolling Four-Roller disiapake kanggo transportasi jarak jauh kanthi perlindungan struktural, pencegahan korosi, lan kemasan khusus komponen. Bagean mesin gedhe bisa dikirim miturut konfigurasi peralatan final lan syarat logistik situs.
Sadurunge dikirim, gambar pondasi, tata letak bolt jangkar, dokumentasi peralatan, informasi listrik, lan dokumen sing gegandhengan karo instalasi bisa diwenehake miturut ruang lingkup proyek.
Mesin iki utamané digunakake kanggo kadhemen drawing khusus-shaped bagean baja kayata guide ril, slider, ril, lan profil liyane karo non-babak salib-bagean. Kesesuaian nyata gumantung saka geometri profil, bahan bahan, dimensi sing mlebu, pengurangan sing dibutuhake, lan gaya tarik. Profil sampel utawa gambar bagean rinci kudu diwenehake kanggo pilihan mesin lan mati.
Pilihan model kudu adhedhasar gaya drawing diwilang tinimbang ukuran profil piyambak. FR-30, FR-45, lan FR-65 nyedhiyakake gaya tarik sing dirating masing-masing 300 kN, 450 kN, lan 650 kN, kanthi kapasitas gaya maksimum sing luwih dhuwur. Kekuwatan material, pengurangan bagean salib, gesekan mati, kacepetan gambar, lan syarat produksi kabeh kudu dianggep nalika nemtokake model sing cocog.
Wadah die bundher ngidini posisi lan sudut die diatur menyang arah gambar sing nyata. Iki utamané migunani kanggo profil asimetris, ing ngendi kesalahan alignment cilik bisa nggawe loading ora rata, panyimpangan dimensi, utawa tandha lumahing. Alignment mati sing tepat uga mbantu njaga kahanan gambar sing stabil sajrone produksi sing luwih dawa.
Drawing bisa nambah konsistensi dimensi lan straightness, nanging asil final ora ditemtokake dening drawbench piyambak. Lurus materi sing mlebu, akurasi profil, stres sisa, geometri mati, pengurangan saben pass, keselarasan mesin, lan paramèter gambar kabeh mengaruhi asil. Kanggo syarat straightness nyenyet, target kudu diverifikasi liwat gambar sampel lan pangukuran sadurunge finalizing konfigurasi mesin.
Ya, yen profil kasebut ana ing kekuwatan mesin, dawa kerja, gerbong, lan watesan ukurane. Profil sing beda-beda biasane mbutuhake gambar mati utawa perkakas khusus, dene drawbench sing padha bisa digunakake kanggo macem-macem produk. Kanggo owah-owahan produk sing kerep, aksesibilitas die-holder lan wektu ganti perkakas uga kudu dianggep nalika milih mesin.
Informasi sing paling migunani kalebu bahan materi, dimensi profil mlebu, dimensi rampung, gambar profil utawa bagean CAD, dawa wiwitan lan rampung, pengurangan sing dibutuhake, target straightness lan kondisi permukaan, jumlah produksi, lan kacepetan gambar sing disenengi. Paramèter kasebut ngidini pasukan gambar sing dibutuhake, konfigurasi mati, model mesin, lan sistem penanganan tambahan kanggo dievaluasi sadurunge kutipan.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp