Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
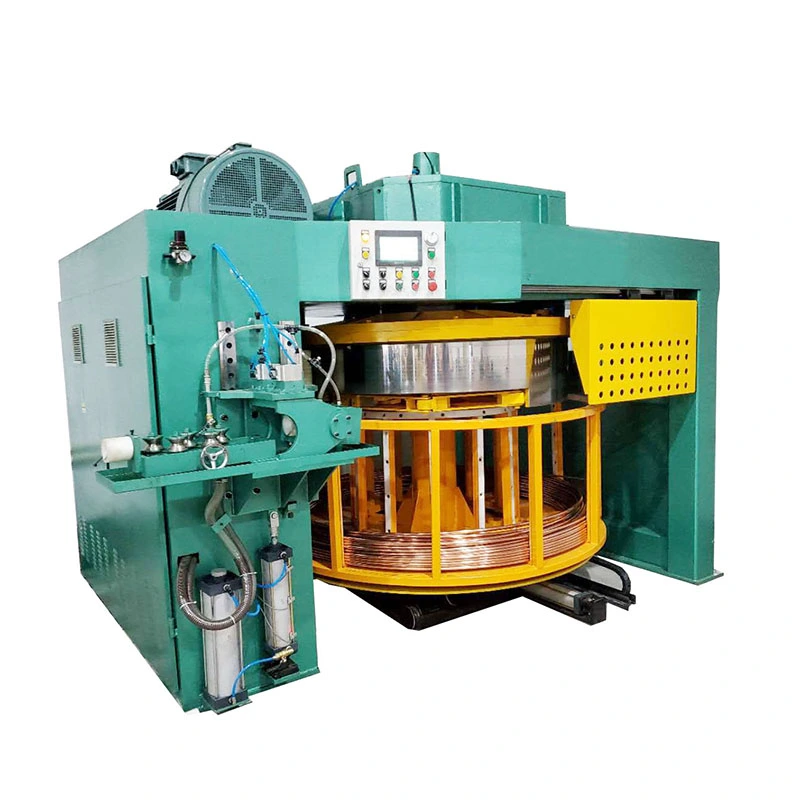
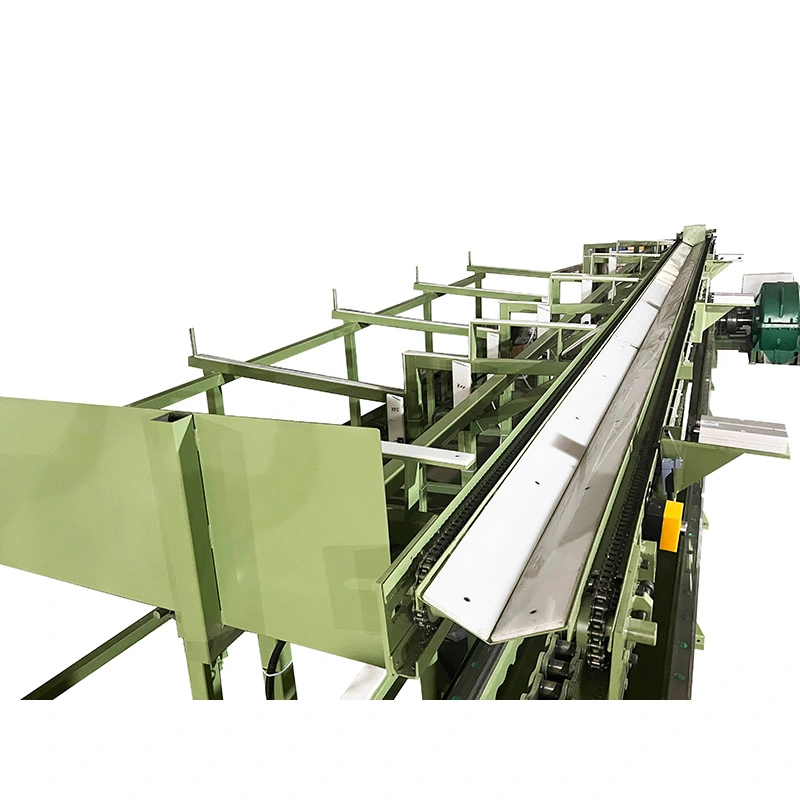
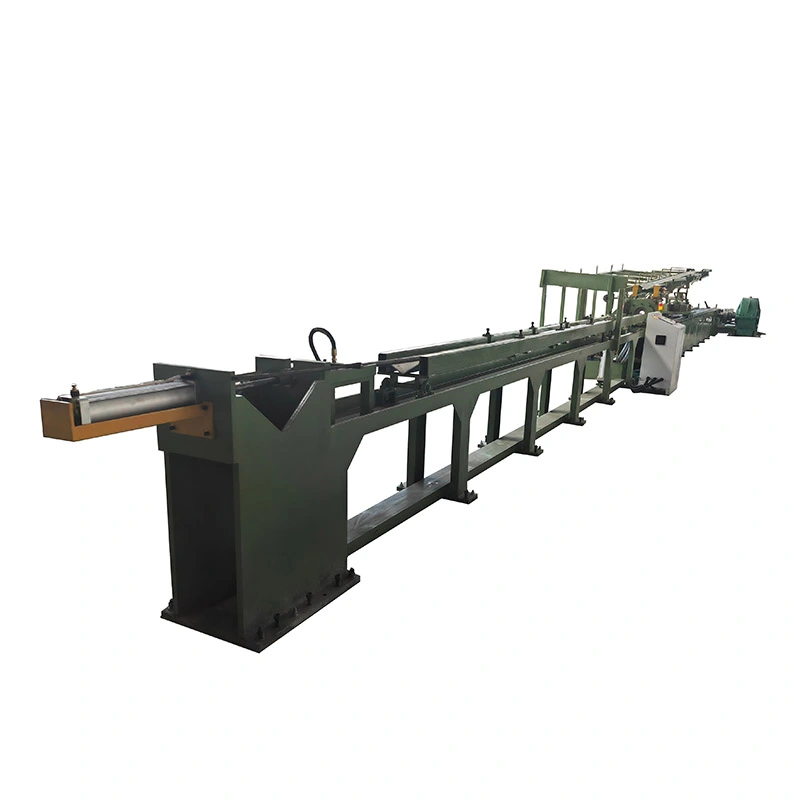
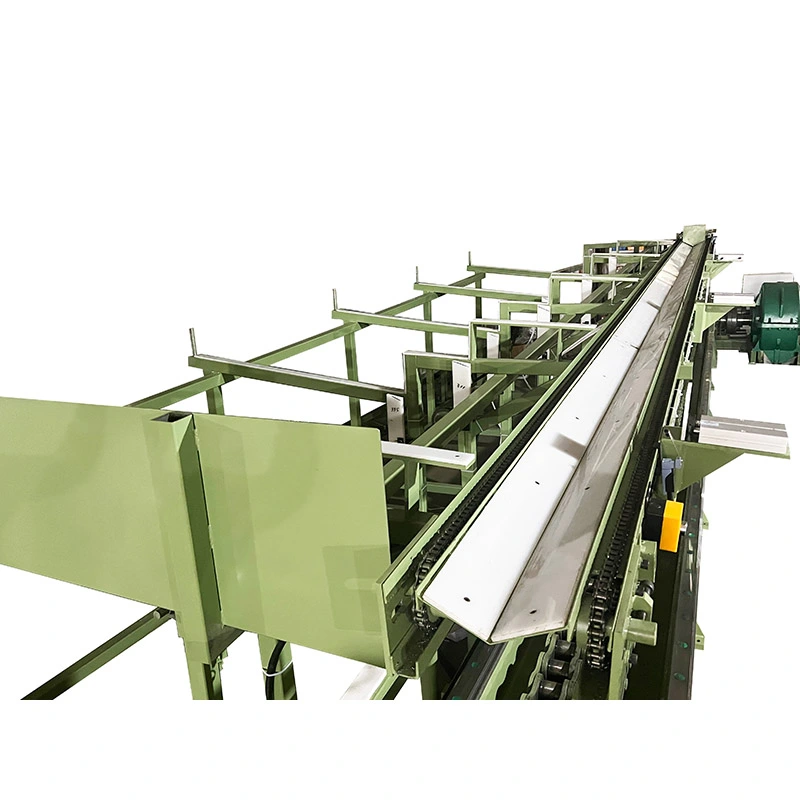
IngMesin Gambar Dingin Rantai Ora Regulerngowahi tabung babak utawa bar ngalangi menyangpersegi, persegi panjang, heksagonal, segi wolu, oval, saluran, sudut, T-shaped, lan profil asimetris khususliwat drawing kadhemen kontrol. Drawbench chain-mimpin menehi7–1000 kN gaya tarik, kacepetan nganti28 m/min, lan stroke nganti10 m. Konfigurasi multi-untai bisa nggambar 1-5 potongan sekaligus, dene presisi mati ngontrol dimensi profil, definisi sudhut, lan permukaan permukaan. Cocog kanggo baja karbon, stainless steel, baja paduan, tembaga, aluminium, titanium, lan wesi khusus liyane.
IngMesin Gambar Dingin Rantai Ora Regulerpunika drawbench mechanical kanggo kadhemen drawing tabung non-babak lan profil ngalangi liwat die tliti. Iki dirancang kanggo kothak, persegi dowo, heksagonal, octagonal, oval, saluran, amba, T-bagean lan profil asimetris adat liyane sing mbutuhake dimensi tighter, kontrol geometri sudhut lan lumahing luwih konsisten saka materi panas-kawangun biasane bisa nyedhiyani.
Masalah utama mesin iki solves ora mung ngganti wangun saka bagean logam. Iki ngidini manufaktur kanggo miwiti karo tabung babak cocok utawa bar lan nggunakake kontrol ewah-ewahan bentuk kadhemen kanggo njupuk profil ora duwe aturan baku rampung karo dimensi luwih katebak lan kondisi lumahing. Iki utamané migunani kanggo tabung silinder hydraulic, profil struktural, tliti bagean mechanical, tembaga lan bagean aluminium, komponen otomotif lan produk khusus-alloy ngendi operasi mesin sakteruse bakal digunakake.
Seri FR FangRong nyakup 10 model standar saka FR-16 nganti FR-250, kanthi gaya tarik maksimal saka 7 nganti 1000 kN lan kecepatan teken nganti 28 m / min. Gumantung ing model, perkakas lan dimensi produk, 1 kanggo 5 tabung utawa bar bisa digambar bebarengan. Mesin kasebut uga bisa dikonfigurasi kanthi dipakani kanthi otomatis, nglereni lan nampa peralatan kanggo produksi bola-bali.
Rolling panas lan extrusion efektif kanggo prodhuksi profil dhasar, nanging padha ora bisa nyedhiyani akurasi dimensi, kondisi lumahing utawa definisi sudhut dibutuhake dening aplikasi tliti. Yen bagean rampung wis rampung machined, Produsèn uga kudu akun kanggo mbusak materi tambahan, wektu mesin lan kethokan.
Drawing kadhemen ngganti bagean liwat die ing pasukan narik kontrol. Die nemtokake profil njaba nalika nyuda gambar nyedhiyakake ukuran dimensi lan hardening kerja. Kanggo profil kothong, mandrel utawa plug uga bisa digunakake kanggo ngontrol dimensi internal lan distribusi tembok.
Proses iki paling larang nalika pelanggan mbutuhake profil rampung sing bisa diulang tinimbang mung wangun struktural sing kasar. Contone, pabrikan sing ngasilake tabung silinder hidrolik kothak bisa nggunakake gambar kadhemen kanggo nggawa dimensi njaba lan geometri internal luwih cedhak karo syarat pungkasan sadurunge ngasah utawa operasi finishing liyane. Yen prodhuk minangka bagean struktural presisi rendah sing prasaja, Nanging, pambentukan panas bisa dadi proses sing luwih ekonomis.
Proses kasebut biasane diwiwiti kanthi tabung bunder sing disiapake utawa bar padhet. Ing mburi anjog wis suda utawa nuding supaya bisa mlebu drawing die lan gripped dening kreta. Workpiece banjur liwat mati non-bunder nalika kreta chain-mimpin narik ing sadawane rel presisi-dipandu.
Minangka materi gerakane liwat die, salib-bagean sawijining suda lan reshaped bebarengan. Materi kasebut mili menyang rongga mati, mbentuk geometri persegi, persegi panjang, heksagonal utawa khusus sing dibutuhake. Kanggo bagean kothong, mandrel internal utawa plug kontrol bolongan lan mbantu ngatur distribusi kekandelan tembok.
Drive chain, gearbox pengurangan lan gerbong kudu bisa dadi siji sistem. Yen pasukan narik ora stabil utawa kreta kurang selaras, dimensi sudhut, straightness lan kualitas lumahing bisa dadi inconsistent. Mulane kapasitas mesin kudu dipilih saka materi nyata lan jadwal pangurangan tinimbang saka dimensi profil rampung piyambak.
Skenario produksi khas:customer prodhuksi tabung persegi dowo tliti bisa nggunakake konfigurasi multi-untaian nalika sawetara tabung nuduhake materi padha lan jadwal drawing. Iki nambah output saben stroke drawing. Yen pelanggan kerep ngganti ukuran profil, persiyapan untaian siji bisa uga luwih praktis amarga owah-owahan mati lan pangaturan persiyapan luwih gampang.
| Masalah Produksi | Carane Cold Drawing Mbantu | Nalika Iku Paling Penting |
|---|---|---|
| Ukuran longgar sawise mbentuk panas | Gambar die ukuran bagean sak deformasi kadhemen. | Penting kanggo komponen sing mbutuhake reresik perakitan sing dikontrol utawa tunjangan mesin. |
| Geometri sudhut sing ora duwe aturan baku | Die ngontrol profil njaba lan wangun sudhut. | Penting kanggo profil kothak, persegi dowo lan adat digunakake minangka kawin utawa komponen struktural. |
| Mesin tambahan sawise mbentuk | Profil sing luwih cedhak bisa nyuda mesin sabanjure. | Paling larang nalika mesin minangka bagean penting saka biaya produksi sing ana. |
| Distribusi tembok sing ora konsisten ing profil kothong | Mandrel utawa plug perkakas menehi support internal sak drawing. | Penting kanggo tabung tekanan, tabung silinder lan bagean kothong presisi. |
| Output kurang saka pangolahan siji-potong | Perkakas multi-untai bisa nggambar sawetara potongan ing siji stroke. | Migunani kanggo produk volume dhuwur kanthi dimensi stabil lan alat sing bisa diulang. |
1. Kontrol Presisi saka Profil Non-Babak
Die lan dipandu drawing carriage ngontrol profil minangka materi liwat zona drawing. Iki utamané migunani kanggo bagean persegi dowo lan kothak ngendi jembaré, dhuwur lan sudhut dimensi kabeh mengaruhi perakitan. Ing aplikasi komponen struktural utawa mekanik sing khas, kontrol profil sing luwih kenceng bisa nyuda jumlah mesin koreksi sawise nggambar.
2. Kacepetan Drawing nganti 28 m / min
Drawbenches chain-driven bisa nyedhiyani kacepetan drawing dhuwur ing bahan cocok lan profil cilik. Kacepetan sing luwih dhuwur migunani nalika prodhuk sing padha diprodhuksi terus-terusan kanthi jumlah akeh. Iku kurang penting kanggo wesi-kekuatan dhuwur utawa angel-gambar bahan ngendi lubrication, die nyandhang lan stabilitas deformasi bisa matesi kacepetan drawing praktis.
3. 1 kanggo 5-Strand Drawing
Multiple profil bisa digambar sak carriage stroke nalika dimensi produk lan die noto ngidini. Kanggo pabrikan profil tembaga, aluminium utawa baja sing nganggo ewu potongan sing padha, gambar multi-untai bisa nambah output tanpa nambah kacepetan gambar linear. Kanggo pesenan volume sing sithik kanthi owah-owahan ukuran sing kerep, gambar untaian siji bisa menehi owah-owahan sing luwih gampang.
4. Kondisi lumahing kontrol
Drawing kadhemen bisa nambah kondisi lumahing workpiece cocok disiapake amarga materi liwat die presisi tinimbang tetep ing kondisi panas-kawangun. Nanging, ora kudu diterangake kanthi otomatis mbusak saben retakan, jugangan utawa cacat. Kualitas lumahing sawise drawing isih gumantung ing kondisi materi mlebu, pickling utawa preparation lumahing, lubrication, kondisi mati lan abang milih.
5. Kontrol internal kanggo tabung ora duwe aturan baku
Kanggo profil kothong, mandrel utawa plug perkakas kontrol geometri internal nalika mati external nemtokake wangun njaba. Iki penting kanggo tabung silinder hidrolik lan pneumatik ing ngendi reresik internal lan distribusi tembok langsung mengaruhi mesin lan kinerja operasi sabanjure.
6. Rantai Tugas Berat lan Gearbox Drive
Seri FR nggunakake pitches chain lan konfigurasi gearbox sing beda-beda miturut syarat gaya teken. Sistem rantai sing luwih gedhe ditujokake kanggo beban sing luwih abot. Kanggo profil baja kanthi kekuatan dhuwur sing mbutuhake tenaga tarik sing akeh, kapasitas rantai lan pilihan gearbox dadi luwih penting tinimbang kacepetan gambar maksimal.
7. Kapisah Carriage Return Drive
Motor bali mindhah kreta bali menyang posisi wiwitan sawise stroke drawing. Iki ora nambah kapasitas ewah-ewahan bentuk saka mesin, nanging nyuda wektu non-gambar lan mulane prakara liyane ing produksi bola-bali saka produksi cilik-kumpulan.
8. Otomasi Produksi Opsional
Sistem pakan, pemotongan lan panrima otomatis bisa digabungake miturut tata letak produksi. Otomatisasi paling migunani nalika dimensi produk tetep stabil kanggo produksi dawa. Kanggo karya prototipe utawa owah-owahan profil sing kerep, loading manual bisa luwih irit.
Nalika milih model, paramèter sing paling penting dibutuhake gaya tarik, dimensi produk, kekuatan material, pengurangan saben pass, kacepetan teken, dawa stroke lan jumlah untaian. gaya Drawing kudu diwilang saka proses nyata tinimbang nggunakake rumus cross-sectional-area prasaja piyambak, amarga gesekan mati, kondisi materi, geometri deformasi lan lubrication kabeh mengaruhi pasukan dibutuhake.
| Model | Maks. Gaya tarik (kN) | Maks. Drawing Travel (m) | Kacepetan Gambar (m/min) | Penggerak Motor (kW) | Reducer | Rantai Pitch | Motor Utama (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" Dobel | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" Dobel | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dobel | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Triple | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Triple | 132 |
Konfigurasi standar:sistem mandrel kanggo drawing tabung, drive utama, gearbox abang, drawing carriage, die nduwèni lan sistem kontrol. Feeder otomatis, pemotong lan rak panampa opsional. Jumlah untaian: 1–5. Drawing stroke lan perkakas bisa disesuaikan miturut syarat produksi.
Model mesin kudu dipilih miturut gaya tarik sing diwilang maksimal kanthi wates operasi sing cocog. Pitungan sing prasaja mung adhedhasar pengurangan area lan kekuatan ngasilake ora cukup kanggo profil sing ora teratur amarga materi kasebut uga dibentuk maneh ing jero cetakan.
Contone, tabung persegi dowo karbon-baja kurang karo abang Moderate bisa operate mulyo ing model FR cilik, nalika profil stainless-steel utawa nikel-alloy karo dimensi rampung padha bisa mbutuhake gaya drawing luwih. Mulane pilihan praktis kudu nimbang kekuatan materi, bagean awal lan pungkasan, geometri mati, gesekan, lubrication, jadwal abang lan kacepetan produksi.
Skenario pelanggan sing khas:nalika Produsèn ngganti saka babak-kanggo-persegi dowo drawing menyang bagean asimetris luwih Komplek, mesin bisa mbutuhake rating pasukan luwih sanajan area salib-bagean rampung padha. Iki amarga materi kudu mili luwih menyang sudhut lan watara geometri bagean ganti.
Square, persegi dowo lan tabung silinder non-bunder liyane mbutuhake dimensi internal lan external kontrol amarga reresik final lan kekandelan tembok mengaruhi honing, sealing lan kinerja operasi. A customer prodhuksi tabung iki bisa nggunakake drawing mandrel-dibantu kanggo ngurangi jumlah koreksi dibutuhake sadurunge rampung.
Bagean persegi panjang, oval lan khusus digunakake ing komponen struktural, bagean sing gegandhengan karo kemudi, sistem pendinginan baterei lan aplikasi kendaraan liyane. Nalika ewu profil podho rupo dibutuhake, drawing multi-untaian lan dipakani otomatis bisa nambah output. Kanggo produksi prototipe volume rendah, opsi otomatisasi iki bisa uga ora mbenerake investasi tambahan.
Bagean persegi panjang tembaga lan aluminium digunakake kanggo busbar, konektor lan komponen manajemen termal. Konsistensi dimensi penting ing ngendi profil kudu pas karo perakitan listrik utawa mekanik sing wis ditemtokake. Kacepetan nggambar biasane kurang penting tinimbang kondisi permukaan, keterulangan dimensi lan kontrol deformasi materi.
Bar persegi lan persegi dowo bisa digunakake kanggo komponen pandhuan, struktur mesin, bagean teleskopik lan rakitan mekanik liyane. Drawing kadhemen migunani nalika profil kudu njaga ukuran eksternal sing dikontrol kanthi dawa tinimbang mung ketemu spesifikasi struktur sing kasar.
Titanium, wesi nikel lan baja kanthi kekuatan dhuwur bisa mbutuhake pengurangan sing dikontrol kanthi ati-ati amarga deformasi sing gedhe banget ing siji pass bisa nambah hardening karya lan mengaruhi umur perkakas. Ing aplikasi kasebut, mesin kudu dipilih bebarengan karo desain die lan jadwal pass tinimbang mung ukuran profil rampung.
Stainless steel lan titanium heksagonal utawa profil adat bisa kadhemen digambar nalika dimensi repeatable lan kualitas lumahing dibutuhake kanggo mesin sakteruse utawa mbentuk. Nanging, kanggo aplikasi medis, sertifikasi materi lan spesifikasi permukaan sing dibutuhake kudu dikonfirmasi kanthi kapisah karo departemen kualitas panuku.
Profil persegi, oval lan asimetris khusus bisa digunakake kanggo pigura furnitur, tampilan lan komponen arsitektur. Ing kene, tampilan lan dimensi bisa diulang luwih penting tinimbang gaya gambar maksimal, nggawe model FR kacepetan dhuwur sing luwih cilik luwih disenengi nalika materi gampang digambar.
Kanggo tabung kothak volume dhuwur:nggunakake perkakas multi-untai nalika sawetara tabung nuduhake dimensi padha lan jadwal drawing. Keuntungan produktivitas utama yaiku ngolah pirang-pirang potongan saben stroke tinimbang mung nambah kacepetan mesin.
Kanggo profil stainless steel tembok tebal:prioritize gaya tarik, rigidity carriage, materi mati lan lubrication sadurunge kacepetan maksimum. Mlaku banget agresif bisa nambah nyandhang mati lan cacat lumahing.
Kanggo tabung silinder hidrolik:mbayar manungsa waé tartamtu kanggo pilihan mandrel, distribusi tembok-kekandelan lan jumlah tunjangan rampung isih sawise drawing. Mesin kasebut kudu dicocogake karo proses finishing tabung lengkap tinimbang dianggep minangka operasi sing terisolasi.
Kanggo profil aluminium lan tembaga:kacepetan drawing luwih bisa migunani kanggo efficiency produksi, nanging kondisi mati lan lubrication tetep penting amarga tandha lumahing bisa dadi katon ing produk electrical utawa hiasan rampung.
Mesin bisa diwenehake karo:
Garis kanthi otomatis biasane dibenerake nalika profil sing padha diprodhuksi terus-terusan lan loading manual dadi bagean penting saka biaya tenaga kerja. Yen customer mrodhuksi akeh profil beda ing kelompok cilik, konfigurasi semi-otomatis bisa nyuda kerumitan changeover lan investasi dhisikan.
Paket Mesin Gambar Dingin Rantai Ora teratur standar dikonfigurasi miturut model FR sing dikonfirmasi lan spesifikasi proyek. Mesin utama kalebu drive drawing, gearbox pengurangan, sistem rantai, gerbong, wadhah mati lan sistem kontrol. Konfigurasi tabung-gambar kalebu noto mandrel dibutuhake.
mati profil-tartamtu, mandrels khusus, dipakani otomatis, nglereni lan peralatan panrima biasane diatur miturut syarat produksi customer. Sadurunge dikirim, mesin dirakit lan diuji fungsi. Yen conto pelanggan kasedhiya, gambar uji coba bisa diatur kanggo verifikasi konfigurasi proses sing dipilih sadurunge dikirim.
Kanggo kiriman ekspor, komponen utama dilindhungi saka kelembapan lan karat lan dikemas miturut cara transportasi sing disepakati. Gambar pondasi, informasi instalasi lan syarat komisi diwenehake minangka bagean saka dokumentasi proyek.
Proses manufaktur FangRong nyakup teknik aplikasi, inspeksi bahan mentah, mesin, perakitan mekanik, integrasi listrik, pemrograman PLC, pengujian lan inspeksi pungkasan. Kanggo drawbench long-stroke, alignment guide lan lelungan kreta utamané penting amarga kasalahan alignment cilik bisa mengaruhi profil liwat kabeh dawa drawing.
Tes pabrik bisa kalebu mlaku nganggur, tes beban sing dirating, inspeksi rantai lan gerbong, ngawasi getaran lan kebisingan, pamriksa suhu minyak, pamriksa safety listrik lan pemeriksaan dimensi produk uji coba nalika conto diwenehake.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.adhedhasar ing Kutha Dalang, Kutha Dongguan lan dadi basis manufaktur utama kanggo nggambar kadhemen lan peralatan pembentuk logam sing gegandhengan.
Yangjiang Fangrong Machinery Co., Ltd.dumunung ing Distrik Yangdong, Kutha Yangjiang lan nyedhiyakake kapasitas manufaktur tambahan kanggo proyek peralatan sing luwih gedhe lan disesuaikan.
ISO 9001:2015- Sistem manajemen mutu. No. Sertifikat UQ231211R1.
Tandha CE- Peralatan kanggo konfigurasi pasar Eropa sing ditrapake bisa disedhiyakake kanggo nyukupi syarat sing cocogPetunjuk Mesin 2006/42/EC, kanthi langkah-langkah safety mesin sing ditrapake digabungake miturut konfigurasi mesin.
Inspeksi SGS- Pemriksaan pihak katelu bisa diatur yen dibutuhake dening kontrak tuku utawa proyek.
Paten- FangRong wis kacarita penemuan lan sarana-model paten panutup wilayah kayata chain tensioning, nduwèni die multi-strand lan sistem mandrel. Dokumentasi paten bisa diwenehake kanggo verifikasi yen dibutuhake.
UL:Sertifikasi UL ora kalebu minangka pratelan standar kanggo mesin iki. Yen komponen listrik sing kadhaptar UL utawa paket kepatuhan UL tartamtu dibutuhake kanggo pasar sing dituju, syarat kasebut kudu dikonfirmasi sadurunge kutipan supaya konfigurasi listrik bisa dirancang kanthi cocog.
| MOQ | 1 atur |
|---|---|
| Harga Tier 1 | 1 set - rega unit standar |
| Harga Tier 2 | 2-4 set - rega diskon adhedhasar jumlah kasedhiya kanthi kutipan |
| Harga Tier 3 | 5+ set - kutipan proyek / volume kasedhiya |
| Katentuan Pembayaran | 30% simpenan; 70% imbangan sadurunge kiriman sawise testing acceptance pabrik, kajaba digunakake sarujuk ing kontrak sales. |
| FOB | Pelabuhan keberangkatan sing tepat kudu dikonfirmasi ing kutipan komersial lan kontrak penjualan sadurunge diterbitake. |
| Standard Order Lead Time | Kira-kira 30-60 dina kanggo konfigurasi standar FR-16 nganti FR-100; mesin luwih gedhe utawa selaras mbutuhake kira-kira 90-120 dina. |
| Wektu Lead Order Dicepetake | Produksi cepet kasedhiya miturut kapasitas pabrik saiki, model mesin lan kasedhiyan komponen. Tanggal pangiriman cepet sing dikonfirmasi wis kasebut ing kutipan sawise review pesenan. |
| Garansi | 12 sasi saka commissioning ing kondisi babar pisan sarujuk. |
| Instalasi | Pengawasan instalasi, komisioning lan pelatihan operator bisa diwenehake miturut ruang lingkup proyek. |
Mesin Gambar Dingin Rantai Ora teratur bisa dikonfigurasi kanggo persegi, persegi dowo, heksagonal, octagonal, oval, saluran, sudut, T-bagean lan profil asimetris khusus. Kisaran profil nyata gumantung saka gaya gambar sing kasedhiya, dimensi die, materi lan desain perkakas.
ya wis. Solid bar nggunakake ngalangi-profil mati lan noto gripping cocok, nalika tabung nggunakake mati bebarengan karo mandrel dibutuhake utawa konfigurasi plug. Perkakas kudu dipilih miturut dimensi wiwitan lan rampung.
Nyedhiyakake bahan materi, dimensi wiwitan, gambar profil rampung, pengurangan saben pass, dawa produk lan output target. FangRong bisa ngetung pasukan drawing dibutuhake lan menehi rekomendasi model cocok. Ukuran profil rampung mung ora cukup kanggo pilihan mesin sing akurat.
Nganti limang untaian bisa dikonfigurasi ing ngendi model mesin, ambane gerbong, susunan mati lan dimensi produk ngidini. Gambar multi-untai paling ekonomis kanggo produk volume dhuwur kanthi jadwal materi lan proses sing padha.
Ora ana persentase pengurangan universal. Kekuwatan material, geometri bagean, desain die, lubrication lan hardening kerja kabeh mengaruhi pengurangan sing diidini. Jadwal multi-pass konservatif bisa uga dibutuhake kanggo paduan baja tahan karat, titanium utawa nikel kanthi kekuatan dhuwur.
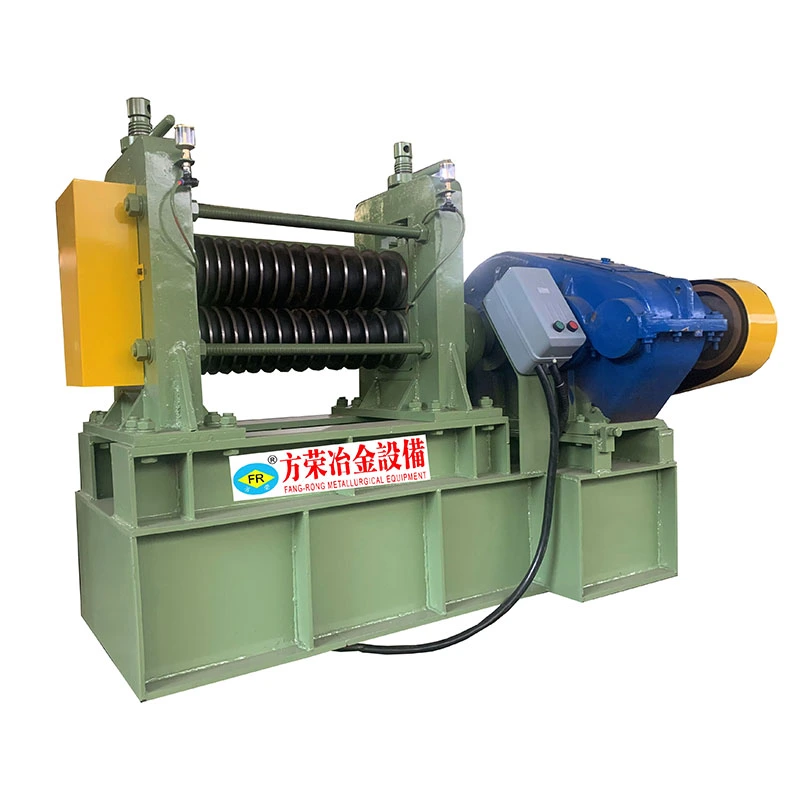
Gambar chain konvensional biasane mbutuhake ujung utama dikurangi kanthi cukup kanggo entri mati lan nyekel kreta. Mesin pointing sing kapisah bisa uga dibutuhake kajaba jalur produksi nggunakake metode persiapan pungkasan sing disetujoni. Peralatan pointing bisa digabungake menyang baris otomatis yen dibutuhake.
Pasokan standar biasane kalebu mesin gambar utama, sistem drive, gearbox, chain, gerbong, wadhah mati, sistem kontrol lan susunan mandrel tabung yen ditrapake. mati profil-tartamtu, mandrels khusus lan dipakani otomatis, nglereni utawa nampa peralatan diatur dhewe miturut project.
Mesin standar FR-16 nganti FR-100 umume mbutuhake kira-kira 30-60 dina. FR-150 lan mesin sing luwih gedhe, konfigurasi sing disesuaikan lan otomatisasi khusus mbutuhake udakara 90-120 dina. Pangiriman cepet dievaluasi kanthi individu miturut kapasitas produksi lan kasedhiyan komponen.
Mangga nyedhiyakake bahan materi, bagean wiwitan, gambar profil rampung utawa dimensi, ketebalan tembok kanggo tabung, dawa produk, output sing dibutuhake, jumlah untaian lan tingkat otomatisasi sing disenengi. A sampel utawa gambar CAD migunani nalika profil asimetris utawa syarat sudhut nyenyet.
ya wis. Konfigurasi mesin lan sistem listrik bisa diadaptasi menyang pasar tujuan. Keperluan CE miturut Petunjuk Mesin 2006/42/EC bisa ditrapake kanggo konfigurasi Eropa sing ditrapake. Yen syarat listrik sing gegandhengan karo UL ditrapake, kudu ditemtokake sadurunge produksi supaya komponen kontrol lan desain listrik bisa dipilih kanthi cocog.
Yen kahanan proyek ngidini, evaluasi proses adhedhasar sampel bisa diatur. Nyedhiyakake materi nyata lan syarat-profil rampung ngidini pasukan teken, perkakas lan jadwal pass bisa ditaksir luwih akurat tinimbang mung gumantung ing petungan teoritis.
Sing tuku kudu ngonfirmasi kekuwatan pondasi, tapak mesin, reresik teken-stroke, kapasitas listrik, ruang pakan bahan, area panampa produk lan akses crane utawa angkat. FangRong bisa nyedhiyakake informasi dhasar lan instalasi miturut konfigurasi mesin pungkasan.
Kanggo kutipan akurat, ngirim ingkelas bahan, profil wiwitan, profil rampung, kekandelan tembok tabung yen ana, dawa produk, output sing dibutuhake lan jumlah untaian. FangRong banjur bisa ngira-ngira pasukan drawing dibutuhake, model FR, die lan konfigurasi mandrel, stroke lan automation tingkat tinimbang milih mesin saka ukuran profil piyambak.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp