Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
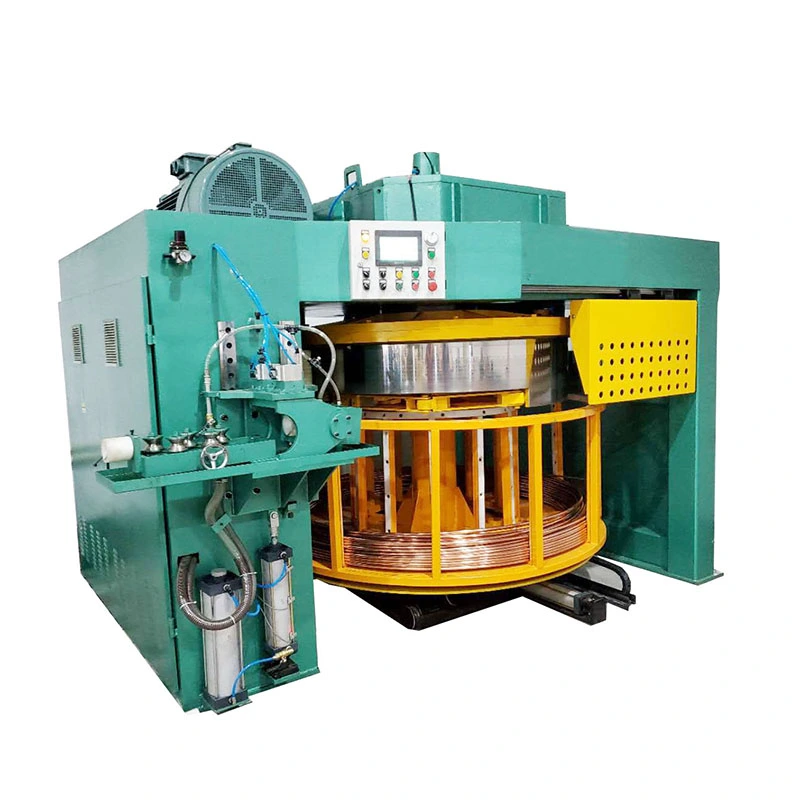
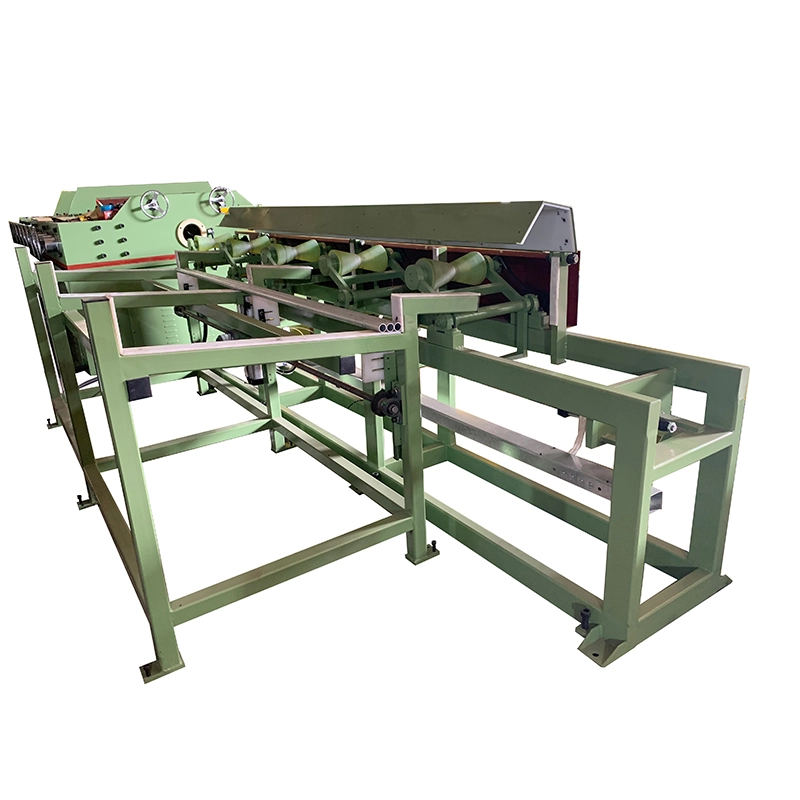
IngMesin Straightening Horizontal Baja Karbonpunika multi-roll sistem straightening kanggo tabung baja karbon, pipo, babak bar lan workpieces logam dawa padha. Iku nggunakake seri rollers nyabrang kanggo aplikasi kontrol mlengkung mbalikke saka sawetara TCTerms, mbenerake materi mlengkung lan Ngapikake straightness sadurunge nglereni, mesin, welding utawa Déwan.
FangRong FR mesin seri kasedhiya ing konfigurasi rol beda lan kisaran apa, panutup diameteripun tabung sakaφ4 mm nganti φ180 mmlan ngalangi bar sakaφ10 mm nganti φ90 mm. Gumantung ing model, straightness rampung bisa tekan≤0,1 mm/ming kahanan Processing tartamtu.
Mesin kasebut bisa ngolah baja karbon uga baja paduan, baja tahan karat, tembaga, aluminium lan paduan khusus sing dipilih. Pilihan model final gumantung ing bahan materi, diameteripun tabung, kekandelan tembok, diameteripun bar, straightness mlebu, straightness rampung dibutuhake lan kacepetan produksi.
Seri FR nggunakake multi-titik mbalikke mlengkung tinimbang koreksi siji-titik. Workpiece muter lan maju liwat kepekso nyabrang rollers nalika saben roller ditrapake jumlah kontrol deformasi. Amarga benda kerja didandani ing pirang-pirang posisi ing sadawane dawane, mlengkung lokal saya suda tinimbang didandani mung siji titik.
Asil kerja gumantung ing hubungan antarane posisi roller, amba roller, atose materi, ukuran bagean, kekandelan tembok lan deformasi mlebu. Mulane operator nyetel setelan roller miturut materi nyata tinimbang gumantung ing siji setelan tetep kanggo saben specification.
Siklus straightening khas kalebu:
1. Bahan pakan:Tabung utawa bar dipanggonke lan diisi menyang bagean straightening.
2. Bending awal:Kelompok roller pisanan introduce deformasi kontrol ngelawan menyang bend ana.
3. Koreksi progresif:Rol sakteruse ngetrapake lentur bolak-balik kanggo mbenerake panyimpangan sing isih ana ing sadawane benda kerja.
4. Rotasi lan gerakan maju:Roller nyabrang terus-terusan muter workpiece nalika obah liwat mesin, saéngga koreksi sak circumference lengkap.
5. Pangaturan apik:Tekanan roller, amba lan longkangan diatur miturut materi lan straightness dibutuhake.
6. Inspeksi rampung:Straightness lan dimensi tartamtu liyane dicenthang sadurunge materi lumebu ing operasi produksi sabanjuré.
tabung baja karbon lan bar bisa berkembang mlengkung sak rolling, drawing, perawatan panas, cooling, panyimpenan lan transportasi. Malah panyimpangan sing relatif cilik bisa nggawe masalah sajrone pakan otomatis, nglereni, mesin, welding lan perakitan.
Seri FR dirancang kanggo ngatasi masalah produksi iki:
Straightness ora rata:Mlengkung mundur multi-titik mbenerake deformasi longitudinal lan nyedhiyakake straightness sing luwih konsisten sajrone dawa kerja lengkap.
Mesin hilir sing ora konsisten:Simpenan straighter luwih gampang kanggo feed, clamp, Cut lan mesin, ngurangi masalah alignment ing operasi sakteruse.
Ukuran bahan sing beda:Seri FR nyakup macem-macem diameter tabung lan bar, kanthi jumlah roller sing beda kasedhiya kanggo syarat straightness sing beda.
syarat produksi dhuwur:Model sing dipilih ndhukung operasi sing terus-terusan lan kecepatan kerja sing bisa diatur, saengga cocog kanggo jalur produksi uga pangolahan batch.
Produksi batch cilik:Konfigurasi rol sing beda-beda ngidini manufaktur ngimbangi ukuran mesin, akurasi straightening lan investasi miturut sawetara produk sing nyata.
Workpiece liwat sawetara rollers nyabrang tinimbang didandani ing titik kontak siji. Iki distributes koreksi liwat sawetara posisi lan mbantu ngontrol sisa mlengkung luwih konsisten.
FangRong nawakake aransemen roller beda ing seri FR. A count roller luwih umume dipilih nalika straighter tighter dibutuhake utawa nalika materi mbutuhake koreksi progresif liyane kontrol. Roller count piyambak ora nemtokake asil final; kondisi materi, diameteripun, kekandelan tembok, setelan roller lan ewah-ewahan bentuk mlebu uga mengaruhi straightness.
Platform mesin sing padha bisa diatur kanggo workpieces babak kothong lan ngalangi ing sawetara model ditrapake. Processing tabung mbutuhake manungsa waé khusus kanggo kekandelan tembok lan resistance kanggo ewah-ewahan bentuk, nalika bar ngalangi biasane mbutuhake pasukan koreksi luwih minangka diameteripun lan kekuatan materi mundhak.
FR-76 lan model sing luwih gedhe ing konfigurasi sing diwenehake nggunakake kontrol kacepetan inverter frekuensi kanthi sawetara kerja0–60 m/min. FR-50 lan model cilik nggunakake kacepetan milih saka9, 18, 27 utawa 45 m / min. Kacepetan produksi nyata kudu ditemtokake dening bahan bahan, dimensi workpiece, straightness dibutuhake lan syarat lumahing.
Pigura mesin, rakitan roller lan sistem transmisi dirancang kanggo aplikasi pangolahan logam sing terus-terusan. Struktur kudu njaga keselarasan roller ing beban kerja amarga owah-owahan cilik ing posisi roller bisa mengaruhi straightness final saka workpiece.
Gumantung ing garis produksi, mesin bisa dilengkapi kontrol PLC, operasi layar demek, dipakani lan unloading otomatis, lan fungsi otomatis liyane. Tingkat otomatisasi bisa dipilih miturut volume produksi lan syarat integrasi.
Bentenane pilihan sing paling penting ing seri FR ora mung ukuran mesin. Para panuku kudu mbandhingakediameteripun workpiece, kondisi materi, straightness dibutuhake lan konfigurasi rollersadurunge milih model.
| Konfigurasi | Pilihan Khas | Kekuwatan | Pertimbangan |
|---|---|---|---|
| 14 rol | Standar straightening | Biaya mesin sing luwih murah lan konfigurasi sing luwih gampang | Cocog nalika straightness standar cukup |
| 15 rol | Workpieces cilik-diameteripun | Konfigurasi kompak kanggo tabung lan bar cilik | Rentang kerja khusus model kudu dicenthang |
| 16 rol | Persyaratan straightness sing luwih dhuwur | Titik koreksi luwih akeh tinimbang konfigurasi standar | Migunani kanggo aplikasi presisi diameter cilik sing dipilih |
| 17 rol | Produksi presisi | Koreksi sing luwih progresif lan kemampuan straightness sing luwih kenceng | Biaya mesin sing luwih dhuwur lan jejak sing luwih gedhe |
| 20 rol | Straightening kanthi tliti dhuwur | Titik koreksi liyane kanggo nuntut syarat straightness | Investasi sing luwih dhuwur; pilih mung nalika aplikasi entuk manfaat saka iku |
Kanggo aplikasi sing mbutuhake kira-kira≤0,3 mm/m, konfigurasi 14-roller standar bisa uga cukup gumantung ing materi lan kondisi mlebu. Nalika customer mbutuhake straightness kenceng, 17- utawa 20-roller konfigurasi bisa nyedhiyani orane tumrap sekolah koreksi tambahan.
Contone, spesifikasi FR sing diwenehake nuduhakeFR-50 karo 20 rollers ing ≤0,1 mm / m, nalika FR-76 karo 17 utawa 20 rollers kasebut ing≤0,2 mm/m. Mulane, konfigurasi 20-rol ngirim ora otomatis diterangake minangka entuk straightness padha ing saben model.
| Item | Pipa / Pipa | Solid Round Bar |
|---|---|---|
| Paramèter kunci | Dhiameter njaba lan kekandelan tembok | diameteripun bar |
| Keprigelan deformasi | Straightness lan bisa deformasi bagean | Straightness lan pasukan koreksi |
| pertimbangan materi | Kekandelan tembok mengaruhi kaku | Diameter lan kekuatan banget mengaruhi koreksi sing dibutuhake |
| Operasi hilir sing khas | Cutting, welding, drawing, mesin, perakitan | Nguripake, grinding, forging, mesin, perakitan |
| Syarat | Konfigurasi standar | Konfigurasi Presisi |
|---|---|---|
| Target straightness khas | ≤0,3 mm/m | Mudhun nganti ≤0,1 mm / m ing model tartamtu |
| Konfigurasi rol | Umume 14-15 rol | Dipilih 16–20 konfigurasi rol |
| Paling cocog kanggo | Pengolahan industri umum | Mesin presisi lan aplikasi perakitan sing nuntut |
| Investasi mesin | Ngisor | Luwih dhuwur |
Aja milih mesin straightening mung diameteripun. Kanggo rekomendasi sing akurat, wenehake informasi ing ngisor iki:
1. Tipe benda kerja:tabung, pipe, ngalangi babak bar utawa bagean babak liyane.
2. Bahan:bahan baja karbon, bahan baja paduan utawa bahan liyane.
3. Ukuran tabung:diameteripun njaba lan kekandelan tembok.
4. Bar ukuran:diameteripun bar ngalangi.
5. Lurus mlebu:mlengkung maksimum utawa panyimpangan diukur sadurunge straightening.
6. Dibutuhake straightness rampung:contone ≤0,3 mm / m, ≤0,2 mm / m utawa requirement project-tartamtu kenceng.
7. Syarat produksi:output dibutuhake, dawa apa lan kacepetan line target.
8. Persyaratan lumahing:apa materi rampung wis polesan, ditutupi utawa lumahing sensitif.
Informasi iki ngidini konfigurasi rol, ukuran mesin lan paramèter operasi dicocogake kanggo requirement produksi nyata tinimbang milih mesin kegedhen rasah.
Seri FangRong FR kalebu 13 konfigurasi standar saka FR-20 nganti FR-180. Ing sawetara standar isine tabung sakaφ4 mm nganti φ180 mmlan ngalangi bar sakaφ10 mm nganti φ90 mm. Tabel ing ngisor iki minangka referensi pilihan model; specifications final kudu dikonfirmasi marang materi lan proses kahanan nyata customer kang.
| Model | Maks. Pipa Ø | Min. Pipa Ø | Maks. Bar Ø | Straightness | Roller Sets | Kacepetan (m/min) | Daya (kW) | Bobot (kg) | Ukuran (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 9/18/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 9/18/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 9/18/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 9/18/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Cathetan:T nuduhake kekandelan tembok tabung. Ukuran, daya lan jangkauan kerja bisa beda-beda karo konfigurasi mesin pungkasan. Kanggo model FR-76 lan luwih gedhe sing kadhaptar kanthi 0-60 m / min, kacepetan dikontrol dening inverter frekuensi. FR-50 lan model cilik nggunakake kacepetan mekanik sing bisa dipilih 9/18/27/45 m/min.
Mesin kasebut digunakake sawise nggulung, nggambar, perawatan panas utawa proses liyane ing ngendi tabung bisa mlengkung longitudinal. Tabung straightened banjur bisa nerusake kanggo nglereni, mesin, welding utawa perakitan.
Kanggo bar bunder, straightening nambah kondisi stok bar sadurunge ngowahi, grinding, forging, mesin utawa dipakani otomatis. Pilihan model gumantung utamané ing diameteripun bar, kekuatan materi lan straightness dibutuhake.
Cocog kanggo tabung lan bar bunder sing digunakake ing shafts, komponen struktural, bagean sing gegandhengan karo kemudi, komponen penyerap kejut lan aplikasi otomotif liyane ing ngendi saham lurus nambah mesin lan perakitan hilir.
Digunakake kanggo rod baja karbon, tabung lan komponen struktur sing mbutuhake straightness apik sadurunge pabrikan, nglereni utawa instalasi.
Tabung baja karbon lan baja campuran sing digunakake ing pipa industri lan peralatan energi bisa mbutuhake straightening sadurunge mesin utawa perakitan luwih lanjut. Straightness sing dibutuhake kudu ditemtokake miturut standar produk lan aplikasi sing ditrapake.
Seri FR bisa digabungake menyang garis pangolahan logam sing nyedhiyakake tabung lan bar lurus kanggo mesin, welding, perakitan lan proses fabrikasi liyane.
Pengalaman ing straightening lan peralatan pangolahan logam
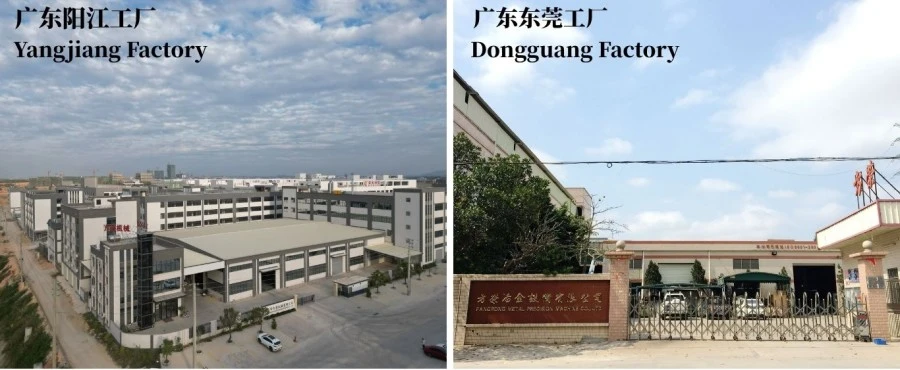
FangRong didegaké ing taun 1998 lan wis ngembangake bisnis babagan mesin straightening, peralatan gambar kadhemen lan mesin metalurgi sing gegandhengan. Perusahaan iki ngoperasikake fasilitas manufaktur ing Dongguan lan Yangjiang, Guangdong, nglayani pelanggan ngolah tabung, bar lan logam ing pasar internasional.
Engineering adhedhasar workpiece nyata
Kita ora milih mesin straightening saka diameteripun piyambak. Bahan bahan, kekandelan tembok tabung, diameter bar, mlengkung mlebu, straightness rampung lan throughput sing dibutuhake kabeh mengaruhi konfigurasi mesin. Yen perlu, pelanggan bisa menehi conto nyata kanggo dites sadurunge ngrampungake mesin kasebut.
Tes pabrik sadurunge dikirim
Mesin dipriksa kanggo operasi mekanik, alignment roller, geter, arus motor, pelumasan, safety listrik lan kinerja straightening. Yen conto pelanggan kasedhiya, tes beban lengkap bisa ditindakake kanthi nggunakake tabung utawa bar sing nyata kanggo verifikasi konfigurasi sing diusulake.
Loro Fasilitas Manufaktur
Dongguan Fangrong Metallurgical Equipment Co., Ltd.dumunung ing Kutha Dalang, Kutha Dongguan, Provinsi Guangdong lan dadi salah sawijining basis produksi lan teknik utama perusahaan.
Yangjiang Fangrong Machinery Co., Ltd.dumunung ing Distrik Yangdong, Kutha Yangjiang, Provinsi Guangdong lan ndhukung produksi peralatan lan kapasitas produksi.
Kapasitas produksi gabungan ngluwihi 650 mesin saben taun, kalebu straightening, gambar kadhemen lan peralatan pangolahan logam sing gegandhengan.
Saben mesin ngliwati review teknik, inspeksi materi, mesin, sub-assembly, perakitan pungkasan, persiyapan listrik lan PLC, testing lan inspeksi pungkasan sadurunge dikirim.
Tahap produksi utama kalebu:
1. Tinjauan Teknik- Konfirmasi dimensi workpiece, sifat materi, syarat straightness lan konfigurasi mesin.
2. Inspeksi bahan baku- Priksa baja sing dituku lan komponen kunci sadurunge mesin.
3. Mesin presisi- Bingkai mesin, rakitan roller lan komponen liyane miturut gambar teknik.
4. Sub-assembly lan rakitan pungkasan- Pasang sistem transmisi, roller, pelumasan, listrik lan kontrol.
5. PLC programming lan commissioning- Ngatur sistem kontrol miturut spesifikasi mesin.
6. Nguji beban- Verifikasi operasi mesin ing kahanan nganggur lan bisa digunakake.
7. pengawasan pungkasan- Priksa straightness, alignment roller, geter, safety electrical, lubrication lan paramèter tartamtu liyane.
Sadurunge dikirim, Mesin Straightening Horizontal Baja Karbon bisa ngalami tes nganggur lan tes beban. Proses inspeksi pabrik standar kalebu operasi mekanik, alignment roller, geter, arus motor, pelumasan lan pemeriksaan safety listrik. Nalika conto pelanggan diwenehake, tabung utawa bar nyata bisa diproses kanggo verifikasi kinerja straightening nglawan syarat sing disepakati.
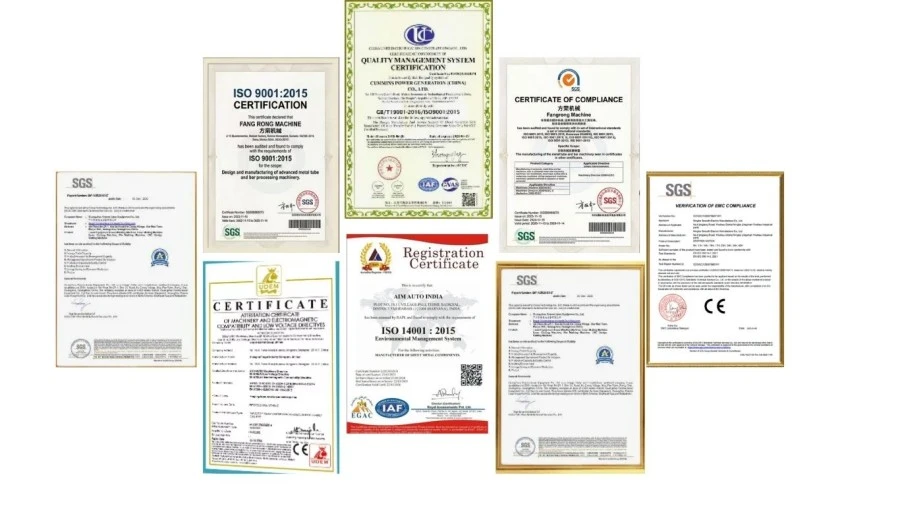
FangRong njaga anISO 9001:2015sistem manajemen kualitas lan menehi CE-certified konfigurasi mesin standar kanggo pasar ditrapake. Perusahaan uga duwe paten sing gegandhengan karo peralatan lan duwe pengalaman ngrancang peralatan straightening lan pangolahan logam sing disesuaikan.
Dokumen sertifikasi lan inspeksi bisa diwenehake miturut model mesin lan pasar tujuan. Yen proyek mbutuhake dokumentasi kepatuhan tambahan, syarat kudu dikonfirmasi sadurunge pesenan.
Sadurunge dikirim, mesin wis di resiki, dipriksa lan disiapake miturut cara transportasi. Komponen listrik lan bagean presisi sing kapapar dilindhungi saka kelembapan, bledug lan impact sajrone transportasi.
Mesin kasebut biasane dikirim sawise pamriksa pabrik lan syarat sing ditampa pelanggan wis rampung. Gambar pondasi, tata letak bolt jangkar lan informasi instalasi bisa diwenehake sadurunge dikirim kanggo mbantu para pelanggan nyiapake bengkel luwih dhisik.
Model standar FR-20 nganti FR-100 umume mbutuhake kira-kira30-60 dinakanggo produksi, nalika luwih gedhe FR-120 lan model ndhuwur umume mbutuhake kira-kira60-90 dina. Wektu pangiriman pungkasan gumantung saka konfigurasi mesin lan syarat pesenan.
Periode garansi standar yaiku12 sasi saka commissioning. FangRong nyedhiyakake dhukungan ngatasi masalah remot lan bisa ngatur instalasi lan komisi ing situs yen dibutuhake. Latihan operator biasane diatur kira-kira3-5 dinasak commissioning.
Seri FR standar isine diameteripun tabung sakaφ4 mm nganti φ180 mmlan ngalangi babak bar sakaφ10 mm nganti φ90 mm. Jangkoan sing bisa digunakake yaiku model khusus, mula diameter tabung, ketebalan tembok utawa diameter bar kudu diwenehake nalika njaluk kutipan.
Konfigurasi standar ditemtokake ing sekitar≤0,3 mm/m, nalika konfigurasi sing dipilih nyedhiyakake asil sing luwih kenceng. Contone, FR-50 karo 20 rollers kasebut ing≤0,1 mm/m, nalika milih konfigurasi FR-25, FR-76 lan FR-100 ditemtokake ing ≤0,2 mm / m. Kinerja nyata gumantung ing materi, dimensi, deformasi mlebu lan setelan mesin.
Mulai karo straightness rampung dibutuhake tinimbang mung milih count roller paling dhuwur. A mesin 14-rol bisa uga cukup kanggo syarat standar, nalika 17- utawa 20-roller konfigurasi luwih cocok kanggo aplikasi tliti milih. Pilihan pungkasan uga gumantung ing dimensi workpiece lan kondisi materi.
Ya, model FR sing dipilih bisa dikonfigurasi kanggo tabung lan bar bunder sing padhet ing kisaran diameter sing ditemtokake. Nanging, kekandelan tembok tabung lan diameter bar ngalangi mengaruhi konfigurasi roller sing dibutuhake lan paramèter kerja, saéngga loro jinis produk kudu dilebokake nalika njaluk pilihan model.
Mangga nyedhiyani bahan bahan, diameteripun tabung njaba lan kekandelan tembok utawa diameteripun bar, dawa workpiece, straightness mlebu, straightness rampung dibutuhake, kacepetan produksi dibutuhake lan kira-kira output taunan utawa saben wulan. Sampel materi utawa gambar migunani nalika aplikasi nduweni straightness nyenyet utawa syarat lumahing.
FR-50 lan model cilik sing kadhaptar ing konfigurasi standar nggunakake kacepetan sing bisa dipilih9/18/27/45 m/min. FR-76 lan model kadhaptar luwih gedhe nggunakake inverter frekuensi kanggo kontrol kacepetan variabel saka0–60 m/min. Kacepetan sing cocog kudu dipilih miturut syarat materi lan produk rampung.
ya wis. Pelanggan bisa nyedhiyani workpieces wakil kanggo testing mesin nalika aplikasi mbutuhake verifikasi. Tes bisa digunakake kanggo ngevaluasi konfigurasi roller, setelan straightening lan straightness rampung sadurunge kiriman.
FangRong bisa nyedhiyakake gambar dhasar lan tata letak bolt anchor sadurunge dikirim. Instalasi lan komisi ing situs bisa diatur, kanthi latihan operator khas 3-5 dina. Periode babar pisan standar yaiku 12 sasi saka komisioning, kanthi dhukungan teknis remot kasedhiya kanggo ngatasi masalah.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp