Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
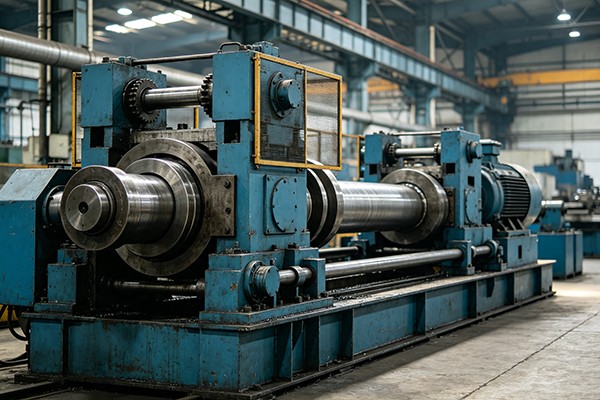
IngMesin Gambar Dingin Hidrolik Pipanyuda diameteripun njaba tabung logam nalika ngontrol kekandelan tembok lan dimensi internal liwat proses drawing kadhemen kontrol. A silinder hydraulic narik tabung liwat drawing die, nalika plug utawa mandrel milih kontrol geometri internal.
Mesin kasebut cocog kanggo produksi ing ngendi tabung sing digulung panas, diekstrusi, utawa liyane sing mlebu mbutuhake kontrol dimensi sing luwih kenceng sadurunge mesin, ngasah, mlengkung, utawa perakitan pungkasan. Konfigurasi gambar nyata dipilih saka diameter rampung sing dibutuhake, kekandelan tembok, akurasi internal, materi, pengurangan saben pass, lan dawa produksi.
Tabung dipanggonke ing stasiun gambar lan pungkasan sing disiapake dilewati liwat die. Gumantung ing proses, plug utawa mandrel dipanggonke nang tabung. Silinder hidrolik banjur narik tabung liwat perkakas kanthi kacepetan sing dikontrol.
Kauntungan utama saka drive hidrolik yaiku kacepetan teken lan tekanan hidrolik bisa diatur supaya cocog karo ukuran tabung lan bahan sing beda. Iki migunani nalika baris produksi nangani luwih saka siji specification tabung utawa nalika jadwal drawing mbutuhake kahanan operasi beda antarane pass.
Bingkai tertutup pratekan ndhukung die, carriage, silinder, lan komponen sing gegandhengan. Njaga hubungan antarane sumbu tabung, sumbu mati, lan sumbu mandrel penting amarga misalignment bisa mengaruhi kekandelan tembok, ovality, lan kualitas lumahing.
Tabung ditarik liwat die tanpa plug internal. Cara iki nduweni susunan perkakas sing luwih prasaja lan cocok nalika syarat utama yaiku pengurangan diameter njaba tinimbang kontrol diameter internal lan ketebalan tembok.
A plug stasioner kontrol diameteripun internal sak drawing. Biasane dipilih nalika diameter njaba lan kekandelan tembok kudu dikontrol luwih rapet tinimbang karo gambar sinking.
Plug dipanggonke ing tabung lan gerakane karo proses drawing. Cara kasebut bisa nyedhiyakake keseimbangan sing beda antarane pangurangan, kontrol dimensi internal, lan gaya tarik, saengga pilihan alat kudu adhedhasar spesifikasi tabung sing nyata.
A mandrel dawa liwat tabung sak drawing lan menehi kontrol luwih saka diameteripun internal lan kekandelan tembok. Umume dianggep nalika syarat dimensi internal luwih nuntut.
Papat cara ora bisa diganti kanggo saben tabung. Kekuwatan material, dimensi wiwitan, dimensi rampung, pengurangan saben pass, pelumasan, lan toleransi sing dibutuhake kudu dideleng sadurunge milih alat.
Gaya tarik ora dipilih mung kanthi diameter tabung.Rong tabung kanthi diameter njaba sing padha bisa mbutuhake kapasitas mesin sing beda banget amarga bedane kekuatan material, ketebalan tembok, pengurangan, perkakas, lan pelumasan.
Baja karbon, stainless steel, baja paduan, tembaga, aluminium, kuningan, titanium, lan logam liyane duwe karakteristik deformasi sing beda. Bahan sing luwih kuat utawa pengurangan sing luwih abot umume mbutuhake gaya tarik sing luwih gedhe lan susunan perkakas sing cocog.
Dhiameter njaba mlebu, kekandelan tembok, diameter njaba rampung, kekandelan tembok rampung, lan dawa tabung nemtokake pengurangan sing dibutuhake saka saben pass. Nilai kasebut dibutuhake sadurunge model mesin lan perkakas bisa rampung.
Dawane pipa rampung sing efektif beda-beda miturut model mesin. Yen baris produksi nangani tabung dawa, stroke drawing kasedhiya lan tata mesin kudu dicenthang bebarengan tinimbang milih drawbench saka kapasitas pasukan piyambak.
kacepetan Drawing mengaruhi wektu siklus, nanging kacepetan maksimum ora kudu setelan produksi paling apik kanggo saben tabung. Prilaku material, pelumasan, perkakas, pengurangan, lan syarat permukaan bisa nemtokake kacepetan operasi praktis.
Mesin Gambar Dingin Hidrolik Pipa bisa dikonfigurasi babagan metode operasi lan volume produksi sing dibutuhake. Kontrol PLC lan HMI ngatur urutan gambar, gerakan carriage, stroke bali, parameter operasi, lan status mesin. Peralatan penanganan tabung tambahan bisa dianggep nalika loading, unloading, utawa siklus produksi bola-bali nggawe bottleneck.
FangRong nyedhiyakake drawbenches hidrolik ing macem-macem kelas pasukan. Tabel ing ngisor iki nuduhake data seri FR sing diwenehake. Konfigurasi nyata kudu dikonfirmasi marang materi tabung pelanggan, dimensi, cara gambar, lan syarat produksi.
| Model | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Maks. Gaya tarik (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Kacepetan Gambar (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Dawane Pipa Rampung Efektif (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Range OD Pipa Rampung (mm) | φ5 maks | φ25 maks | φ50 maks | φ60 maks | φ70 maks | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Maks. Ketebalan Tembok Pipa Rampung (mm) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| Silinder Minyak Utama (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Jumlah Stasiun Hidrolik | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Tekanan Kerja (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Maks. Tekanan Sistem (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Pompa Oli Utama (Pompa Plunger Variabel Manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor Utama (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Ukuran Garis W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| Bobot (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Note spesifikasi:Nilai ing ndhuwur iku saka tabel model FR sing diwenehake lan kasedhiya kanggo referensi. Dimensi mesin final, kapasitas pasukan, perkakas, konfigurasi hidrolik, lan paramèter operasi dikonfirmasi miturut proses tabung sing nyata.
Drawing kadhemen bisa digunakake kanggo ngontrol diameter njaba, kekandelan tembok, lan dimensi internal tabung sing digunakake kanggo tong silinder lan komponen sing gegandhengan. Cara nggambar sing dibutuhake gumantung saka syarat dimensi sadurunge ngasah utawa mesin.
Mesin Gambar Dingin Hidrolik Pipa bisa ngolah tabung baja kanggo komponen mekanik, peralatan industri, bagian struktur, penukar panas, lan aplikasi liyane sing mbutuhake dimensi tabung sing dikontrol.
Tabung tembaga lan kuningan bisa digambar kanggo kontrol dimensi ing HVAC, kulkas, penukar panas, komponen pipa, lan aplikasi listrik. Kacepetan alat lan gambar sing cocog gumantung saka spesifikasi materi lan tabung.
Gambar tabung aluminium digunakake ing ngendi dimensi sing dikontrol lan bagean tubular sing entheng dibutuhake, kalebu otomotif, penukar panas, lan aplikasi industri sing dipilih.
Titanium, paduan nikel, lan logam khusus liyane mbutuhake paramèter proses sing cocog karo kekuwatan lan prilaku deformasi. Kapasitas mesin, cara nggambar, perkakas, lan jadwal pangurangan mula kudu dikonfirmasi saka ukuran bahan lan ukuran tabung sing nyata.
Sadurunge fabrikasi, FangRong mriksa materi tabung, dimensi mlebu, dimensi rampung, cara nggambar, syarat pengurangan, dawa tabung, gaya tarik, lan target produksi. Parameter kasebut nemtokake sistem hidrolik, kapasitas silinder, susunan perkakas, stroke mesin, lan konfigurasi kontrol.
Pigura mesin, ril panuntun, gerbong gambar, struktur pemasangan silinder, lan wadhah die digawe mesin lan dirakit miturut desain peralatan. Alignment ril guide dicenthang amarga gerakan kreta langsung mengaruhi hubungan antarane tabung lan alat drawing.
Unit daya hidraulik, silinder utama, katup, saluran pipa, lan komponen sing gegandhengan dicenthang sajrone perakitan lan komisioning. Tekanan hidrolik, gerakan silinder, respon katup, lan stabilitas operasi kalebu ing tes mesin.
Sistem kontrol dikonfigurasi kanggo fungsi mesin sing disepakati. Logika PLC lan setelan HMI nyakup operasi gambar, gerakan carriage, stroke bali, mode operasi, lan informasi status mesin sing relevan.
Mesin sing wis rampung ora ana operasi sing diterusake kanthi tes beban miturut syarat teknis sing disepakati. Gerakan mekanik, kinerja hidraulik, kontrol listrik, fungsi gambar, lan fungsi sing gegandhengan karo safety dicenthang sadurunge dikirim.
FangRong wis melu manufaktur peralatan drawing kadhemen wiwit 1998. Range peralatan nyakup mesin drawing kadhemen hydraulic bebarengan karo tabung related lan peralatan Processing bar.
Perusahaan iki ngoperasikake fasilitas manufaktur ing Dongguan lan Yangjiang, Guangdong, kanthi produksi kalebu fabrikasi mekanik, mesin, perakitan hidrolik, integrasi listrik, perakitan mesin, lan uji coba. Kapasitas produksi taunan ngluwihi 650 mesin.
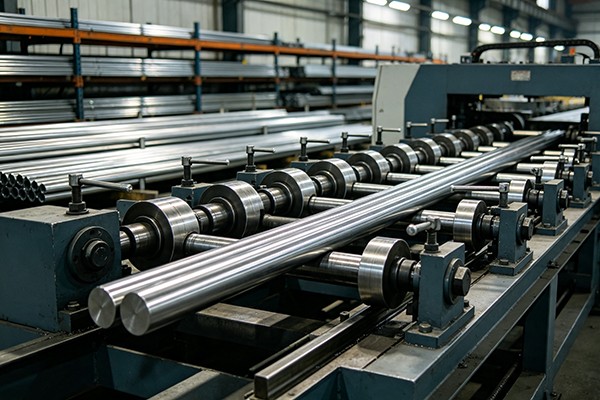
Kanggo proyek sing mbutuhake luwih saka drawbench, garis produksi bisa direncanakake babagan proses kayata pointing, drawing, straightening, cutting, lan chamfering miturut syarat tabung rampung.
sistem manajemen kualitas FangRong wis certified kanggoISO 9001:2015, Sertifikat No.UQ231211R1.
Mesin Gambar Dingin Hidrolik Pipa diwenehake karo tandha CE adhedhasar syarat Machinery Directive 2006/42/EC sing ditrapake. Konfigurasi safety final dikonfirmasi miturut desain mesin lan pasar tujuan.
Pemriksaan SGS bisa menehi pilihan inspeksi mandiri tambahan kanggo pelanggan sing mbutuhake verifikasi pihak katelu sadurunge dikirim.
FangRong nglaporake luwih saka 130 paten, kalebu 32 paten penemuan lan luwih saka 100 paten model sarana. Nomer paten perwakilan kalebu 2013207829011, 2008300532117, lan ZL2015 2 0842922.7.
Kanggo kutipan lan pilihan mesin, pelanggan kudu nyedhiyani materi tabung lan bahan, OD mlebu lan kekandelan tembok, OD rampung lan kekandelan tembok, dawa tabung, cara drawing dibutuhake yen dikenal, samesthine volume produksi, lan kahanan workshop kasedhiya.
MOQ: 1 set.
Kanggo tuku adhedhasar jumlah, kutipan bisa disusun kaya ing ngisor iki:
1 set:Kutipan proyek standar adhedhasar model lan konfigurasi sing dipilih.
2-4 set:Rega adhedhasar jumlah kasedhiya sawise konfirmasi model lan konfigurasi.
5+ set:Proyek utawa kutipan volume adhedhasar syarat peralatan total.
FOB China loading port.Port departure tartamtu, noto packing, lan dimensi kapal dikonfirmasi ing kutipan komersial miturut konfigurasi mesin final.
Urutan standar:kira-kira 30-60 dina kanggo FR-16 kanggo FR-100 peralatan kelas, tundhuk konfigurasi final.
Pesenan gedhe utawa khusus:kira-kira 90-120 dina kanggo model utawa proyek luwih gedhe sing nglibatake otomatisasi khusus.
pesenan cepet:pangiriman luwih cendhek bisa uga gumantung saka kapasitas produksi lan kasedhiyan komponen. Tanggal pangiriman sing dikonfirmasi kudu kasebut ing dokumen pesenan.
Pembayaran:30% simpenan lan imbangan 70% sadurunge kiriman sawise testing acceptance pabrik (FAT).
Garansi:12 sasi saka commissioning, tundhuk karo syarat babar pisan sarujuk.
Mulai karo materi tabung, OD mlebu lan kekandelan tembok, rampung OD lan kekandelan tembok, dawa tabung, reduksi dibutuhake, lan target produksi. Parameter kasebut digunakake kanggo nemtokake gaya tarik sing dibutuhake, stroke mesin, metode perkakas, lan konfigurasi hidrolik.
Sinking drawing ora nggunakake plug internal lan utamané kontrol diameteripun njaba. Gambar plug ngenalake perkakas internal kanggo ngontrol bolongan lan ketebalan tembok. Plug tetep, plug ngambang, lan cara mandrel obah nyedhiyakake tingkat kontrol dimensi internal sing beda.
Gaya tarik gumantung saka kekuatan material, dimensi tabung, area pengurangan, geometri mati, gesekan, pelumasan, kecepatan gambar, lan perkakas sing dipilih. Mulane, tabung OD mung ora cukup kanggo nemtokake kapasitas mesin.
Ya, yen kapasitas Mesin Drawing Dingin Hidrolik Pipa lan peralatan cocog. Baja karbon, baja tahan karat, tembaga, aluminium, kuningan, titanium, lan paduan liyane bisa mbutuhake paramèter gambar, perkakas, lan jadwal pengurangan sing beda.
Jumlah pass gumantung saka pengurangan total, sifat material, pengurangan sing diidini saben pass, cara nggambar, lan dimensi pungkasan. Pengurangan total sing luwih gedhe biasane dipérang dadi pirang-pirang pass kanggo njaga proses ing kahanan sing cocog.
ya wis. Gumantung ing prodhuk rampung, mesin drawing bisa digabungake karo pangolahan kayata pointing, straightening, nglereni, lan chamfering. Konfigurasi baris kudu ditemtokake saka aliran produksi sing dibutuhake lan cara penanganan tabung.
Bisa diproses nalika kualitas las, kondisi tabung, materi, dimensi, lan pengurangan sing dibutuhake cocog kanggo gambar kadhemen. Kondisi tabung mlebu kudu dideleng sadurunge ngonfirmasi proses drawing.
Nyedhiyakake materi tabung lan bahan, OD mlebu lan kekandelan tembok, rampung OD lan kekandelan tembok, dawa tabung, cara drawing yen dikenal, output dibutuhake, nomer pass yen ditetepake, lan syarat automation. Dimensi workshop lan informasi sumber daya uga migunani kanggo planning mesin final.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp