Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
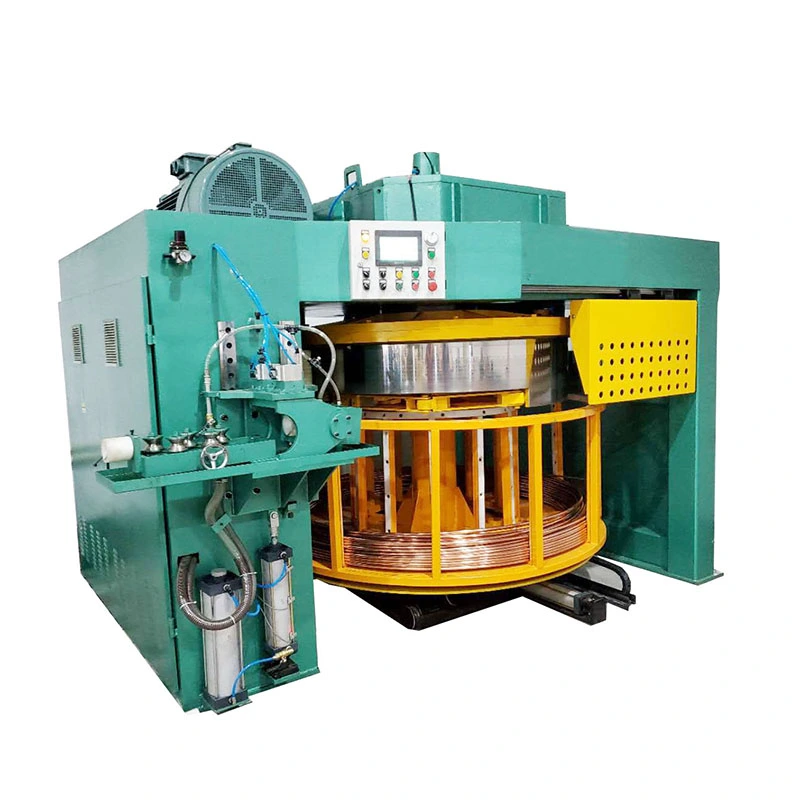
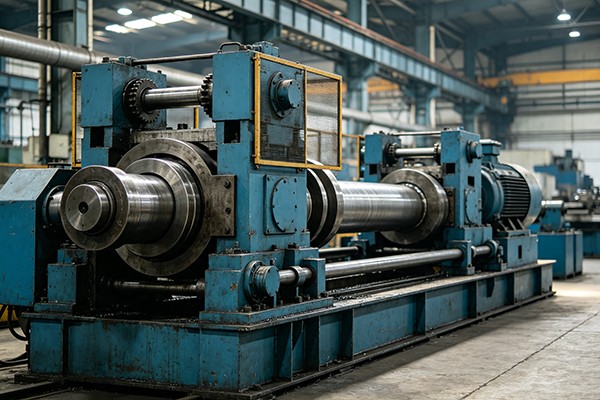
IngMesin Gambar Dingin Telung Garis Otomatispangolahantelung tabung utawa bar bebarengan, dadi cocok kanggo produksi volume sing luwih dhuwur tanpa telung drawbenches kapisah. Drive chain pindho saldo beban narik, nalika dipakani otomatis, alignment, clamping, lan discharge nyuda penanganan manual. FR-16 kanggo FR-90 model kurban15–160 tondaya tarik,15 m/minkacepetan, lan stroke nganti10 mkanggo baja, tembaga, aluminium, lan tabung utawa bar.
IngMesin Gambar Dingin Telung Garis Otomatispunika mechanical multi-untai drawbench dirancang kanggo tariktelung tabung utawa bar ngalangi bebarengan. Iki ditrapake kanggo manufaktur sing mbutuhake output sing luwih dhuwur saka siji baris produksi tanpa nginstal telung drawbenches sing kapisah. Seri FR kalebu15–160 tonsaka pasukan drawing dirating, karo kacepetan drawing standar saka15 m/minlan a10 m stroke standar. Stroke sing luwih dawa bisa direkayasa kanggo syarat produksi tartamtu.
Mesin iki utamané migunani kanggo produksi bola-bali saka cilik- lan medium-diameter tabung utawa bar ngendi ukuran padha diprodhuksi ing kelompok. Kanggo gambar tabung, terpadusistem mandrelkontrol diameteripun internal lan kekandelan tembok. A drive chain pindho narik kreta saka loro-lorone, mbantu supaya telung posisi drawing mechanically imbang.
A drawbench siji-line ngolah siji workpiece saben siklus. Nalika pabrik tabung utawa bar produser wis stabil, dhuwur-volume supaya specification padha, nambah mesin siji-line liyane nambah investasi peralatan, papan lantai, loading karya lan titik pangopènan. Konfigurasi telung baris alamat bottleneck iki dening Processing telung workpieces sak stroke drawing padha.
Contone:produser tabung tembaga nggawe tabung cilik-diameteripun padha terus-terusan bisa nggunakake telung baris drawing tinimbang mlaku telung drawbenches sawijining. Keuntungan produktivitas utama asalé saka ngolah telung potong saben stroke; entuk manfaat luwih cilik nalika produksi melu owah-owahan ukuran Kerep, pesenan kurang volume utawa telung specifications beda ing wektu sing padha.
Telung tabung utawa bar sing diubengi dilebokake ing sistem pakan lan dipanggonke ing die masing-masing. Mekanisme dipakani lan turnover nangani posisi workpiece, nalika sistem alignment ngidini saben posisi mati diatur relatif kanggo garis tengah drawing.
Sawise clamping, motor utama drive gearbox lan sistem pindho chain. Carriage drawing narik kabeh telung workpieces liwat mati bebarengan. Kanggo tabung, mandrel internal ndhukung lumahing nang sak drawing lan mbantu ngontrol ID final lan kekandelan tembok. Sawise stroke gambar, kreta bali lan potongan sing wis rampung dibuwang kanggo siklus sabanjure.
Koordinat PLCdipakani, alignment, clamping, drawing, discharge lan carriage bali. Sistem potong-kanggo-dawa lan numpuk opsional bisa ditambahake nalika proses hilir mbutuhake penanganan otomatis.
Skenario produksi:kanggo Produsèn tabung mlaku kumpulan dawa saka tabung hydraulic-silinder podho rupo, dipakani otomatis lan gambar diselarasake nyuda loading manual antarane stroke. Telung untaian diproses ing siklus mesin sing padha, nggawe sistem kasebut luwih cocog kanggo produksi bola-bali tinimbang toko kerja kanthi spesifikasi campuran.
1. Gambar Sinkron Tiga-Strand
Telung tabung utawa bar digambar ing siji siklus. Iki paling larang nalika volume produksi saben wulan dhuwur lan spesifikasi sing padha utawa rapet diprodhuksi bola-bali. Iku kurang mupangati kanggo owah-owahan sing kerep amarga kabeh telung posisi gambar dimaksudake kanggo operasi kanthi persiyapan gambar sing padha.
Tuladha aplikasi:tanduran tabung tembaga prodhuksi ukuran tabung HVAC standar bisa nggunakake telung untaian terus-terusan tinimbang nambah peralatan siji-line kapisah kanggo nambah output.
2. Dobel Chain Drawing Drive
Carriage ditarik liwat loro-lorone saka chain drive tinimbang gumantung ing siji titik narik. Loading mechanical imbang penting nalika telung mati operate bebarengan amarga loading carriage ora rata bisa mengaruhi Alignment, nyandhang mati lan konsistensi dimensi.
Tuladha aplikasi:nalika telung tabung stainless steel lagi digambar ing wektu sing padha, njaga loading kreta konsisten mbantu nyuda beda antarane telung posisi produksi.
3. Independent Die Alignment
Saben posisi gambar bisa diatur kanthi apik supaya die dipusatake karo benda kerja sing cocog. Iki penting utamané nalika OD pas, kekandelan tembok utawa syarat lumahing ninggalake sethitik sangu kanggo mesin hilir.
Tuladha aplikasi:ing tabung hidrolik presisi, pusat mati akurat luwih penting tinimbang mung nggedhekake kacepetan gambar amarga variasi dimensi bisa nyebabake penolakan sajrone tes tekanan utawa perakitan sabanjure.
4. Mandrel internal kanggo Drawing Tube
Kanggo bagean kothong, kontrol mandrel geometri internal sak drawing. Iki penting nalika ID pungkasan lan kekandelan tembok minangka dimensi fungsional tinimbang syarat kosmetik.
Tuladha aplikasi:tabung silinder hydraulic mbutuhake dimensi internal kontrol kanggo piston lan segel kompatibilitas, nggawe pilihan mandrel lan pass-jadwal pitungan bagean saka engineering mesin tinimbang rinci produksi pilihan.
5. Telpon 15 m / min Drawing Speed
Kacepetan gambar standar yaiku 15 m / min. Kacepetan tetep nyederhanakake perencanaan siklus-wektu lan cocok kanggo jalur produksi ing ngendi throughput stabil luwih penting tinimbang sawetara kacepetan sing amba. Bahan bahan, pengurangan, pelumasan lan desain die isih nemtokake manawa produk tartamtu bisa terus-terusan kanthi kacepetan sing dirating.
Tuladha aplikasi:baris tabung volume dhuwur karo bahan stabil lan jadwal pass bisa nggunakake kacepetan tetep kanggo ngira kapasitas produksi lan syarat nangani hilir sadurunge instalasi.
6. Feeding otomatis, Turnover lan Alignment
Motor pakan, motor turnover lan sistem alignment nyuda penanganan manual ing antarane siklus gambar. Iki utamané migunani nalika jam operasi dawa nggawe manual loading bola-bali dadi bottleneck pegawe.
Tuladha aplikasi:tanduran operasi kaping shift bisa ngotomatisasi loading bola-bali lan posisi workpiece nalika tetep operator fokus ing pengawasan mati, lubrication, mriksa kualitas lan pangopènan.
7. Solid Bar lan Tube Drawing
Mesin Gambar Dingin Tiga Garis Otomatis bisa dikonfigurasi kanggo tabung kothong lan bar padat. Tube drawing nggunakake noto mandrel cocok, nalika produksi ngalangi-bar nggunakake drawing ngalangi mati tanpa mandrel internal.
Tuladha aplikasi:prosesor baja mrodhuksi tliti bar blanks lan tabung rapi bisa ngevaluasi siji platform mesin kanggo aplikasi loro, kasedhiya perkakas lan syarat drawing-pasukan cocok.
8. Otomasi Hilir Pilihan
Pemotongan lan tumpukan otomatis bisa digabungake nalika pelanggan mbutuhake potongan sing dawa tetep tinimbang produk sing digambar dawa. Pilihan iki paling migunani nalika mesin drawing feed Déwan hilir utawa proses packaging langsung.
Pilihan model kudu adhedhasarmateri, dimensi wiwitan, dimensi target, reduksi saben pass, jumlah pass, volume produksi sing dibutuhake lan gaya tarik sing diwilang.. Aja milih mesin mung kanthi diameter tabung. Wesi harder lan reduksi luwih gedhe bisa mbutuhake gaya tarik sing luwih dhuwur sanajan diameter njaba relatif cilik.
| Model | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Kapasitas (ton) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Motor Utama (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Gearbox | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Penggerak Motor (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Feeding Motor (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Alignment Motor | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 | 1 HP, 1:150 |
| Tipe Rantai | 32A | 2010 piring mbengkongaken | 2010 piring mbengkongaken | 2814 mbengkongaken piring | 3618 piring mbengkongaken | 4020 piring bengkok | 4020 piring bengkok | 4020 piring bengkok | 5628 piring mbengkongaken |
| Kacepetan Gambar (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Stroke Standar (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Konfigurasi standar:3 garis drawing, drawing carriage, pindho chain drive, gearbox, motor utama, sistem dipakani, sistem turnover, sistem alignment mati, kontrol PLC lan noto mandrel tabung ngendi dibutuhake.
Catatan Teknik:tonase kadhaptar punika kapasitas drawing dirating mesin kang, ora pasukan dianjurake kanggo saben produk. Kanggo produksi terus-terusan, gaya tarik sing dibutuhake, kekuwatan material, pengurangan lan kondisi pelumasan kudu dicenthang sadurunge milih model.
Digunakake kanggo tabung penyerap kejut, komponen setir, bagean tubular sing gegandhengan karo poros drive lan aplikasi tabung produksi ulang liyane. Telu-line drawing paling migunani nalika specification padha diprodhuksi ing kelompok gedhe.
Skenario produksi:supplier automotive bisa nggunakake telung posisi drawing simultaneous kanggo baleni pesenan tabung kejut absorber, ngurangi jumlah siklus drawing individu dibutuhake kanggo kumpulan tartamtu.
Tabung tembaga lan aluminium kanggo penukar panas lan sistem AC minangka aplikasi sing cocog nalika dimensi lan spesifikasi materi tetep stabil sajrone produksi sing dawa.
Skenario produksi:produser tabung tembaga nggawe ukuran tabung panas-exchanger standar bisa nggunakake gambar telung baris kanggo nambah output tanpa manggoni papan lantai telung drawbenches kapisah.
Tabung baja presisi kanggo silinder hidrolik mbutuhake kontrol OD, ID lan ketebalan tembok. desain Mandrel, geometri mati lan abang drawing Mulane duwe efek langsung ing tabung rampung.
Skenario produksi:nalika tabung silinder hidraulik tundhuk tes tekanan, ngontrol variasi dimensi ing antarane telung untaian mbantu nyuda fitting hilir lan masalah inspeksi.
Mesin Gambar Dingin Tiga Garis Otomatis bisa dikonfigurasi kanggo tabung tembaga lan aluminium sing cocog utawa bagean sing padhet sing mbutuhake gambar bola-bali volume dhuwur. Kondisi material lan pengurangan sing dibutuhake kudu dikonfirmasi sajrone pitungan jadwal pass.
Baja tahan karat, baja paduan lan bahan-bahan sing luwih dhuwur bisa diproses nalika gaya teken lan perkakas sing diwilang cocog karo materi kasebut.
Skenario produksi:produser tabung stainless steel karo pesenan baleni bisa nggunakake konfigurasi telung baris kanggo nambah output nalika ngramut mati padha lan persiyapan mandrel ing kabeh telung posisi.
26 Taun Drawbench Engineering
FangRong wis melu engineering drawbench wiwit 1998, karo pengalaman ing sistem drawing mechanical, chain drive, nduwèni die, mandrels lan automation produksi.
Loro Fasilitas Manufaktur
Fasilitas Dongguan lan Yangjiang ndhukung produksi mesin, perakitan lan peralatan. Duwe luwih saka siji lokasi produksi utamane migunani kanggo proyek sing nglibatake pirang-pirang mesin utawa otomatisasi khusus amarga karya manufaktur bisa dijadwalake kanthi paralel.
Tes Alignment telung baris
Kanggo mesin multi-strand, mriksa mung mesin sing dibongkar ora cukup. Sajrone tes pabrik, mekanisme gambar, ketegangan rantai, gerakan gerbong lan posisi mati individu kudu dicenthang bebarengan amarga konsistensi dimensi gumantung saka sistem mekanik sing lengkap.
1. Tinjauan Teknik- Bahan bahan, dimensi wiwitan, dimensi target, jadwal pangurangan, kekuwatan sing dibutuhake, alat lan syarat otomatis dideleng sadurunge manufaktur.
2. Inspeksi komponen- Komponen struktural lan transmisi utama dicenthang sadurunge dipasang.
3. Mesin presisi- Pandhuan ril, wadhah die, shafts, komponen chain lan bagean kritis liyane sing machined miturut toleransi mechanical dibutuhake.
4. perakitan mekanik- Gearbox, sprockets, chain, carriage, sistem tensioning lan die holder dipasang lan diatur.
5. Integrasi Listrik lan PLC- Pakan, turnover, alignment lan urutan gambar digabungake menyang sistem kontrol.
6. Tes telung baris- Telu posisi gambar dicenthang kanggo gerakan carriage, alignment lan operasi sing disinkronake.
7. Pengujian sampel pelanggan- Yen conto diwenehake luwih dhisik, materi pelanggan nyata bisa digunakake kanggo verifikasi proses sing diusulake lan pengaturan alat.
8. pengawasan pungkasan- Operasi mekanik, fungsi listrik, piranti safety, pelumasan lan dimensi mesin utama dipriksa sadurunge dikirim.
ISO 9001:2015- Sistem manajemen kualitas sing nyakup proses desain, manufaktur, instalasi lan layanan sing relevan. No. Sertifikat UQ231211R1.
kepatuhan CE- Konfigurasi mesin standar diwenehake kanggo selaras karo syarat safety mesin EU sing ditrapake, kalebuPetunjuk Mesin 2006/42/ECyen ditrapake kanggo mesin sing diwenehake lan pasar.
SGS inspeksi- Pemriksaan pihak katelu bisa diatur yen dibutuhake dening panuku, kalebu kinerja mesin sing disepakati lan barang inspeksi safety.
UL- Sertifikasi UL ora kadhaptar minangka sertifikasi standar kanggo drawbench FR lengkap. Yen komponen listrik sing diakoni UL utawa spesifikasi listrik Amerika Utara sing spesifik dibutuhake, konfigurasi listrik kudu dikonfirmasi sadurunge pesenan.
Mesin disiapake kanggo kiriman ekspor kanthi pembongkaran sing cocog, perlindungan kelembapan lan perlindungan karat kanggo transportasi jarak jauh. Keperluan packing bisa diatur miturut muatan wadhah, iklim tujuan lan logistik proyek.
MOQ:1 mesin / set lengkap. Pesenan multi-mesin bisa dipetik miturut rega adhedhasar jumlah sing kapisah.
Kutipan adhedhasar jumlah:1 set, 2-4 set, lan 5+ set dipetik kanthi kapisah amarga rega pungkasan gumantung saka model, gaya tarik, otomatisasi, perkakas, spesifikasi listrik lan konfigurasi pengiriman. Hubungi FangRong kanggo jadwal rega adhedhasar jumlah saiki tinimbang ngandelake rega situs web sing tetep.
FOB:FOBPelabuhan Shenzhen, Chinabisa dipetik kanggo pesenan ekspor. Port loading final kudu dikonfirmasi ing kutipan komersial miturut noto kiriman nyata.
Wektu pesenan standar:kira-kira30-60 dinasawise konfirmasi technical, konfirmasi pesenan lan panrimo saka pembayaran advance sarujuk, tundhuk model lan konfigurasi.
pesenan cepet:produksi urgent bisa dievaluasi kanthi kapisah adhedhasar kapasitas pabrik saiki, kasedhiyan komponen lan konfigurasi mesin. Jadwal sing cepet dikonfirmasi mung sawise departemen produksi FangRong nyetujoni tanggal pangiriman sing dijaluk.
Pembayaran:istilah komersial standar yaiku30% simpenan lan 70% imbangan sadurunge pangiriman, kajaba digunakake sarujuk ing kontrak.
Garansi:12 sasi saka commissioning ing kondisi babar pisan sarujuk.
Biasane, ora. Telu posisi gambar dirancang kanggo nggarap piranti lan kondisi gambar sing padha utawa kompatibel. Yen produksi mbutuhake dhiameter beda bebarengan, review technical kapisah perlu amarga geometri die, ukuran mandrel lan pasukan drawing dibutuhake bisa beda-beda.
ya wis. Tabung sing digambar karo noto mandrel internal cocok, nalika ngalangi bar nggunakake drawing ngalangi mati. Pitungan tooling lan drawing-force kudu cocog karo materi lan dimensi final.
Nyedhiyani bahan bahan, miwiti OD lan kekandelan tembok, target OD lan kekandelan tembok, nomer liwat drawing, kondisi lubrication lan output dibutuhake. FangRong bisa ngetung pasukan drawing dibutuhake kanggo telung workpieces lan menehi rekomendasi model cocok. Milih kanthi diameter mung bisa nyebabake mesin sing ukurane kurang nalika ngolah wesi kanthi kekuatan dhuwur utawa pengurangan abot.
Ora ana nilai pengurangan siji sing cocog kanggo saben materi lan produk. baja karbon bisa ngidinke abang luwih saka akeh stainless steels utawa wesi beluk, nanging watesan praktis gumantung ing kondisi materi, amba die, lubrication, noto mandrel lan kualitas lumahing dibutuhake. Jadwal pass final kudu diwilang kanggo produk nyata tinimbang nggunakake persentase umum.
Ora ana konfigurasi mesin sing bisa ngganti perkakas sing bener, persiapan materi lan kontrol proses. Sistem telung baris nggunakake tarikan gerbong seimbang lan keselarasan mati individu kanggo nyuda variasi untai-kanggo-untai. konsistensi dimensi nyata isih gumantung ing materi, die lan kondisi mandrel, lubrication lan jadwal pass.
Konfigurasi mesin standar kalebu sistem gambar utama, gearbox, drive rantai ganda, gerbong, susunan mati telung posisi, motor utama, mekanisme pakan lan turnover, sistem alignment lan kontrol PLC. Produk-tartamtu mati, mandrels khusus, nglereni otomatis, numpuk lan peralatan selaras liyane kudu kadhaptar dhewe ing kutipan.
ya wis. Produksi sing cepet bisa dievaluasi kanggo proyek sing penting. Tanggal pangiriman sing bisa ditindakake gumantung saka model FR sing dipilih, konfigurasi motor lan gearbox, syarat otomatisasi, kasedhiyan komponen lan jadwal produksi saiki. Tanggal sing cepet kudu ditulis ing konfirmasi pesenan sawise disetujoni pabrik.
Ya, conto pelanggan bisa digunakake kanggo verifikasi proses nalika diatur luwih dhisik. Kanggo drawbench telung baris, testing sampel migunani amarga ngidini die ngajokaken, mandrel, jadwal abang lan kapasitas mesin dicenthang marang materi nyata tinimbang mung gumantung ing petungan teori.
FangRong nyedhiyakake informasi dhasar lan jangkar-bolt kanggo mesin sing dipilih. Pondasi nyata kudu disiapake miturut gambar sing disetujoni pungkasan, kalebu dawa mesin, beban, posisi instalasi, syarat listrik lan akses kanggo pangopènan.
ya wis. Pengawasan instalasi, komisioning lan pelatihan operator bisa kalebu ing ruang lingkup proyek. Training kalebu operasi mesin, mati lan owah-owahan mandrel, lubrication tumindake, ngatasi masalah dhasar lan tata cara pangopènan.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp