Whatsapp
We offer sawetara lengkap peralatan Processing logam tliti, kalebu straightening, drawing kadhemen, pointing, chamfering, nglereni, thread rolling machines, lan drawing mati, ngarang kanggo tabung, bar, lan bahan kawat antarane industri manéka warna.
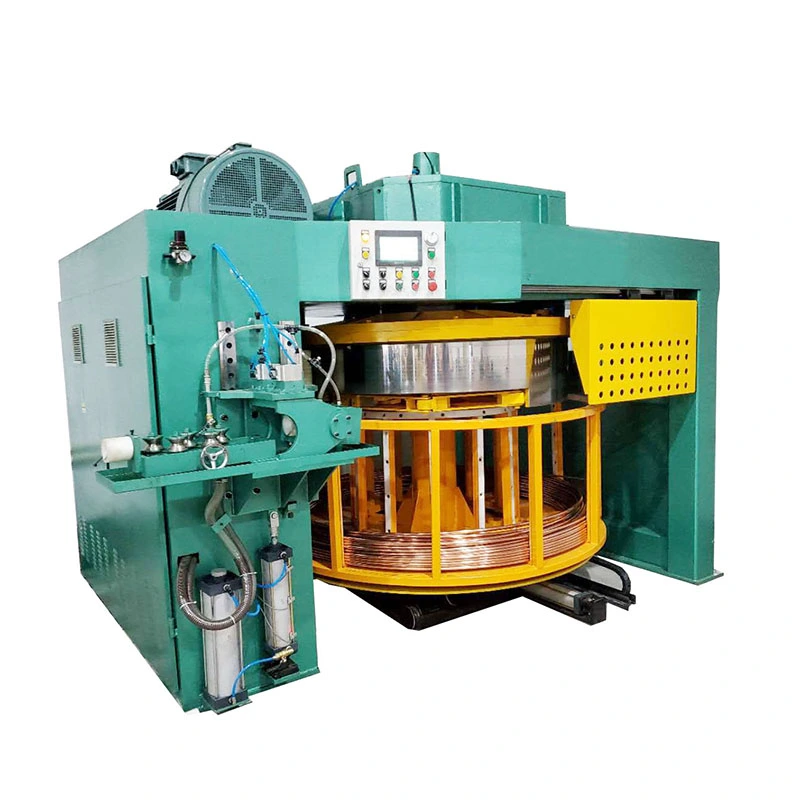
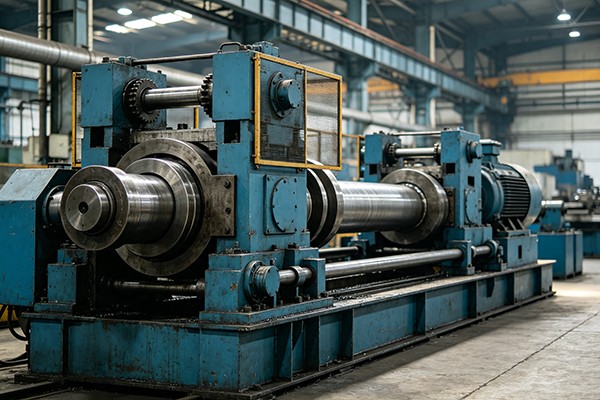
IngOtomatis Point Pusher Drawing Machinengilangi bar pointing kanthi nggunakake asirah push hydraulickanggo Feed bar ukuran lengkap liwat die sadurunge silinder utama njupuk liwat. Iki nyudamundhut material, perkakas, lan penanganan. FR-5T kanggo FR-200T model nyedhiyani5-200 ton gaya tariklanTekanan 10-300 tonkanggoØ 13–100 mmbar. Cocog kanggo baja karbon, baja paduan, stainless steel, tembaga, lan aluminium.
IngOtomatis Point Pusher Drawing Machineyaiku mesin gambar kadhemen hidrolik sing dirancang kanggo produksi bar ing ngendi pointing konvensional nggawe mundhut materi, penanganan ekstra, utawa bottleneck sadurunge nggambar. Tinimbang nyuda mburi bar karo mesin pointing kapisah, mburi hydraulic push sirah nyurung bar unpointed liwat mati nganti mburi ngarep lumebu ing carriage drawing. Kereta banjur njupuk lan narik bar liwat mati.
noto push-gambar iki utamané migunani kanggobar cendhak, produksi bar tliti volume dhuwur, lan bahan sing angel utawa larang kanggo titik. mesin FangRong FR-seri kasedhiya saka 5T kanggo 200T, panutup ngalangi babak bar saka kira-kira Ø13 kanggo Ø100 mm. Tube drawing uga bisa diatur karo mandrels cocok lan perkakas.
Ingtitik pusher mesin drawing mbusak bottleneck iki. Bar unpointed di-push langsung menyang die, lan carriage drawing njupuk liwat sawise mburi ngarep muncul. Iki paling larang nalika ngasilake materi lan wektu nangani luwih penting tinimbang mung ngoptimalake kacepetan gambar.
Situasi produksi khas:Prodhusèn pengikat sing makarya nganggo batang baja paduan sing cendhak bisa uga kelangan dawa sing bisa digunakake nalika ngarahake. Kanthi sistem point-puser, bar bisa mlebu ing proses drawing tanpa mesin utawa swaging mburi, saéngga luwih saka bar sing dituku tetep kasedhiya kanggo judhul kadhemen hilir.
1. Loading:Bar unpointed diselehake ing rak feed lan didadekake siji karo die.
2. Tekanan hidrolik:Kepala push mburi clamps bar lan nyurung maju liwat mati. Pasukan awal iki penting amarga bar durung ditunjuk lan mulane nemoni resistensi sing luwih dhuwur nalika mlebu ing die.
3. Pengambilalihan angkot:Nalika mburi ngarep suda metu saka mati, kreta gambar utama grip bar.
4. Gambar terus menerus:Kepala push ngeculake utawa bali nalika silinder hidraulik utama narik bar liwat die kanggo dawa teken sing dibutuhake.
5. Bali lan unloading:Sawise nggambar, kreta bali lan bar rampung dibongkar kanggo operasi sabanjure.
Kontrol PLC lan HMI koordinasi push, clamping, drawing lan urutan bali. Gaya push pas, gaya tarik, stroke lan konfigurasi mati dipilih miturut diameter wiwitan, diameter rampung, bahan bahan lan jadwal pengurangan.
Kepala push hydraulic mburi ngidini bar unpointed kanggo ngetik die, njabut perlu kanggo operasi pointing kapisah. Iki paling penting kanggo tanduran ngolah bar cendhak utawa wesi sing larang, ing ngendi bahan sing ilang saka saben ujung bar langsung mengaruhi asil.
Contoh produksi:Produser rol bantalan sing nggunakake kothong baja campuran cendhak bisa nahan dawa bar sing luwih bisa digunakake tinimbang mbusak bagean sing runcing sadurunge digambar. Keuntungan ekonomi gumantung ing dawa bar lan jumlah sing biasane dibusak nalika pointing, mula kudu diwilang saka data produksi nyata tinimbang dianggep minangka persentase tetep.
Pointing konvensional mbusak bagean saka mburi bar utawa ninggalake bagean suda sing mengko bisa Cut mati. Proses point-puser ngindhari langkah persiapan iki. Sing luwih cendhek bar lan luwih dhuwur nilai materi, luwih penting fitur iki.
Kanggo bar dawa, persentase nyimpen saka ngilangi ujung runcing bisa uga sithik. Kanggo kothong tliti cendhak, Nanging, padha 100-300 mm materi bisa makili persentasi luwih gedhe saka bagean rampung.
Kepala push menehi pasukan sing dibutuhake kanggo miwiti bar unpointed liwat die, nalika silinder drawing utama menehi pasukan kanggo stroke drawing isih. Kapasitas push-head dipilih miturut resistance die-entry, kekuatan material, diameter lan pengurangan tinimbang mung cocog karo tonase gambar utama.
Kenapa iki penting:Mesin Drawing Point Pusher Otomatis bisa duwe tonase gambar nominal sing cukup nanging isih ora cocog yen gaya push awal ora cukup kanggo paduan hard utawa pengurangan gedhe. Mulane FangRong ngetung syarat push lan drawing saka materi lan dimensi nyata pelanggan.
A wadhah die modular nyuda wektu ganti perkakas nalika diameter bar beda diproses ing mesin sing padha. Iki utamané migunani kanggo toko proyek lan tanduran prodhuksi sawetara ukuran ing siji shift. Yen garis mung ngasilake siji diameter terus-terusan, piranti pangowahan cepet kurang kritis tinimbang urip mati sing bener lan pilihan gaya tarik.
Gaya lan kacepetan hidrolik bisa diatur miturut jadwal materi lan pass. Iki ngidini operator supaya ora nggunakake pasukan gedhe banget ing bahan relatif alus nalika njaga pasukan cekap kanggo stainless steel, baja alloy utawa bahan dhuwur-kekuatan liyane.
Ing produksi poros tliti, kahanan drawing kontrol mbantu nyuda loading dadakan lan karusakan lumahing. Straightness final lan akurasi dimensi isih gumantung ing desain die, kondisi bar mlebu, jadwal pass lan proses straightening sakteruse.
PLC ngontrol urutan antarane gerakan push-head, gripping, die entry, carriage clamping, drawing lan return. Operator bisa nyetel lan ngawasi parameter proses kunci liwat HMI.
Iki paling migunani nalika mesin sing padha nganggo bahan utawa ukuran sing beda. Kanggo baris produk siji, kontrol urutan otomatis utamane nyuda intervensi operator lan mbantu supaya proses sing diadegake bisa diulang.
Konfigurasi FR-seri standar dimaksudaké kanggo ngalangi babak bar. Tube drawing bisa karo mandrels cocok, dihubungake lan die aransemen. aplikasi Tube kudu dikonfirmasi sak engineering amarga kekandelan tembok, jinis mandrel lan syarat lubrication mengaruhi pasukan drawing dibutuhake lan perkakas.
Model sing bener kudu dipilih sakadiameteripun wiwitan, diameteripun rampung, kekuatan materi, abang wilayah lan output produksi dibutuhake. Tonnage nominal mung ora cukup kanggo pilihan mesin.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Kapasitas Gambar (ton) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Kepala Push Hidrolik (ton) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Tekan Silinder | φ63×200 mm | φ80×200 mm | φ100 × 200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300 × 300 mm |
| Daya Pompa Minyak (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Range Diameter Bar (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Daya Motor Utama (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
dawa gambar standar:10 m. Dawane gambar khusus bisa direkayasa miturut tata letak produksi pelanggan.
penting:Ing sawetara diameteripun kapacak ing ndhuwur iku mesin kang ditrapake sawetara bar, ora njamin sing saben materi bisa digambar saka diameteripun wiwitan paling gedhe kanggo saben diameteripun bisa rampung ing siji pass. Jadwal pass nyata kudu dipriksa karo kekuatan material, pengurangan saben pass, geometri die lan lubrication.
Digunakake kanggo bar diwenehake kanggo garis judhul kadhemen kanggo bolts, studs, ngawut-awut, pin lan komponen padha. Desain point-puser utamané migunani nalika kothong cendhak nggawe persentase dhuwur saka pointing scrap.
Skenario pelanggan:Produser pengikat sing ngganti urutan pointing-and-drawing sing kapisah bisa nggunakake FR-30T kanggo nggabungake entri mati lan nggambar dadi siji siklus mesin, ngurangi penanganan penengah sadurunge judhul kadhemen.
Cocog kanggo saham bar presisi sing digunakake kanggo poros setir, rod aktuator, komponen katup lan bagean liyane sing diuripake utawa mesin. Parameter penting yaiku gaya tarik, toleransi diameter, kondisi permukaan lan kemampuan kanggo njaga jadwal pass sing stabil.
Skenario pelanggan:Pemasok otomotif nggambar batang baja paduan kanggo komponen setir bisa nggunakake konfigurasi FR-100T ing ngendi ngilangi ujung runcing nambah panggunaan materi sadurunge mesin.
Drawing bisa nyedhiyani diameteripun kontrol lan kondisi lumahing apik sadurunge mecah sakteruse, peeling utawa pagawean. Kanggo aplikasi prewangan, Nanging, drawing piyambak ora ngganti syarat dimensi lan lumahing proses mecah final.
Skenario pelanggan:Produser prewangan bisa nggunakake FR-50T kanggo roller blanks ngendi drawing stabil nyuda jumlah materi sing mengko kudu dibusak sak rampung.
Baja alat kanthi kekuatan dhuwur mbutuhake gaya tarik sing luwih gedhe lan kontrol pengurangan saben pass kanthi ati-ati. Mulane mesin kudu dipilih saka kekuatan materi nyata lan petungan pass-jadwal tinimbang diameteripun piyambak.
Skenario pelanggan:Prosesor alat-baja gambar rod baja kacepetan dhuwur bisa nggunakake model FR kapasitas luwih nalika resistance deformasi ngluwihi sawetara praktis drawbenches cilik.
Baja tahan karat, titanium, wesi nikel lan bahan-bahan liyane sing nduweni nilai dhuwur bisa entuk manfaat saka ngilangi operasi pointing sing kapisah. Keuntungan utamane relevan nalika materi larang utawa ujung bar angel disiapake kanthi konsisten.
Skenario pelanggan:Kanggo produksi bar titanium, ngindhari penunjuk mekanik konvensional bisa nyederhanakake proses persiapan ngarep lan nyuda penanganan materi sadurunge nggambar kadhemen.
Mesin Drawing Point Pusher otomatis bisa dikonfigurasi kanggo aplikasi bar tembaga lan aluminium ing ngendi gambar sing dikontrol dibutuhake kanggo nyuda dimensi utawa perbaikan permukaan. Bahan sing luwih alus bisa uga ora mbutuhake kekuwatan push maksimal sing kasedhiya, mula milih model sing luwih cilik bisa nyuda daya sing dipasang sing ora perlu.
Kirimi informasi ing ngisor iki sadurunge njaluk kutipan:
Bahan:kelas, kekuatan tensile utawa kekuatan ngasilaken, lan kondisi perawatan panas.
Ukuran wiwitan:diameteripun njaba lan dawa bar.
Ukuran rampung:diameteripun target lan toleransi dimensi.
Pengurangan:pengurangan area sing dibutuhake lan jumlah pass teken.
Produksi:bêsik sing dibutuhake saben jam utawa ton saben shift.
Format produk:bar padhet utawa tabung.
otomatisasi:loading manual utawa dipakani otomatis, nglereni, straightening lan numpuk.
Rincian kasebut ngidini pasukan teken, gaya push, konfigurasi mati lan siklus mesin dicenthang sadurunge kutipan. Mesin ora kudu dipilih mung amarga tonase nominal luwih dhuwur tinimbang model supplier liyane.
Paket Mesin Gambar Pusher Titik Otomatis standar biasane kaleburangka drawbench, sistem gambar hidrolik, push head hidrolik, draw carriage, die holder, unit daya hidrolik, kabinet kontrol listrik, PLC lan HMI. Perkakas standar diwenehake miturut konfigurasi sing disepakati; produksi mati kanggo dimensi customer tartamtu kudu dikonfirmasi kanthi kapisah ing kutipan.
Peralatan opsional bisa kalebu pakan otomatis, ukuran bar, nglereni, straightening, unloading lan sistem tumpukan. Ruang lingkup pungkasan kudu nyatakake item kanthi item ing kutipan komersial supaya pelanggan ngerti persis apa sing bakal teka ing pabrik.
FangRong wis diprodhuksi peralatan drawing kadhemen wiwit 1998. Produksi digawa metu ing fasilitas ing Dongguan lan Yangjiang, panutup mesin, perakitan hydraulic, integrasi electrical lan testing mesin.
Alignment mekanik:ril guide, tarik kreta lan wadhah mati wis dicenthang kanggo alignment bener sadurunge Déwan final.
Sistem hidrolik:stabilitas tekanan, gerakan silinder lan bocor dicenthang sak commissioning.
Sistem listrik:Urutan PLC, fungsi HMI, sensor lan sirkuit safety diuji.
Kinerja nggambar:ngendi materi customer kasedhiya, bar sampel bisa diproses kanggo verifikasi urutan push-gambar lan paramèter proses sarujuk.
Pengujian iki luwih migunani tinimbang demonstrasi tanpa beban sing gampang amarga gaya teken nyata gumantung saka materi pelanggan, diameter wiwitan, pengurangan lan perkakas.
1. Tinjauan Teknik:dimensi bar, materi, abang lan automation syarat sing dideleng sadurunge Manufaktur.
2. Inspeksi komponen:komponen struktural, hidrolik lan transmisi utama dipriksa miturut syarat produksi.
3. Mesin presisi:silinder lan komponen mechanical sing machined lan rampung miturut toleransi fungsi.
4. perakitan mekanik:pigura, sistem guide, push sirah, tarik carriage lan die nduwèni nglumpuk lan didadekake siji.
5. Integrasi hidrolik lan listrik:silinder, klep, pumps, sensor, PLC lan HMI disambungake lan ditugasake.
6. Tes Fungsional:push, clamp, tarik lan bali urutan dites sadurunge kiriman.
7. Inspeksi pungkasan:meksa hydraulic, safety electrical, dimensi mesin lan konfigurasi sarujuk dicenthang.
ISO 9001:2015:sistem manajemen kualitas sing nyakup desain, manufaktur lan proses layanan sing relevan. No. Sertifikat UQ231211R1.
Tandha CE:kasedhiya kanggo konfigurasi mesin standar dirancang kanggo syarat mesin Eropah ditrapake. Dokumentasi kesesuaian lan standar sing ditrapake kudu dikonfirmasi kanggo konfigurasi mesin sing tepat sing diwenehake.
Keamanan mesin:desain safety mesin bisa nggabungake sirkuit mandeg darurat, pengawal, interlocks lan piranti protèktif liyane sing dibutuhake dening taksiran risiko mesin sing ditrapake.
SGS inspeksi:pengawasan pihak katelu bisa diatur nalika dibutuhake dening kontrak tuku.
penting:CE ora padha karo sertifikasi UL. Yen mesin dipasang ing Amerika Serikat utawa Kanada lan proyek kasebut mbutuhake komponen listrik utawa sertifikasi sing kadhaptar UL / CSA, iki kudu ditemtokake sadurunge produksi supaya kabinet lan komponen listrik bisa dikonfigurasi.
MOQ:1 mesin komplit.
| Jumlah Pesanan | Basis rega | Atur Komersial Khas |
| 1 mesin | Regane standar | Kanggo jalur produksi individu utawa proyek uji coba |
| 2-4 mesin | Kutipan kuantitas proyek | Cocog kanggo expansion multi-line; diskon jumlah bisa rembugan |
| 5+ mesin | Kutipan volume | Rega pungkasan gumantung saka campuran model, otomatisasi lan jadwal pangiriman |
Wektu pesenan standar:kira-kira 30-60 dina sawise konfirmasi technical, konfirmasi kontrak lan panrimo saka simpenan sarujuk. Mesin utawa sistem gedhe kanthi otomatisasi terintegrasi mbutuhake wektu produksi sing luwih suwe.
pesenan cepet:jadwal digawe cepet bisa dievaluasi miturut kapasitas pabrik saiki, model mesin lan kasedhiyan komponen. Wektu timbal sing dicepetake kudu dikonfirmasi kanthi nulis sadurunge penempatan pesenan tinimbang diwenehi jaminan tetep.
Pembayaran:noto khas 30% simpenan sawise konfirmasi pesenan lan 70% imbangan sadurunge kiriman sawise test acceptance pabrik sarujuk. Istilah pungkasan tundhuk karo kontrak penjualan.
Garansi:12 sasi saka commissioning ing kondisi babar pisan sarujuk.
Mesin Drawing Point Pusher Otomatis disiapake kanggo kiriman ekspor kanthi kemasan protèktif sing cocog, proteksi karat kanggo permukaan mesin sing kapapar lan pengaturan pengepakan adhedhasar dimensi mesin lan cara pengiriman. Drawbenches gedhe bisa uga mbutuhake kiriman bagean gumantung ing watesan wadhah lan akses situs.
Sadurunge dikirim, pelanggan kudu konfirmasidimensi mlebu pabrik, syarat pondasi, kapasitas angkat, pasokan listrik lan peralatan unloading. Nyedhiyakake rincian kasebut sadurunge produksi mbantu nyegah telat instalasi sawise tekan.
Kauntungan utama yaiku ujung bar ora perlu ditunjuk sacara mekanis sadurunge nggambar. Kepala push hydraulic mburi nyurung bar unpointed liwat mati nganti mburi anjog muncul, sawise kang kreta drawing grip lan narik liwat. Iki bisa nyuda mundhut materi lan ngilangake operasi pointing kapisah, kang utamané migunani kanggo produksi bar volume dhuwur ngendi 100-300 mm saka materi runcing saben bar bakal digunakake bakal dibuwak.
ya wis. Mesin Drawing Point Pusher Otomatis dirancang khusus kanggo nggambar bar tanpa pre-pointing konvensional. Nanging, materi workpiece, diameteripun wiwitan, abang saben pass, geometri mati, lan pasukan drawing dibutuhake kudu dicenthang sadurunge konfirmasi konfigurasi. Wesi sing atos banget utawa pengurangan sing luar biasa bisa mbutuhake desain die utawa jadwal pass sing beda.
Pilihan mesin ngirim ora mung adhedhasar diameteripun bar. Kekuwatan gambar sing dibutuhake gumantung saka kekuatan material, diameter wiwitan lan rampung, pengurangan potongan silang, gesekan, sudut mati, lan kacepetan gambar. Contone, bar baja karbon 50 mm lan bar alloy kekuatan dhuwur 50 mm bisa mbutuhake gaya gambar sing beda banget. FangRong bisa ngetung pasukan push lan tarik sing dibutuhake saka materi lan data dimensi pelanggan sadurunge menehi rekomendasi model FR.
Seri FR nyakup kira-kira 13-100 mm bar bunder padhet, gumantung saka model. Aplikasi umum kalebu baja karbon, baja paduan, baja tahan karat, baja bantalan, baja alat, tembaga, aluminium, lan bahan gambar kadhemen liyane sing cocog. Tabung utawa profil khusus mbutuhake perkakas sing beda lan kudu dievaluasi kanthi kapisah sadurunge pesen.
Simpenan gumantung ing dawa pointing asli, dawa bar, diameteripun, materi, lan cara produksi. Proses konvensional bisa ngilangi udakara 100-300 mm saka saben bar kanggo nggawe ujung sing runcing. Ngilangi langkah iki mulane bisa nambah ngasilaken materi, nanging tabungan nyata kudu diwilang saka dimensi bar customer lan tunjangan pointing ana tinimbang dianggep minangka persentasi tetep.
Ora mesthi. Gambar kadhemen bisa nambah akurasi dimensi lan kondisi lumahing, nanging ora bisa dianggep minangka sulih kanggo straightening darmabakti nalika syarat straightness nyenyet ditrapake. Yen produk rampung mbutuhake straightness kontrol, baris produksi bisa diatur karo proses straightening kapisah sawise drawing.
Sadurunge kutipan, supplier kudu nampa bahan bahan, diameteripun wiwitan, diameteripun rampung, dawa drawing dibutuhake, dawa bar, output dibutuhake, toleransi dimensi target, drawing liwat yen dikenal, lan kasedhiya sumber daya pabrik. Foto utawa conto bar runcing sing ana uga bisa mbantu nemtokake kondisi entri mati lan konfigurasi push-head sing dibutuhake.
Konfigurasi standar biasane kalebu unit daya hidraulik, motor utama, sirah push mburi, silinder gambar lan carriage, wadhah mati, sistem kontrol PLC lan HMI, lan perkakas standar sing disepakati. Set mati sing tepat, komponen listrik, sistem loading utawa unloading otomatis, lan peralatan tambahan liyane kudu dikonfirmasi ing kutipan teknis amarga gumantung saka materi, dimensi, lan syarat otomatisasi pelanggan.
alamat
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Telp